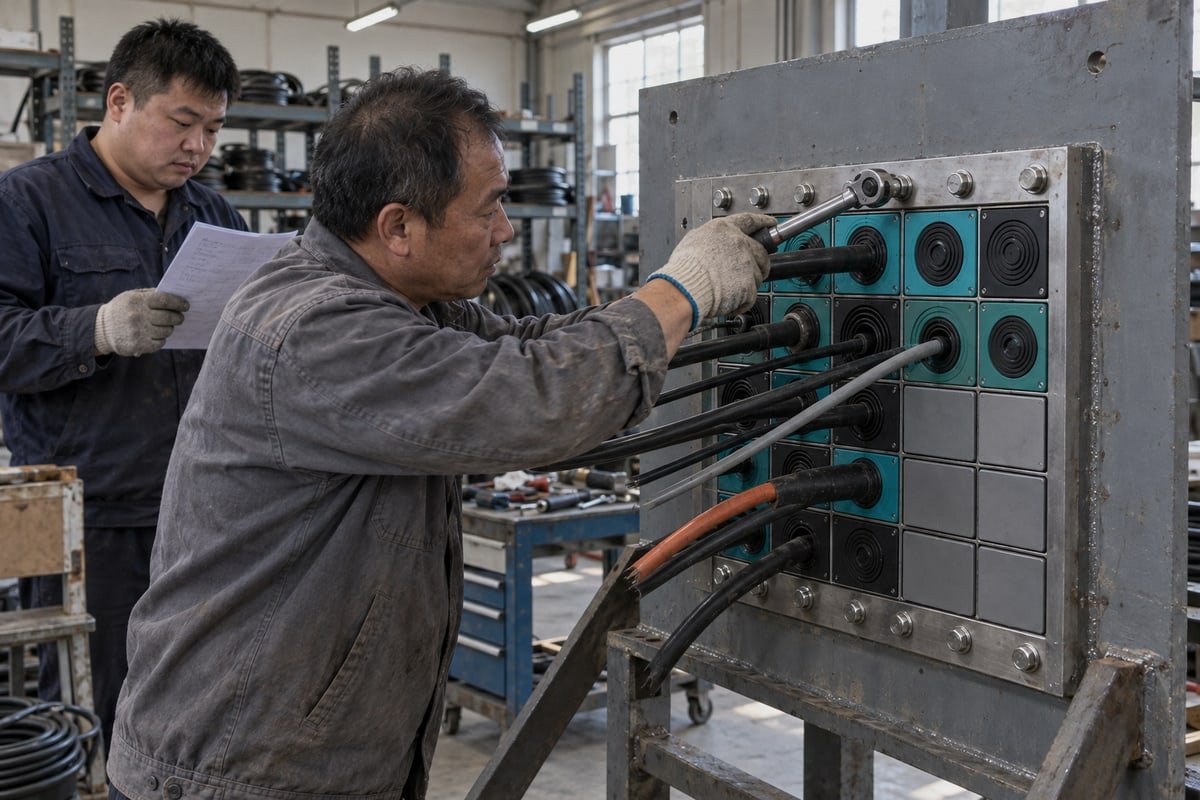
خطوة واحدة تم تخطيها في عملية التركيب القياسية لأنظمة مرور الكابلات المتعددة يمكن أن تبطل تصنيف الحريق IATF 16949 1. مصنعنا يرى الإطارات المرتجعة. إليك التسلسل الكامل.
عملية التثبيت القياسية لأنظمة عبور الكابلات المتعددة تتكون من ست خطوات: تخطيط تصميم العبور، تركيب الإطار باللحام أو بالمسامير، تحضير وتوجيه الكابلات، إدخال وحدات الختم بالحجم المناسب مع ألواح التثبيت، الضغط باستخدام إسفين إلى عزم دوران محدد، ثم الفحص والاختبار للتأكد من الأداء المقاوم للماء ومقاومة الحريق.
كل خطوة من هذه الخطوات الست لها نقاط فشلها الخاصة. سأستعرض الأربع التي تسبب معظم المشاكل لعملائنا: الفتحة، تحديد حجم الوحدة، عزم الضغط، والتحقق النهائي.
ما هي الخطوات المتضمنة في تحضير فتحة الإطار قبل تركيب نظام MCT؟
مهندس توريد في ألمانيا أرسل لنا ذات مرة رسم فتحة كان أصغر قليلاً من اللازم. لقد اكتشفنا ذلك قبل شحن الإطارات. يبدأ إعداد الفتحة على الورق.
تحضير فتحة الإطار يتضمن تأكيد خطة العبور، وقياس سمك الجدار أو الحاجز، وقص الفتحة حسب الأبعاد الخارجية للإطار بالإضافة إلى سماحية الشركة المصنعة، وتنظيف وتسوية الحواف، والتحقق من الاستواء والعمودية، ثم تثبيت الإطار باللحام أو التثبيت بالمسامير أو الصب قبل سحب أي كابل.
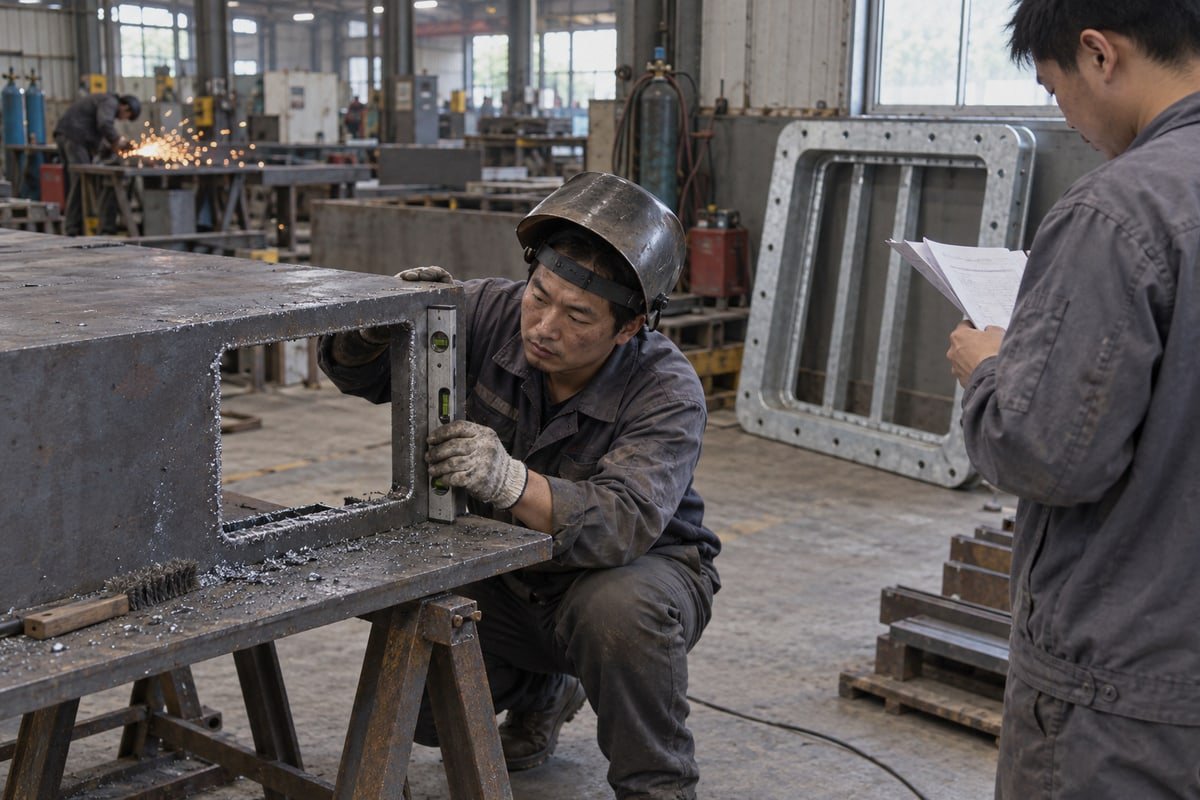
ابدأ بخطة المرور، وليس بالصاروخ
خطة المرور هي الرسم الذي يحدد موضع الإطار، عدد الكابلات، وتخطيط الوحدة. أطلبها من المشترين قبل أن أقدم عرض سعر. تخبرني بسمك الجدار، نوع الإطار، وما إذا كانت الفتحة تقع ضمن حدود مقاومة للحريق أو مانعة لتسرب الماء. إطارات TSC الخاصة بنا تتبع معايير الإطارات الشائعة 120. لذا فإن الـ أبعاد الفتحة تتطابق مع ما يعرفه معظم المثبتين بالفعل. نرسل أيضًا ملفات CAD/STEP، بحيث يمكن رسم الفتحة مباشرة من النموذج بدلاً من رسم تخطيطي ورقي.
قطع وتنظيف الفتحة
- حدد الفتحة من رسم الإطار. أضف التفاوت المذكور في ورقة البيانات.
- اقطع الفتحة. حافظ على الحواف مربعة. الحافة المخروطية تترك فجوة خلف الشفة.
- أزل الخبث والطلاء والنتوءات. وحدات إحكام الكابلات تغلق بإحكام على المعدن النظيف، وليس على الحطام.
- تحقق من الاستواء والعمودية. إطار ملتوي يحمل الـ وحدة الوتد الضاغط 2 بشكل غير متساوٍ لاحقًا.
- قم بتركيب الإطار تجريبيًا. تأكد من أن الشفة تستقر بشكل مسطح على الجوانب الأربعة كلها.
ثلاث طرق لتثبيت إطارات مرور مانعة للحريق
| الطريقة | ركيزة نموذجية | حيث نراه أكثر شيوعًا | نقطة مراقبة |
|---|---|---|---|
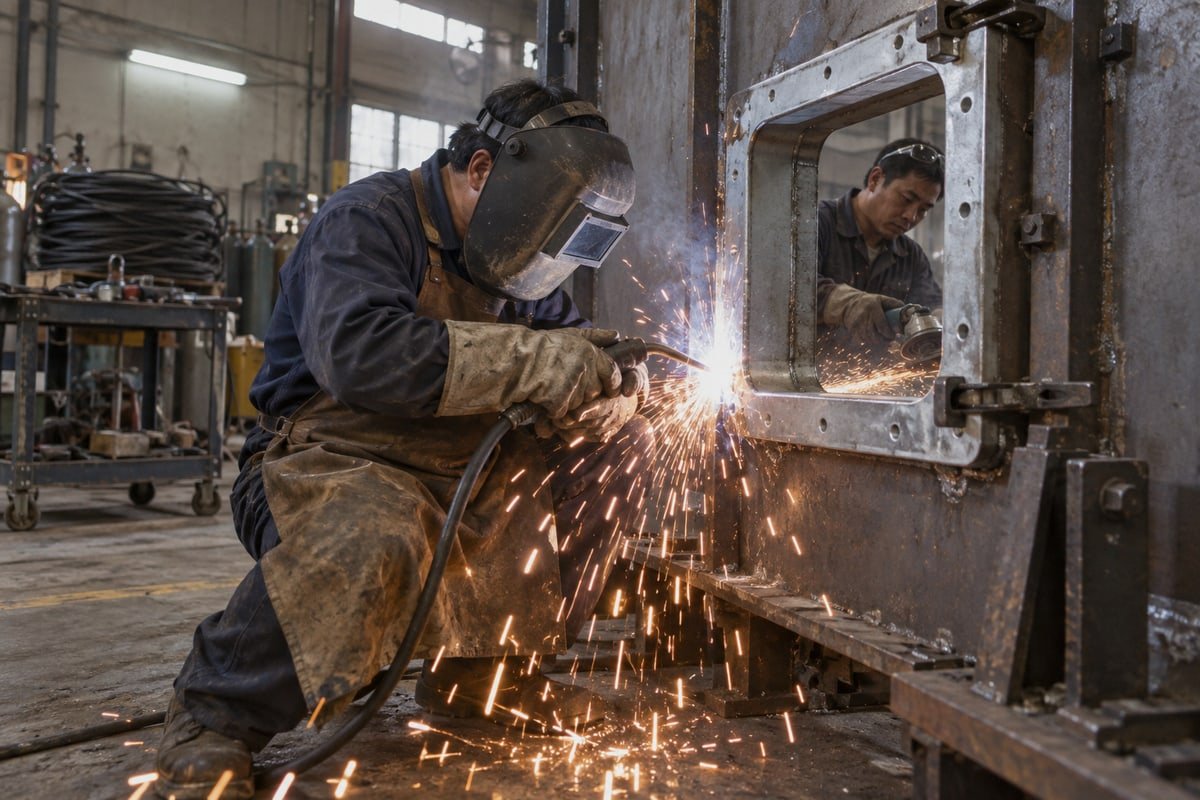
| اللحام | حاجز فولاذي، سطح، جدار حاوية | تطبيقات بحرية وبحرية مفتوحة، حاويات BESS | لحام كامل حول الإطار؛ صنفرة الرذاذ من الأوجه الداخلية |
| التثبيت بالمسامير | ألواح، حاويات، جدران رفيعة | مفاتيح كهربائية، مراكز بيانات معيارية، تحديثات | ركب الحشية؛ أحكم ربط المسامير بنمط متقاطع |
| الصب في | جدران وأرضيات خرسانية | محطات فرعية، مباني مصانع | احمِ فتحة الإطار من دخول الخرسانة |
شيئان غالبًا ما ينساهما المشترون
أولاً، التصنيع المسبق. العديد من عملائنا لحاويات BESS يقومون بلحام الإطارات في الورشة، وتركيب سدادة مؤقتة، ثم الشحن. يتم عمل الكابلات النهائي في الموقع. هذا أسرع وأكثر اتساقًا من اللحام في الموقع.
ثانيًا، تخطيط السعة الاحتياطية. قطع جدار مصنف مرتين مكلف. إذا كان المشروع سيضيف كابلات في غضون عامين، فحدد حجم الإطار لها الآن واملأ الصفوف الفارغة بوحدات فارغة. لاحظ أن بعض أنظمة المرور القائمة على المواد المانعة للتسرب تتطلب طبقة مانعة للتسرب بحد أدنى 15 مم. إطارات MCT المعيارية لا تعتمد على المواد المانعة للتسرب للإغلاق، لذا فإن دقة الفتحة تحمل وزنًا أكبر.
كيف أختار الحجم الصحيح للوحدة وتكوين الإدخال لأقطار الكابلات الخاصة بي؟
كل حجم وحدة هو مقايضة بين نطاق التكيف ومسافة الضغط. نأخذ هذا في الاعتبار في كل مرة نقطع فيها قالبًا جديدًا ذو قلب متدرج في شنشي.
حدد حجم الوحدة عن طريق قياس القطر الخارجي لكل كابل باستخدام الفرجار في عدة نقاط، واختيار الوحدة التي يحيط نطاق تكيفها بهذا القطر، وتقشير طبقات اللب المتدرجة حتى يتناسب الكابل بإحكام، وملء المساحة غير المستخدمة بوحدات فارغة لسعة احتياطية، وإدخال لوحة تثبيت بين كل صف.
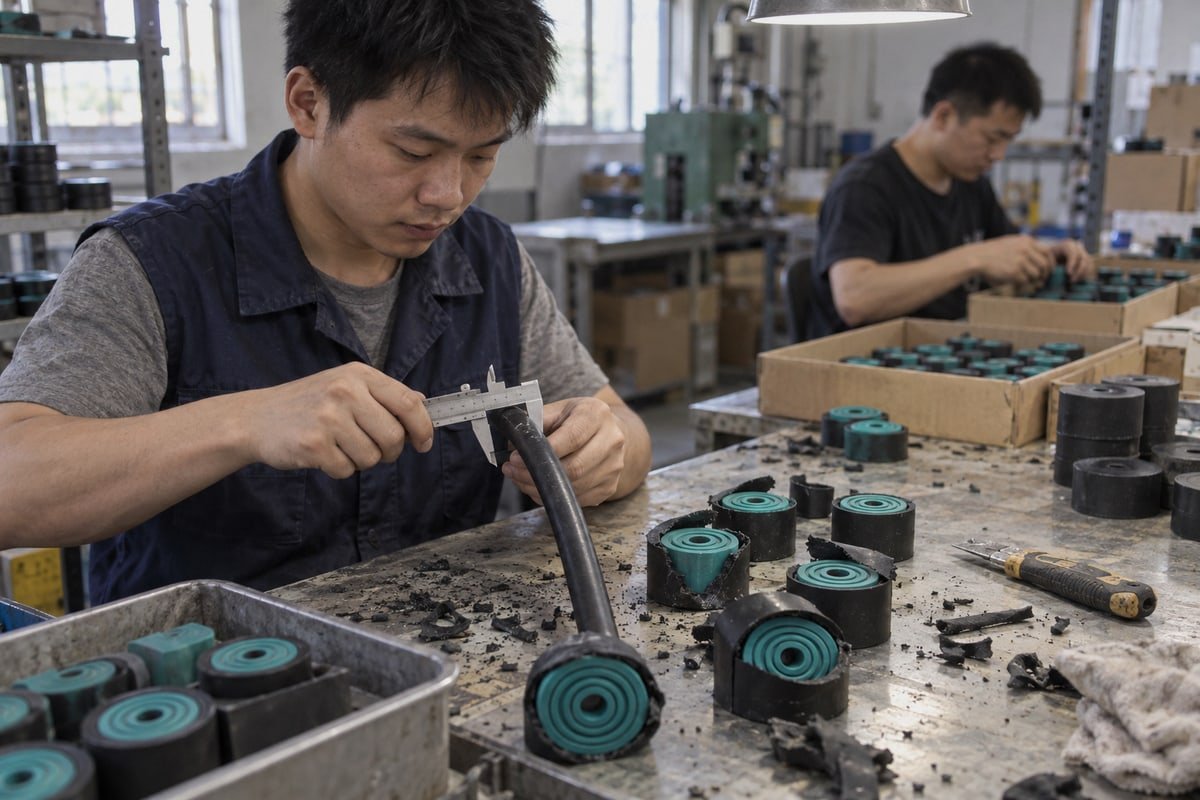
قياس قطر الكابل يأتي أولاً
تعود معظم أخطاء تحديد الحجم إلى قياس خاطئ. تدرج أوراق بيانات الكابلات قطرًا اسميًا. يمكن أن يكون الكابل الحقيقي أكبر أو أصغر بمليمتر. تضيف البيضاوية المزيد من الأخطاء. لذا أطلب من المثبتين قياس الكابل الفعلي، وليس الكتالوج.
| الخطوة | الأداة | قاعدة القبول |
|---|---|---|
| قياس القطر الخارجي | فرجار ورنييه | خذ ثلاث قراءات بتباعد 120 درجة؛ استخدم المتوسط |
| تحقق من البيضاوية | نفس الفرجار | إذا تجاوز الحد الأقصى ناقص الحد الأدنى خطوة الوحدة، تعامل معه على أنه الحجم الأكبر |
| Match to module range | Manufacturer selection chart | The measured diameter must sit inside the range, not at its edge |
| Record the result | Transit plan | Write the module code next to each cable ID |
How step-core modules adapt
Our TSC square modules and TSR round assemblies use EPDM خالٍ من الهالوجين 4 with concentric peel-off layers. You strip layers until the remaining core matches the cable. Stop when the cable just slides in with light resistance. Peel one layer too many and the module cannot compress enough to grip. Peel one too few and the cable is crushed. This is the trade-off I mentioned above. A wide adaptation range is convenient, but every layer removed reduces the rubber left to compress.
Building the stack
Fill each row from the bottom. Put a stay plate between every row. Stay plates are not optional spacers. They keep the rows aligned so the وحدة الوتد الضاغط pushes on all modules evenly. Empty positions get blank modules, never loose rubber or foam. For fibre-optic cables, use a guide sleeve inside the transit so the bend radius is protected where the cable exits the frame.
A note on second sourcing
Because our modules are dimensionally compatible with common 120-frame standards, a buyer who already has an installed frame can use our model cross-reference table to map their current module code to a DEWIN code. We send free validation samples so the fit can be confirmed on the bench before a purchase order. That saves a sourcing engineer from guessing.
ما هي مواصفات عزم الدوران والضغط التي يجب أن أتبعها لأحقق إغلاقًا معتمدًا مانعًا لتسرب الماء؟
During a QC run on our TSC modules last year, one wedge came back with a stripped bolt. The installer had guessed the torque. That is the lesson here.
اتبع عزم الدوران المحدد من قبل الشركة المصنعة لوحدة الوتد الضاغط الخاصة بك - تحدد بعض الأنظمة حوالي 5-8 نيوتن متر باستخدام مفتاح عزم دوران معاير - أحكم ربط المسامير بالتساوي على مراحل، ضع مادة تشحيم معتمدة لأختام الكابلات أولاً، وتوقف عندما تظهر الوحدات ضغطًا كاملاً وموحدًا مع عدم وجود ضوء مرئي عبر الممر.
Why compression is the step that fails most
Incomplete compression is the most common failure point in transit installations. It is also the easiest to hide. A half-tightened wedge looks finished from a metre away. The gaps only show when water or smoke finds them. So this step needs a written procedure, not a feel for "tight enough."
The sequence we teach
| المرحلة | الإجراء | Check before moving on |
|---|---|---|
| 1. Lubricate | Apply the approved lubricant for cable seals to module faces and frame inner walls | Thin, even film; no dry patches |
| 2. Seat the stack | Confirm every stay plate is flat and every module is fully pushed back | No module proud of the frame face |
| 3. Insert the wedge | Slide the compression wedge unit into the top space | Wedge sits square, not cocked |
| 4. First pass | Tighten bolts to roughly half the specified torque, alternating sides | Stack moves down evenly |
| 5. Final pass | Tighten to the datasheet torque with a calibrated wrench | Wrench clicks on both bolts |
| 6. Settle and recheck | Wait, then re-torque once | No further movement |
The lubricant matters more than people think. It lets the rubber flow into the gaps around each cable during compression. Without it, the modules bind against the frame walls and the lower rows never see full load.
The objection I hear from installers
Contractors tell me the process must be fast and cheap. Certification bodies tell me it must be done by trained people to a written spec. Both are right. The physical work on a well-planned transit takes minutes. The discipline is in the torque value and the record of it. Digital torque-logging wrenches now capture each bolt reading with a timestamp. That gives the EPC a verifiable installation record without slowing the crew down. Some suppliers are also fitting IoT sensors to wedges for remote monitoring of seal pressure. We treat that as a useful add-on, not a replacement for the torque wrench.
What our test data supports
Our modules are tested watertight and gas-tight from 0.01 to 0.4 MPa when installed at the specified compression. That number only holds if the wedge reaches its rated torque. Under-torqued, the rating drops with it. The test documents are available on request, and they state the compression condition clearly.
كيف يمكنني التحقق من أن تثبيتي يفي بمتطلبات IP68 ومقاومة الحريق قبل التوقيع النهائي؟
Our BV factory approval taught us one thing: a certificate on the module means nothing if the field test is skipped. Validation closes that gap before sign-off.
التحقق من صحة التركيب عن طريق فحص عزم ربط الوتد مقابل السجل، وإجراء اختبار ضوء النهار للفجوات، وسحب كل كابل لتأكيد الإمساك، وإجراء اختبار خرطوم الهواء أو الضغط للحدود المانعة لتسرب الماء والغاز، ومطابقة التكوين المركب للشهادة المختبرة لتصنيف مقاومة الحريق A-0/A-60 و IP68.
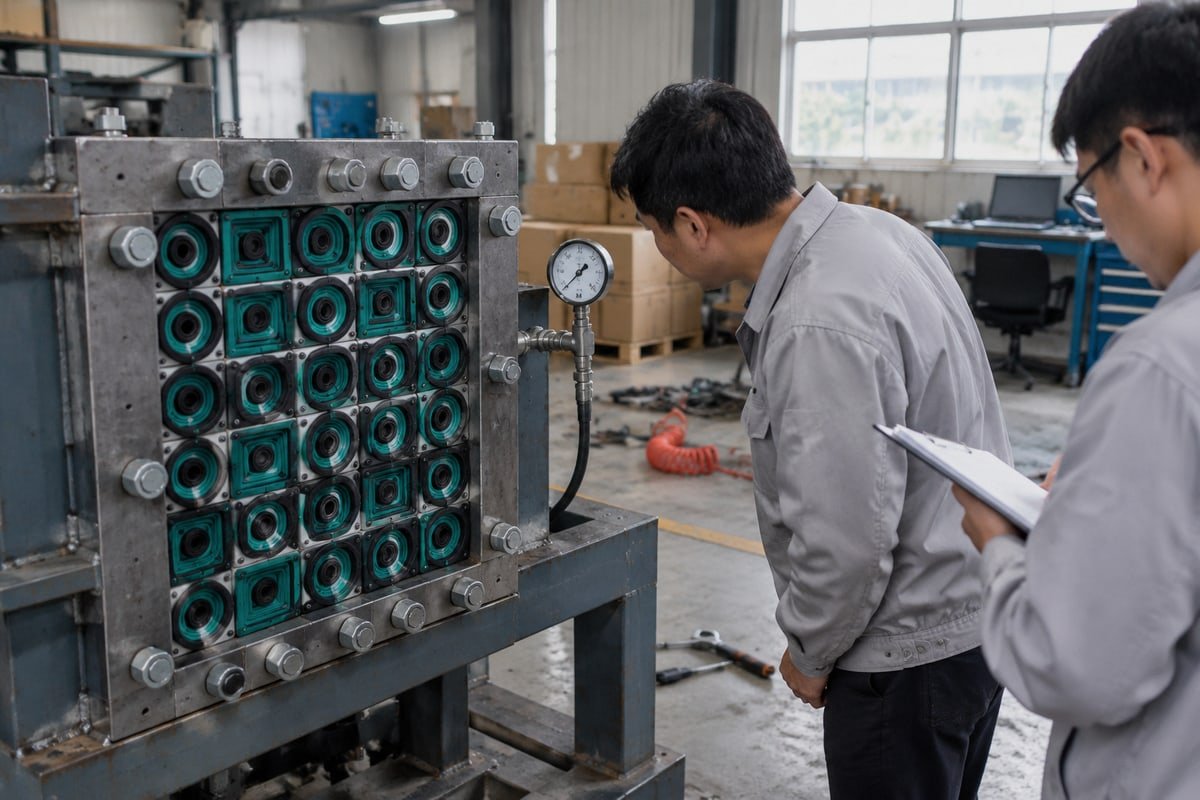
Field tests that catch real defects
| Test | What it finds | حالة النجاح | عند الاقتضاء |
|---|---|---|---|
| مراجعة سجل عزم الدوران | نقص الضغط | كل مسمار عند قيمة ورقة البيانات | جميع التركيبات |
| اختبار ضوء النهار / المصباح اليدوي | فجوات بين الوحدات أو حول الكابلات | لا يمر ضوء عبر المعبر | جميع التركيبات |
| اختبار السحب | حجم وحدة خاطئ، ضغط منخفض | الكابلات لا تنزلق تحت سحب يدوي قوي | جميع التركيبات |
| اختبار خرطوم الهواء | مسارات التسرب في الحواجز المانعة لتسرب الماء والهواء والزيت | لا فقاعات أو فقدان للضغط | إرشادات NAVSEA للمعابر الجديدة أو التي تم العبث بها |
| اختبار الضغط | أداء الختم تحت الحمل | يبقى ضمن النطاق المختبر 0.01–0.4 ميجا باسكال | التطبيقات البحرية والبحرية البعيدة عن الشاطئ، الغرف المضغوطة |
الامتثال لتصنيف الحريق هو فحص للتكوين
الامتثال لتصنيف الحريق يختلف عن اختبارات التسرب. لا يمكنك اختبار حرق جدار مكتمل. بدلاً من ذلك، يقارن المفتش المعبر المركب بالتكوين المختبر على الشهادة. هذا يعني نفس نوع الإطار، ونفس عائلة الوحدات، وألواح التثبيت في كل صف، والإسفين عند الضغط المقدر. تصف تقارير اختبارنا A-0 و A-60 هذا التكوين. إذا استبدل المثبت حشوة رغوية أو تخطى لوح تثبيت، فإن التركيب يكون خارج الشهادة، حتى لو اجتاز اختبار الهواء.
الوثائق لحزمة التوقيع النهائي
سألني مدير مشتريات مرة عما يجب وضعه في ملف التسليم. إجابتي قصيرة. قم بتضمين خطة المعبر مع رموز الوحدات، وسجل عزم الدوران، ونتائج الاختبار، ومجموعة شهاداتنا. نحن ندير ISO 9001 5 وأنظمة IATF 16949، والمصنع معتمد من BV، لذا تتوافق الأوراق تمامًا مع ما يتوقعه فريق جودة EPC. للمشاريع المتكررة، بدأت تظهر تراكبات الواقع المعزز التي تظهر وضع الوحدات على جهاز لوحي أثناء البناء. إنها تقلل أخطاء التخطيط، لكن المفتش لا يزال يوقع على الورقة.
عندما يفشل التحقق
لا تضف مادة مانعة للتسرب في الأعلى. قم بفك الإسفين، وابحث عن الوحدة الخاطئة أو لوح التثبيت المفقود، وصححها، وأعد ربطها (بمفتاح العزم)، وأعد الاختبار. المعبر المعياري مصمم ليتم فتحه. هذه ميزته على الاختراق المصبوب.
الخلاصة
الخطوات المتخطاة تؤدي إلى فقدان الشهادات. تركيب منظم لمعبر الكابلات المتعددة—خطط، ركب، حدد الحجم، اضغط، تحقق—يحميها. اطلب جداولنا المرجعية المتقاطعة وعينات التحقق لبدء التأهيل.
الحواشي
الموقع الرسمي لمعيار جودة السيارات IATF 16949، ذو الصلة بشهادات المصنع. ↩︎
مدخل ويكيبيديا لمعابر الكابلات، يشرح مكونات الضغط الميكانيكي المستخدمة لإغلاق الاختراقات. ↩︎
تحدد المنظمة البحرية الدولية (IMO) المعايير الدولية للتكوينات المختبرة للحريق في شهادات السلامة البحرية والبحرية البعيدة عن الشاطئ. ↩︎
مرجع تقني لمطاط EPDM، المادة المستخدمة للأختام المعيارية التي نوقشت في المقال. ↩︎
صفحة ISO الرسمية لمعيار إدارة الجودة المذكور في قسم وثائق الشركة المصنعة. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский