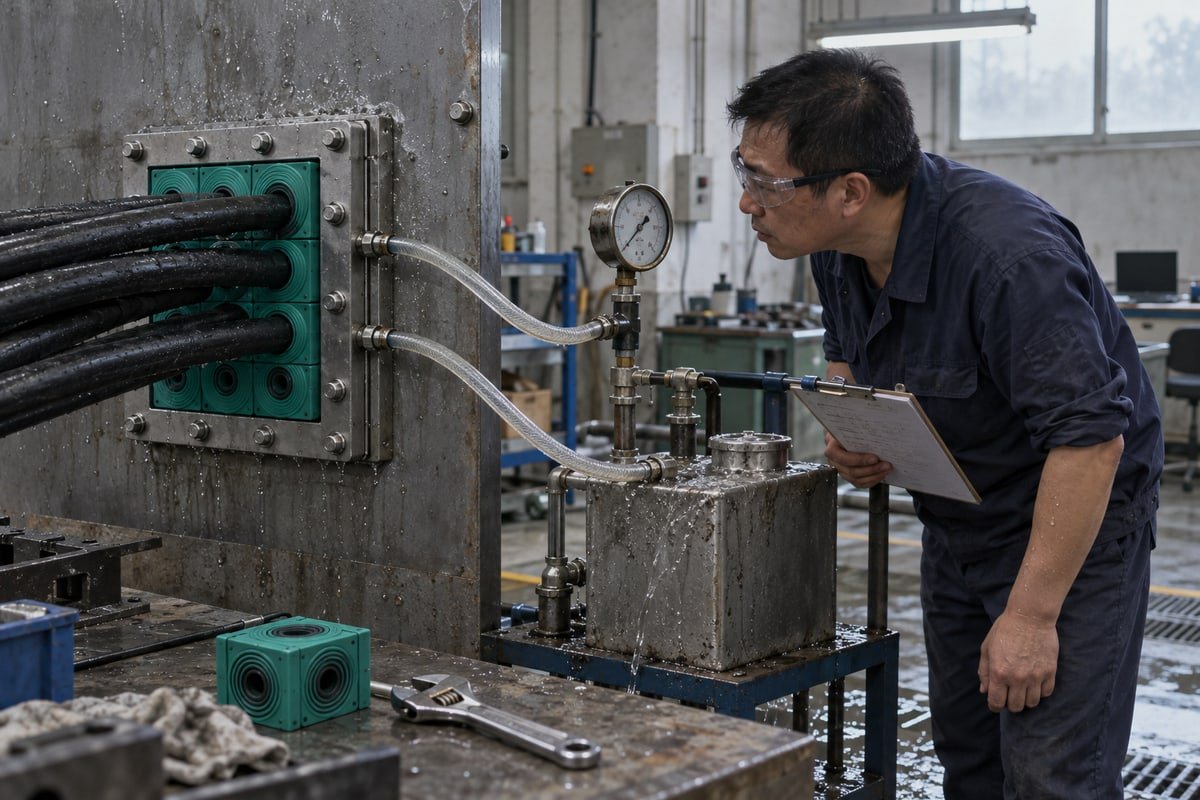
L'étanchéité nominale à l'eau et à l'air sous pression d'un passage de câbles multiples semble simple sur le papier IATF 16949 1. Puis un conteneur BESS inondé prouve le contraire. Notre banc d'essai du Shaanxi existe pour éviter cela.
Vérifiez l'étanchéité nominale à l'eau et à l'air sous pression d'un passage de câbles multiples en demandant le certificat d'homologation et le rapport d'essai indépendant, en confirmant que la configuration testée correspond à votre cadre installé, au remplissage de câbles et à l'épaisseur de la paroi, puis en effectuant un essai de décroissance hydrostatique et pneumatique sur un échantillon de validation.
Cette réponse comporte trois parties. Les documents d'abord. La correspondance de configuration ensuite. Un essai physique en troisième lieu. Je détaillerai chacune d'elles ci-dessous, et je vous montrerai les questions exactes que nous posent les équipes d'approvisionnement européennes, car ces questions sont généralement les bonnes.
Comment puis-je confirmer que l'évaluation MPa d'un fournisseur correspond réellement aux résultats de laboratoire de test indépendants ?
Un ingénieur d'approvisionnement en Allemagne m'a un jour envoyé par e-mail notre chiffre de 0,4 MPa avec une seule question : testé par qui, avec quel remplissage ? Question pertinente. Voici comment j'ai répondu.
Confirmer une valeur nominale en MPa en faisant correspondre le numéro du fournisseur à la pression, au fluide, au temps de maintien et à l'assemblage figurant sur le rapport d'essai indépendant. Si la taille du cadre, l'ensemble de modules et le remplissage de câble du rapport diffèrent de votre configuration, la valeur nominale n'est pas transférable, quelle que soit la brochure.
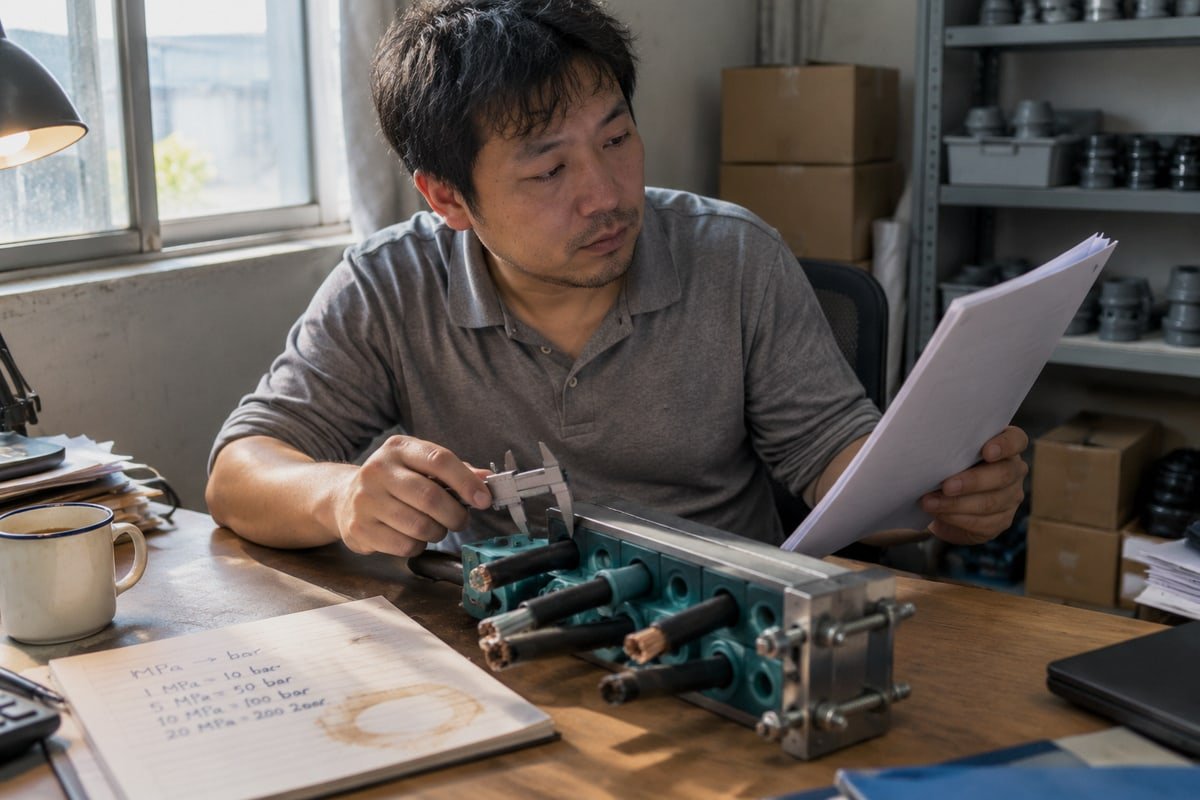
La première chose que j'ai dite à cet ingénieur est que "nominal" n'est pas un mot générique. Un joint de câble modulaire est un système. Le cadre, les modules, les plaques de maintien 2, l'unité de compression et le remplissage de câbles décident tous ensemble du résultat. Changez une partie et vous avez un assemblage différent. Donc la question de vérification n'est pas "la brochure indique-t-elle 3 bars ?" C'est "mon assemblage exact a-t-il été testé à 3 bars dans mes conditions ?"
Convertissez les unités avant de comparer quoi que ce soit
Nos documents d'essai indiquent une étanchéité à l'eau et aux gaz de 0,01 à 0,4 MPa. Une fiche technique européenne peut citer la même physique en bars. Une spécification américaine peut utiliser le psi. Je convertis toujours en premier, car une pression nominale en bars et un chiffre en MPa peuvent sembler très différents alors qu'ils sont en réalité proches.
| MPa | bar | psi (environ) | Où l'on voit typiquement ce niveau |
|---|---|---|---|
| 0.01 | 0.1 | 1.45 | Vérification de fuite d'air à basse pression sur une installation terminée |
| 0.10 | 1 | 14.5 | Niveau d'étanchéité aux gaz courant sur de nombreux certificats MCT |
| 0.25 | 2.5 | 36 | Allégation fréquente d'étanchéité à l'eau pour les cadres standard |
| 0.30 | 3 | 43.5 | Niveau d'étanchéité aux gaz cité pour certains systèmes offshore |
| 0.40 | 4 | 58 | Extrémité supérieure de notre plage testée d'étanchéité à l'eau et aux gaz |
| 0.60 | 6 | 87 | Les chiffres hydrostatiques les plus élevés que j'ai vus dans les essais de type |
Dans l'industrie, les pressions nominales publiées pour l'eau vont d'environ 2,5 bars à 6 bars, et les pressions nominales pour les gaz de 1 bar à 3 bars. Certains systèmes offshore citent 4,5 bars pour l'eau et 3 bars pour les gaz. Cet écart vous indique quelque chose d'important. "Passage de câbles multiples" est une famille de produits avec des limites de conception différentes, et non un niveau de pression standard unique.
L'eau et le gaz sont deux lignes distinctes sur le rapport
Un essai de pression hydrostatique pousse l'eau contre le joint. Un essai pneumatique pousse l'air ou l'azote. L'air trouve des chemins que l'eau ne peut pas trouver, car les molécules sont plus petites et la viscosité est plus faible. En pratique, la certification d'étanchéité aux gaz 3 est l'examen le plus difficile. Donc, lorsqu'un fournisseur vous donne un chiffre, demandez à quel fluide il s'applique. Si le rapport ne montre que l'eau, vous n'avez pas de valeur nominale pour les gaz. Vous avez une supposition.
Les cinq détails qui doivent correspondre
Voici la liste de contrôle que je renvoie avec chaque demande de rapport d'essai :
- Type et profondeur du cadre, y compris s'il s'agissait d'un cadre soudé ou boulonné.
- Ensemble de modules et schéma de remplissage, y compris les modules de rechange ou vierges.
- Plage de diamètres de câbles, et si les câbles étaient à gaine pleine ou blindés.
- Épaisseur de la paroi ou de la cloison dans laquelle le cadre était fixé.
- Conditions d'essai : fluide, temps de maintien, configuration immergée ou statique, et si l'essai a été répété après vieillissement ou après au moins un an d'installation.
Certains acheteurs s'y opposent. Ils me disent que la valeur nominale publiée devrait suffire, et que vérifier la portée de l'essai est excessif pour un bloc de caoutchouc. Je comprends la pression du temps. Mais une valeur nominale certifiée n'est valable que pour la géométrie et la méthode testées. Une construction sur site avec deux câbles supplémentaires, une pièce de remplissage manquante ou une profondeur de cadre différente n'est plus l'assemblage testé. Le certificat ne peut pas couvrir ce qu'il n'a jamais vu.
Quels documents de test devrais-je demander avant de faire confiance aux revendications IP68 ou d'étanchéité d'un MCT ?
Lors d'un audit interne, notre responsable QC a retracé un enregistrement de lot de module TSC jusqu'au rapport de test qu'il référençait. Cette traçabilité est exactement ce que vous devriez exiger.
Demander cinq documents : un certificat d'approbation de type ou un certificat d'examen de type, un rapport d'essai indépendant pour l'étanchéité à l'eau et au gaz, un manuel d'installation montrant la composition testée, une déclaration d'essai de pression indiquant la pression, le fluide et la durée, et une fiche de limites de configuration couvrant la plage de câbles et la profondeur du cadre.
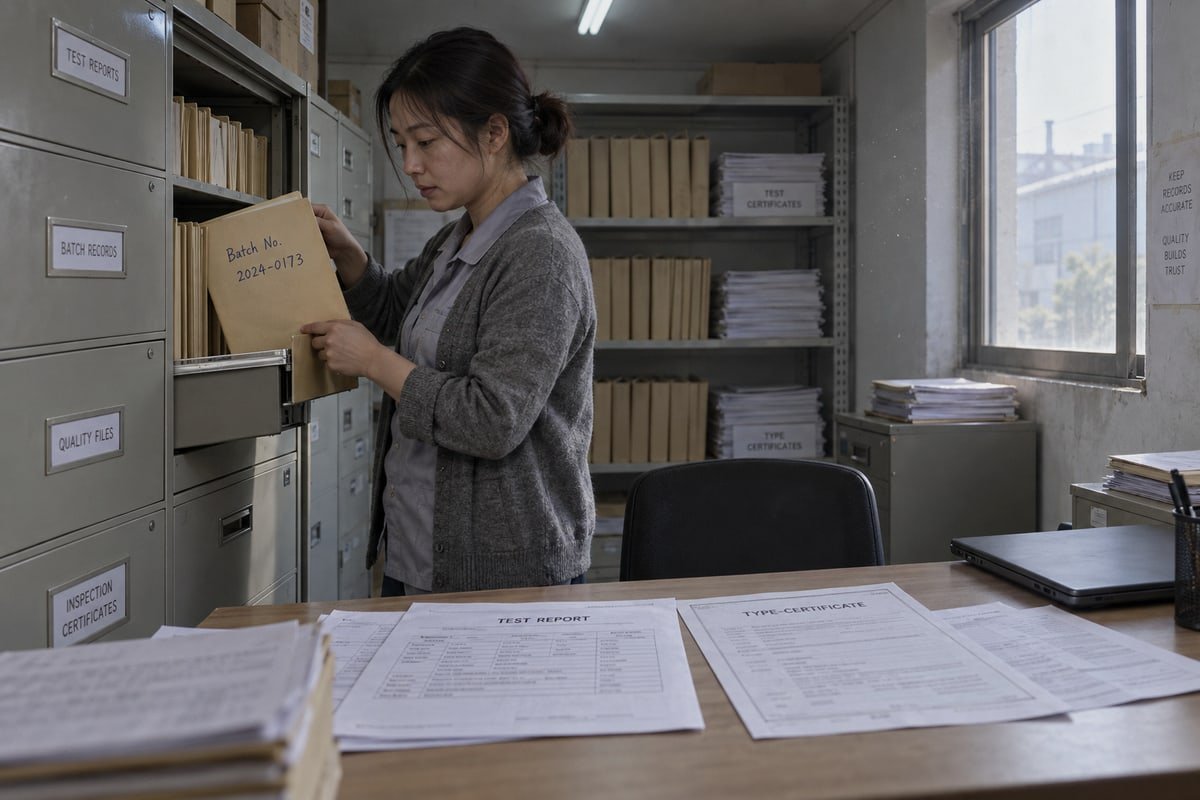
Je conserve un dossier de documents standard pour chacun de nos modules carrés TSC et joints ronds TSR. Lorsqu'un acheteur demande "le certificat", j'envoie le dossier et j'explique ce que chaque élément prouve et ne prouve pas. Cette explication compte plus que le nombre de PDF.
Ce que chaque document prouve réellement
| Document | Ce qu'il prouve | Ce que je vérifierais en premier |
|---|---|---|
| Certificat d'approbation de type (DNV, Lloyd's Register, ABS, ou BV) | Un organisme de classification a examiné la conception par rapport à ses règles, souvent alignées sur les normes DNV GL pour l'utilisation marine et offshore | Série de produits nommée, date d'expiration, et la ligne de portée de la configuration |
| Rapport de test indépendant | Résultats hydrostatiques et pneumatiques réels d'un laboratoire | Pression, temps de maintien, milieu, critères de réussite, et si le laboratoire est accrédité |
| Installation handbook | The build-up that was tested | Torque values, fill pattern, stay plate spacing, curing or settling time |
| Pressure test declaration | The supplier's own statement of the test envelope | It should say MPa or bar, medium, and duration, not just "watertight" |
| Configuration limits sheet | The boundaries of the rating | Cable diameter range per module, maximum cable count, frame depth |
| IP68 ingress protection report | Dust-tight and continuous immersion performance | The immersion depth and duration, because IP68 conditions are manufacturer-defined |
IP68 is not the same thing as a bar rating
This confuses a lot of good engineers. protection contre l'intrusion IP68 means dust-tight plus continuous immersion under conditions the manufacturer specifies. It is a standardised exposure test. A bar or MPa rating describes resistance to a pressure differential across the seal. Both can be true for the same transit. Our modules carry IP68 and a separate 0.01 to 0.4 MPa watertight and gas-tight range. But an IP66 splash rating on its own tells you nothing about sustained pressure. A submerged claim is stronger than a hose-down claim. Read which one you are being shown.
Quality system certificates prove process, not pressure
I want to be honest about our own paperwork. Our ISO 9001 4 and IATF 16949 systems and our BV factory approval prove that we make the same product the same way every batch. They do not prove that any batch holds 4 bar. Only a product-level test report does that. Some suppliers wave a factory approval as if it were a product certificate. Ask for both, and read the scope line on each.
Puis-je valider moi-même les performances d'étanchéité en utilisant des échantillons gratuits avant de m'engager à une commande ?
Free validation samples cost us money on every qualification. We still send them, because a sample tested on your bench settles arguments that a PDF never can.
Oui. Montez l'échantillon gratuit dans un cadre de test avec vos tailles de câble réelles, serrez l'unité de compression selon les spécifications, attendez 48 heures que les modules se stabilisent, puis effectuez un test de pression hydrostatique à votre barre requise et un test de déclin pneumatique avec des jauges calibrées.

The most useful qualification I have seen a customer run was also the simplest. They took our cross-reference table, picked the DEWIN model that matched their existing part number, dropped it into their existing 120-frame cutout, and tested it beside the incumbent module on the same bench. Same frame, same cables, same gauge. That is a fair comparison, and it is the reason we make our modules dimensionally compatible with common 120-frame standards in the first place.
A seven-step bench procedure
- Pull the CAD or STEP file and confirm the module footprint matches your frame cutout before you cut anything.
- Peel the step-core layers of each module to match the cable diameter. Check that no layer is left half-peeled.
- Load the frame in the fill pattern shown in the handbook. Fill empty positions with blank modules. Never leave a gap.
- Fit the compression wedge system and tighten to the torque value or visual indicator the handbook gives. Uneven torque means uneven expansion.
- Inspect the face. Look for visible gaps or "smile" deformations between modules where a cable is oversized for its layer.
- Leave the assembly for 48 hours. EPDM modules keep settling after compression, and a test at hour one can pass while a test at hour 48 fails, or the reverse.
- Run the water test first, then the air test, and record both.
Which leak test method fits your case
| Méthode | Moyen | What it catches | Limitation |
|---|---|---|---|
| Hydrostatic pressure test | Water | Watertight integrity at rated bar | Wets the frame; not sensitive to micro-leaks |
| Pneumatic decay test | Air or nitrogen | Pressure loss over a set time on calibrated gauges | Needs a sealed chamber on one side |
| Bubble emission | Air plus soap solution | Visible leak location | Misses very small paths |
| Ultrasonic leak detection | Air | High-frequency signatures of microscopic bypasses | Needs a trained operator and a quiet room |
| Vacuum decay | Vacuum | Seal integrity without stressing internals | Lower differential than a full pressure test |
One more thing I ask buyers to build into their bench plan. Cable jackets creep. XLPE and PVC contract during temperature cycling, and a seal that passed at room temperature can loosen after a cold-hot cycle. If your container will see wide swings, cycle the sample before the final test, and plan a secondary compression check in your installation inspection checklist. Some vendors now talk about IoT smart modules with embedded humidity and pressure sensors. I find the idea interesting for monitoring, but I would not let it replace the bench test.
Pourquoi la résistance au feu et la certification d'étanchéité aux gaz importent-elles en plus des spécifications d'étanchéité à la pression ?
Early in our export work, I learned that a transit passing 4 bar of water can still leak smoke. Fire, gas, and pressure are three different exams.
La certification de résistance au feu et d'étanchéité aux gaz est importante car elle couvre des modes de défaillance qu'un test à l'eau ne peut pas détecter. Les classifications A-0 et A-60 prouvent que le joint retient la flamme pendant 60 minutes, A-60 limitant également le transfert de chaleur, tandis que l'étanchéité aux gaz prouve qu'il bloque la fumée, les émanations et l'air sous pression par des chemins que l'eau ne trouve jamais.
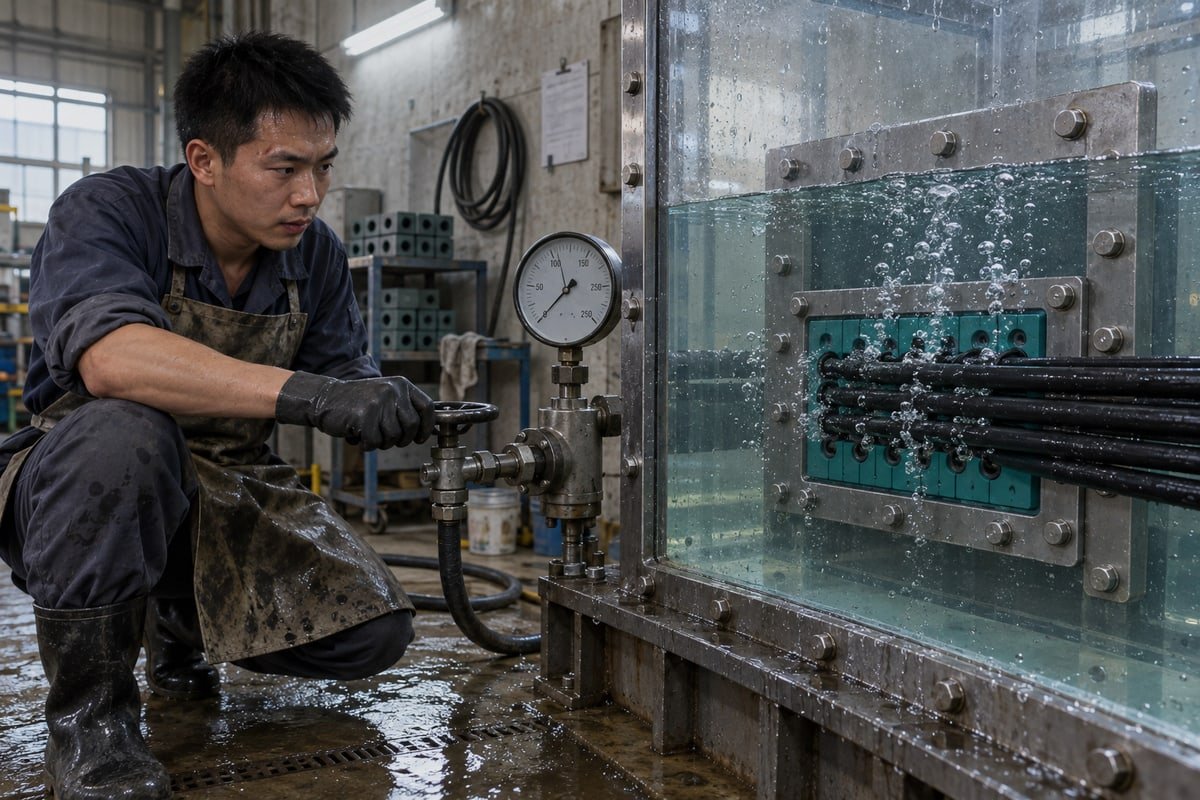
Most of the buyers I talk to now build battery energy storage containers 5, modular data centres, or switchgear enclosures. None of those are ships. Yet the same three questions apply to every one of them, and they are often decided by the same rubber block.
Three ratings, three failure modes
| Classification | Ce qui est testé | Failure mode it covers | Preuve typique |
|---|---|---|---|
| Classement au feu A-0 / A-60 | Furnace exposure on one side, integrity for 60 minutes; A-60 also limits temperature rise on the cold side | Flame and heat passing between compartments | Fire test report and type approval certificate |
| Gas-tightness certification | Static air or nitrogen pressure held for a set time | Smoke, thermal runaway off-gas, pressurised air leaking through the transit | Pneumatic decay report stating bar and duration |
| Water pressure rating | Hydrostatic load on one side | Flooding, rain ingress, wash-down | Hydrostatic test report stating bar and duration |
| protection contre l'intrusion IP68 | Dust chamber plus immersion at stated depth and time | Dust and water ingress under standard exposure | IP test report with immersion conditions |
Why one rating does not imply another
A fire test measures whether flame and hot gas cross the seal while the furnace runs. It does not measure whether the seal holds ambient air pressure on a normal day. Some fire-stop materials swell only when heated, so at room temperature they may not be gas-tight at all. The reverse is also true. A perfectly gas-tight EPDM module with no fire rating will soften and open a path under fire load.
This is why we test our modules for all three and issue the results together. Our TSC and TSR modules are halogen-free EPDM, which matters in a fire because halogenated rubber releases corrosive acid gases when it burns. In a data centre or switchgear room, that gas can do more damage than the flame.
What this means for your specification
For a BESS container, I would write the spec as one line covering all three: classement au feu A-60 6, gas-tight to a stated bar, and watertight to a stated bar, all on the same module series and all on the same tested build-up. If a thermal runaway event pressurises a compartment, the transit has to hold gas and heat at the same time. A supplier who can only show one of the three has not proven the product for that job. And if the evidence sits on three different product variants, you do not have a certified system. You have three brochures.
Conclusion
Ratings without matching test evidence are guesses. Guesses flood containers. Ask for the certificate, match the configuration, test the sample, and we will supply the documents.
Notes de bas de page
1. International quality standard specifically for the automotive industry supply chain and manufacturing. ↩︎
2. Technical component of multi-cable transits used to maintain structural integrity and pressure sealing. ↩︎
3. Official verification process for sealing systems to prevent the passage of air or hazardous gases. ↩︎
4. Global standard for quality management systems ensuring consistent product manufacturing and quality. ↩︎
5. Industrial enclosures requiring specialized sealing for safety and environmental protection in energy grids. ↩︎
6. Standardized fire resistance classification for marine and offshore structural components. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский