Eine Durchführung besteht die Inspektion, leckt aber ein Jahr später. In unserer Linie führen wir die meisten Ausfälle auf falsch berechnete Füllrate und Kompressionsrate in der qualifizierten Mehrfachkabeldurchführungsinstallation zurück.
Die Füllrate ist die gesamte Kabelquerschnittsfläche geteilt durch die nutzbare Durchführungsöffnungsfläche, ausgedrückt als Prozentsatz. Die Kompressionsrate ist der Hub der Kompressionseinheit geteilt durch die unkomprimierte Modulstapelhöhe. Eine qualifizierte Installation hält beides innerhalb der typgeprüften Grenzwerte, die im Herstellerzertifikat angegeben sind.
Diese beiden Sätze verbergen viele Details. Im Folgenden gehe ich jede Berechnung durch, zeige ein ausgearbeitetes Beispiel, erkläre, was außerhalb der Grenzwerte schiefgeht, und beschreibe, wie Sie Ihre Zahlen mit echten Prüfdokumenten abgleichen können.
Wie berechne ich die korrekte Füllrate für meine Kabeldurchführungsmodulauswahl?
Ein Beschaffungsingenieur in Europa schickte uns einmal ein Foto eines Rahmens, der "voll" aussah, und fragte, ob er bestanden hätte. Wir fragten stattdessen nach Kabeldurchmessern.
Messen Sie den Außendurchmesser jedes Kabels, berechnen Sie dessen Fläche mit πr², summieren Sie alle Flächen und teilen Sie durch die nutzbare Innenfläche der Rahmenöffnung. Multiplizieren Sie mit 100 für den Prozentsatz. Vergleichen Sie das Ergebnis mit der maximalen Füllung in der Typgenehmigung und wählen Sie Module aus, deren Stufenkernbereich jeden Durchmesser abdeckt.
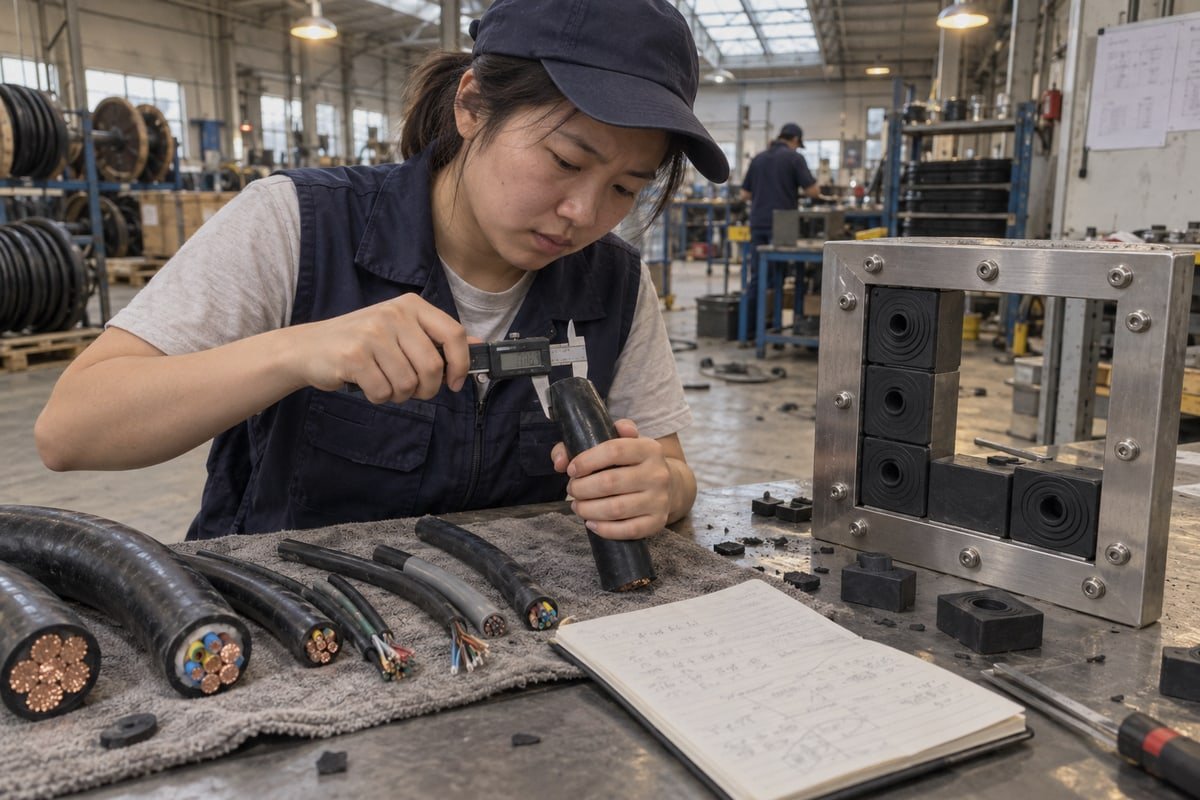
Die Füllrate ist ein Querschnittsflächenverhältnis. Es ist keine Anzahl von Kabeln, und es ist nicht, wie überfüllt der Rahmen aussieht. Die Formel ist einfach, aber die Eingaben erfordern Sorgfalt. Ich werde es in Schritte unterteilen und dann zeigen, wo Fehler gemacht werden.
Schritt-für-Schritt-Beispiel
Verwenden Sie den Außendurchmesser des Kabelmantels, nicht die Leitergröße. Wandeln Sie den Durchmesser in den Radius um, quadrieren Sie ihn und multiplizieren Sie mit π. Addieren Sie dann die Flächen und teilen Sie durch die nutzbare Öffnung. Die untenstehenden Zahlen sind nur zur Veranschaulichung. Sie sind kein veröffentlichter Grenzwert für irgendein Produkt.
| Kabelgruppe | Außendurchmesser (mm) | Radius (mm) | Fläche pro Kabel (mm²) | Menge | Gruppenfläche (mm²) |
|---|---|---|---|---|---|
| Stromkabel | 22 | 11 | 380.1 | 4 | 1,520.5 |
| Steuerkabel | 14 | 7 | 153.9 | 6 | 923.6 |
| Signalkabel | 8 | 4 | 50.3 | 8 | 402.1 |
| Gesamtkabelfläche | 18 | 2,846.2 |
Nehmen Sie nun einen Rahmen mit einer nutzbaren internen Öffnung von 120 mm × 120 mm, was 14.400 mm² entspricht. Teilen Sie 2.846,2 durch 14.400 und multiplizieren Sie mit 100. Die Füllrate beträgt etwa 19,8 %. Das liegt deutlich unter der 40%-Grenze, die von Systemen verwendet wird, die mit IMO-Resolution A.754(18) 1, und unter der 50%-Grenze, die einige Dichtungssysteme veröffentlichen. Typgenehmigungen von Stellen wie ABS, DNV oder UL begrenzen die Füllung im Allgemeinen irgendwo zwischen 40 % und 70 %. Die genaue Zahl gehört zum geprüften System, lesen Sie daher das Zertifikat.
Kabeldurchmessertoleranz ist wichtig
Kabelmäntel sind nicht perfekt. Der tatsächliche Außendurchmesser kann vom Datenblattwert abweichen. Wir weisen Käufer an, eine Probe an zwei Stellen zu messen und den größeren Wert zu verwenden. Unsere Stufenkern-EPDM-Module decken einen Durchmesserbereich innerhalb einer Modulgröße ab, sodass kleine Abweichungen absorbiert werden. Dennoch sollte die Füllberechnung reale Messwerte verwenden, nicht Nennwerte.
Flächenbasierte Füllung versus Packraum-Berechnung
In modularen Systemen gibt es eine zweite Prüfung. Die Packraum-Berechnung bestätigt, dass die gewählten Dichtmodulabmessungen, Halteplatten und die Kompressionseinheit physisch zur Packhöhe des Rahmens passen. Beide Prüfungen müssen bestanden werden. Eine Anordnung kann unter der Füllgrenze liegen und trotzdem nicht in den Rahmen passen, oder in den Rahmen passen und dennoch die genehmigte Füllung überschreiten.
Eine weitere Frage verdient eine direkte Antwort. Einige Käufer drängen auf die höchste genehmigte Füllung, um Platz im Rahmen zu sparen. Andere wünschen eine konservative Füllung. Standards wie TIA-569 und IEEE 525 empfehlen, 20 % bis 25 % Reservekapazität 2 für zukünftige Kabel. Mein Rat ist, von Anfang an Reservekapazität einzuplanen. Das Hinzufügen eines zweiten Rahmens später kostet weit mehr als ein größerer Rahmen heute.
Welche Kompressionsrate sollte ich anstreben, um eine wasserdichte und gasdichte Abdichtung zu gewährleisten?
Jedes Kompressionsziel, das wir in unserer Prüfbucht festlegen, gleicht zwei Fehler aus. Zu wenig Druck und Wasser findet einen Weg. Zu viel und der Kabelmantel schnürt sich ein.
Zielen Sie auf die Kompressionsrate ab, die in der Typgenehmigungsdokumentation des Herstellers angegeben ist, nicht auf einen generischen Wert. Sie wird berechnet als Hub der Kompressionseinheit geteilt durch die Höhe des unkomprimierten Modulstapels. Der korrekte Wert hängt vom Modulmaterial, den Abmessungen des Dichtungsmoduls und der Härte des Kabelmantels ab und wird durch einen Dichtigkeitstest verifiziert.
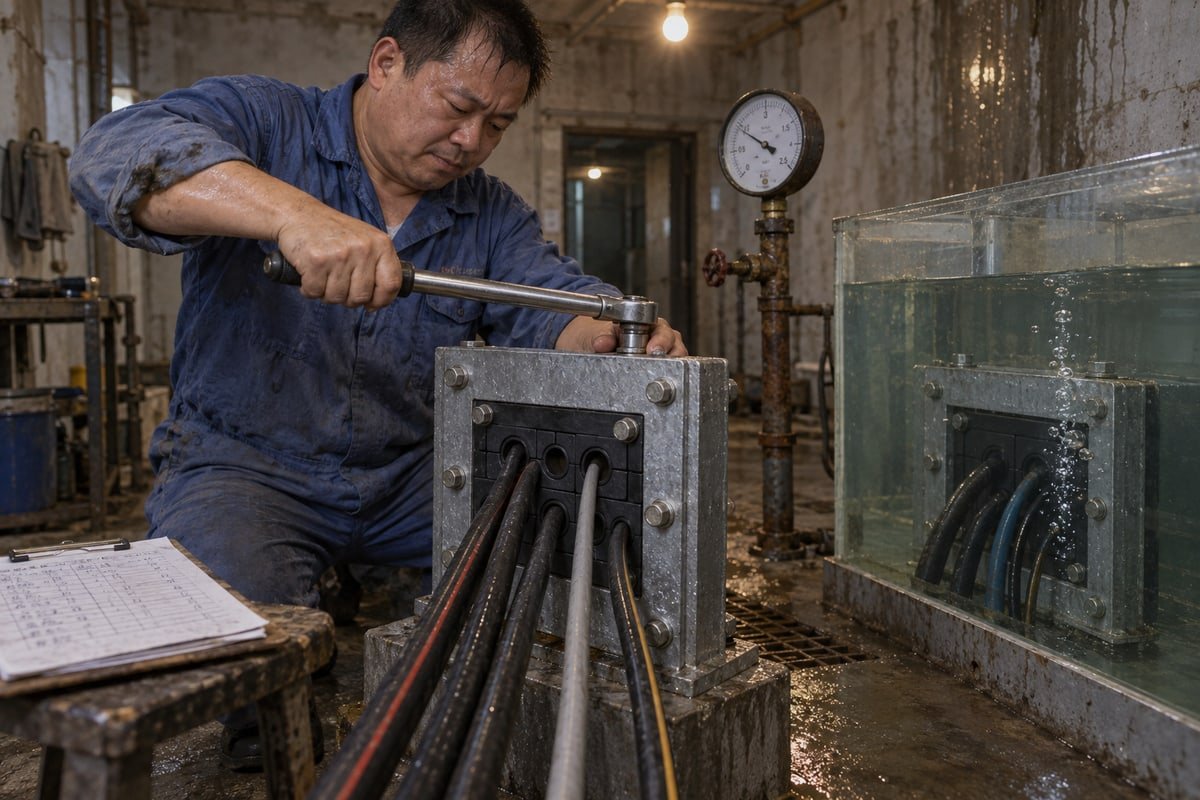
Die Kompressionsrate ist weniger standardisiert als die Füllrate. Öffentliche Leitlinien behandeln sie als prozentuale Reduzierung der Modulhöhe nach dem Anziehen. In der Praxis hat der Rahmen eine feste Packhöhe. Die Module, Halteplatten und die Kompressionseinheit werden innen gestapelt. Wenn der Kompressionskeil eingeschlagen wird, dehnt er sich aus und drückt die elastomeren Dichtblöcke gegen die Kabel und die Rahmenwände.
Die Formel in der Praxis
Das Verhältnis ist Hub geteilt durch unkomprimierte Stapelhöhe. Wenn Ihre Module unkomprimiert 100 mm hoch gestapelt sind und der Keilhub 8 mm beträgt, beträgt die Rate 8%. Die Zahlen unten dienen nur zur Veranschaulichung. Echte Zielwerte stammen aus dem Testbericht des Produkts.
| Szenario | Unkomprimierte Stapelhöhe (mm) | Keilhub (mm) | Kompressionsrate | Wahrscheinliches Ergebnis |
|---|---|---|---|---|
| Unterkomprimiert | 100 | 4 | 4% | Leckpfad entlang der Kabelmäntel |
| Innerhalb des getesteten Bereichs | 100 | 8 | 8% | Wasser- und gasdichte Abdichtung |
| Überkomprimiert | 100 | 14 | 14% | Mantelverengung, Modulverformung |
Einstellung des Kompressionskeils ist der Punkt, an dem Installateure die Dichtung herstellen oder verlieren. Ziehen Sie die Schrauben schrittweise an und prüfen Sie, ob der Keil gleichmäßig expandiert. Ungleichmäßige Kompression belastet eine Seite des Stapels stärker als die andere. Deshalb ist auch die Platzierung der Halteplatte wichtig. Eine Halteplatte zwischen jeder Modulreihe verteilt die Kraft über den Stapel und verhindert, dass Module unter Druck oder Explosion herausspringen.
Mantelhärte, Kriechen und Druckverformungsrest
Drei Materialfaktoren verschieben das richtige Ziel. Erstens, die Shore-Härte 3 des Kabelmantels. Ein weicher PVC-Mantel verformt sich bei gleicher Kraft stärker als ein harter XLPE-Mantel, sodass der Dichtungsdruck, der für den einen funktioniert, den anderen einschnüren kann. Zweitens, Kaltfluss. Polymermäntel kriechen über Jahre hinweg, und der effektive Dichtungsdruck kann sinken. Drittens, Druckverformungsrest. Das Modulmaterial muss seinen elastischen Rückstellwiderstand über Jahrzehnte beibehalten, um dieses Kriechen auszugleichen.
Aus diesem Grund haben wir halogenfreies EPDM für unsere TSC- und TSR-Module gewählt. EPDM behält seine Rückstellkraft gut bei und toleriert Temperaturschwankungen in BESS-Containern und Freiluftschaltanlagen. Unser getesteter Dichtungsbereich beträgt 0,01 bis 0,4 MPa wasser- und gasdicht, und die Prüfdokumente sind auf Anfrage erhältlich. Welches System Sie auch immer verwenden, die Zielkompressionsrate ist diejenige, die an den Prüfbericht dieses Systems gebunden ist, nicht eine Zahl, die von einer anderen Marke kopiert wurde.
Was passiert mit meiner Installation, wenn die Füllrate oder Kompressionsrate außerhalb des qualifizierten Bereichs fällt?
Die härteste Lektion, seit wir 2013 begonnen haben: Eine Dichtung kann eine Druckprüfung vor Ort bestehen und trotzdem auf dem Papier unqualifiziert sein.
Außerhalb des qualifizierten Bereichs verliert die Installation ihren Typgenehmigungsstatus. Überfüllung lässt zu wenig Elastomer zum Abdichten oder um Feuer zu widerstehen. Unterkompression ermöglicht Wasser- und Gasleckagen. Überkompression beschädigt Kabelmäntel und beschleunigt das Kriechen. Das Ergebnis ist eine Dichtung, die die heutige Inspektion bestehen mag, aber bei der Zertifizierung, Garantie und langfristigen Integrität versagt.
"Qualifiziert" hat hier eine präzise Bedeutung. Es bedeutet, dass die installierte Konfiguration dem entspricht, was die Typprüfung bewiesen hat. Das umfasst den maximalen Füllgrad, zulässige Kabeldurchmesser, Rahmentiefe, Dichtstoffdicke und zulässige Kompression. Weichen Sie von einem dieser Punkte ab, und das Zertifikat beschreibt Ihre Installation nicht mehr. Am ersten Tag mag nichts undicht sein. Aber die Feuerwiderstandsklasse, die Druckfestigkeit und die Versicherungsposition basieren alle auf diesem Zertifikat.
Fehlermodi nach Parameter
| Parameter | Zustand außerhalb des Bereichs | Sofortige Auswirkung | Langfristige Auswirkung |
|---|---|---|---|
| Füllrate | Über dem genehmigten Maximum | Dünne Elastomerwände, ungleichmäßige Kompression | Verlust der Feuer- und Gasdichtheit, Risiko des Modulausbruchs |
| Füllrate | Unbenutzter Raum offen gelassen | Direkter Leckpfad | Keine qualifizierte Dichtung; Blindmodule erforderlich |
| Kompressionsrate | Unter dem getesteten Minimum | Wasser- und Gasleckage an den Mänteln | Progressive Leckage, wenn Mäntel kriechen |
| Kompressionsrate | Über dem getesteten Maximum | Mantel-Einschnürung, Isolationsspannung | Reduzierte Kabellaufzeit, Modul-Druckverformungsrest |
Brand-, Druck- und Explosionsfolgen
Die Brandleistung hängt von der vorhandenen Elastomer-Masse ab. Wenn zu viele Kabel die Öffnung überfüllen, ist nicht genug Gummi vorhanden, um zu verkohlen, zu isolieren und die A-0- oder A-60-Grenze zu halten. Die Konformität des Brandschutzsystems scheitert, selbst wenn die Dichtung trocken ist. Die Druckleistung hängt von der Reibung zwischen Gummi und Mantel ab. Einige Produktliteratur verweist auf eine zertifizierte Druckbeständigkeit von bis zu 2,5 bar, aber dieser Wert ist nur bei der getesteten Kompression gültig. Unter Explosion oder Druckstoß kann ein überfüllter oder unterkomprimierter Stapel Module ausstoßen, weshalb Halteplatten zwischen den Reihen obligatorisch sind.
Der Nachrüst-Einwand
Das höre ich oft von EPC-Beschaffungsteams: "Die Durchführung ist fest. Wir brauchen jeden Millimeter." Ich verstehe den Druck. Aber das Überschreiten der genehmigten Füllung schafft keine Kapazität. Es entzieht die Genehmigung. Der bessere Weg ist die Planung von Reservekapazitäten in der Entwurfsphase oder ein größerer Rahmen, der immer noch in einen gängigen 120-Rahmenausschnitt passt. IMO-SOLAS-Anforderungen an Seeschiffen und Durchführungsdichtungsstandards an Land weisen beide auf dieselbe Regel hin: Bleiben Sie innerhalb des getesteten Bereichs.
Wie kann ich meine berechnete Kompressionsrate anhand zertifizierter Testdokumentation vor der Installation überprüfen?
In unserer QS-Halle erhält jede Modulcharge Stapelhöhenprüfungen gemäß Zeichnung, bevor sie versendet wird. Wir bitten Käufer, einen Schritt dieser Prüfung vor Ort zu wiederholen.
Fordern Sie das Typgenehmigungszertifikat und den Prüfbericht an, vergleichen Sie dann vier Punkte: Rahmenöffnungsmaße, Modulgrößen und -mengen, Position der Halteplatte und den spezifizierten Hub der Kompressionseinheit. Berechnen Sie den Hub geteilt durch die Stapelhöhe aus Ihrer Zeichnung neu. Wenn Ihr Wert und Layout mit der getesteten Konfiguration übereinstimmen, ist die Installation als qualifiziert nachweisbar.
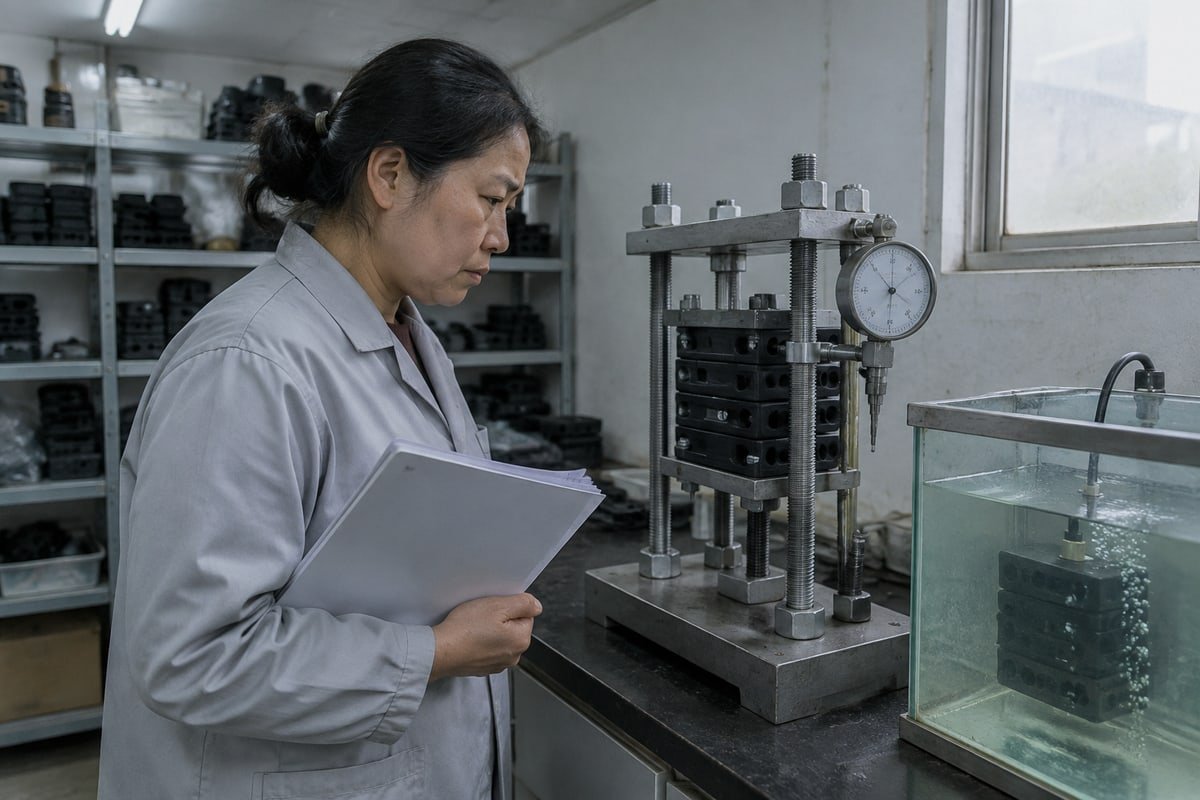
Die Verifizierung ist zuerst eine Papierübung und dann eine Übung vor Ort. Die skeptischen Beschaffungsingenieure, mit denen wir in Europa zusammenarbeiten, wollen Beweise, keine Zusicherungen. Daher ist dieser Abschnitt ein Prozess, kein Versprechen.
Ein fünfstufiger Verifizierungsprozess
- Besorgen Sie sich das Zertifikat und den vollständigen Prüfbericht dazu. Das Zertifikat gibt die Grenzen an. Der Bericht zeigt die getestete Konfiguration im Detail.
- Vergleichen Sie die Rahmenöffnungsmaße auf Ihrer Zeichnung mit dem getesteten Rahmen. Bestätigen Sie, dass die Packhöhe übereinstimmt.
- Listen Sie Ihre Module nach Größe und Menge auf. Prüfen Sie, dass jeder Kabeldurchmesser in den Stufenkernbereich seines Moduls fällt und dass Blindmodule alle ungenutzten Räume füllen.
- Bestätigen Sie die Platzierung der Stützplatte zwischen jeder Reihe, genau wie geprüft.
- Entnehmen Sie den angegebenen Kompressionseinheitshub aus dem Bericht. Teilen Sie durch Ihre unkomprimierte Stapelhöhe. Bestätigen Sie, dass das Ergebnis innerhalb des geprüften Kompressionsbereichs liegt.
Welches Dokument was beweist
| Document | What it proves | Was vor der Installation zu prüfen ist |
|---|---|---|
| Typgenehmigungszertifikat 4 | System erfüllt Durchführungsdichtungsstandards für Feuer und Druck | Maximale Füllung, Kabeldurchmesserbereich, Rahmentiefe, Gültigkeitsdatum |
| Brandprüfbericht | A-0 / A-60 Leistung des geprüften Layouts | Modulmaterial, Modulanzahl, Anordnung der Stützplatten |
| Prüfbericht zur Wasserdichtigkeit | Druckstufe bei geprüfter Kompression | Prüfdruck, Hubwert, Dauer |
| Werksqualitätszertifikate | Konsistente Produktion des geprüften Produkts | ISO 9001 5, IATF 16949, Werkszulassung der Klassifikationsgesellschaft |
| Querverweistabelle | Dimensionale Äquivalenz zum bestehenden System | Modulhöhen, Rahmenausschnitt-Kompatibilität |
Wir liefern all dies für unsere TSC- und TSR-Systeme. Unser Werk ist BV-zugelassen und betreibt ISO 9001 und IATF 16949 Systeme. Käufer, die uns als zweite Bezugsquelle qualifizieren, fordern in der Regel zuerst die Brand- und Druckberichte an, dann ein kostenloses Validierungsmuster, dann CAD- oder STEP-Dateien, um sie auf ihre bestehende Rahmenzeichnung zu legen. Da unsere Module dimensional mit gängigen 120-Rahmen-Standards kompatibel sind, übertragen sich die Stapelhöhe und die Hubprüfung normalerweise direkt.
Ein aufkommender Trend ist bemerkenswert. Einige Schiffe und Anlagen versehen Module jetzt mit RFID und protokollieren Füll- und Kompressionsdaten in BIM-basierten digitalen Zwillingen. Das hilft Wartungsteams, den Kompressionszustand über die Zeit zu verfolgen. Es ersetzt nicht die Erstprüfung. Die berechnete Kompressionsrate muss der geprüften entsprechen, bevor die erste Schraube angezogen wird.
Fazit
Das Schätzen von Füllung und Kompression führt zu Leckagen und verlorenen Zulassungen. Berechnen Sie beides, bleiben Sie innerhalb der geprüften Grenzwerte, und fordern Sie Dokumente an, die dies belegen – wir teilen unsere auf Anfrage.
Fußnoten
Die IMO stellt die internationalen Standards für Brandprüfverfahren bereit, die zur Zertifizierung von Marinekabeldurchführungen verwendet werden. ↩︎
IEEE-Standards bieten Leitlinien zur Planung von Reservekapazitäten in Kabelsystemen, um zukünftige Erweiterungen zu ermöglichen, ohne die Dichtungsintegrität zu beeinträchtigen. ↩︎
Die Shore-Härte ist ein Standardmaß für die Materialbeständigkeit gegen Eindrücke, entscheidend für die Berechnung der korrekten Elastomerkompression. ↩︎
DNV ist eine führende Klassifikationsgesellschaft, die Typgenehmigungen für Kabeldurchführungsdichtungen in der maritimen und Offshore-Industrie bereitstellt. ↩︎
ISO 9001 ist der internationale Standard für Qualitätsmanagementsysteme, die zur Sicherstellung einer konsistenten Fertigung von sicherheitskritischen Komponenten verwendet werden. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский