Une traversée passe l'inspection, puis fuit un an plus tard. Sur notre ligne, nous attribuons la plupart des défaillances à un taux de remplissage et un taux de compression mal calculés dans l'installation de traversée multicâble qualifiée.
Le taux de remplissage est la surface totale de la section transversale des câbles divisée par la surface d'ouverture utilisable de la traversée, exprimée en pourcentage. Le taux de compression est la course de l'unité de compression divisée par la hauteur de pile de modules non compressés. Une installation qualifiée maintient les deux dans les limites approuvées par type, telles qu'indiquées dans le certificat du fabricant.
Ces deux phrases cachent beaucoup de détails. Ci-dessous, je détaille chaque calcul, montre un exemple concret, explique ce qui ne va pas en dehors des limites, et décris comment vérifier vos chiffres par rapport à de vrais documents de test.
Comment dois-je calculer le taux de remplissage correct pour ma sélection de modules de transit de câbles ?
Un ingénieur d'approvisionnement en Europe nous a un jour envoyé une photo d'un cadre qui semblait "plein" et a demandé s'il était conforme. Nous avons plutôt demandé les diamètres des câbles.
Mesurez le diamètre extérieur de chaque câble, calculez sa surface avec πr², additionnez toutes les surfaces, et divisez par la surface interne utilisable de l'ouverture du cadre. Multipliez par 100 pour obtenir le pourcentage. Comparez le résultat au remplissage maximal de l'homologation, et sélectionnez les modules dont la plage de pas de noyau couvre chaque diamètre.
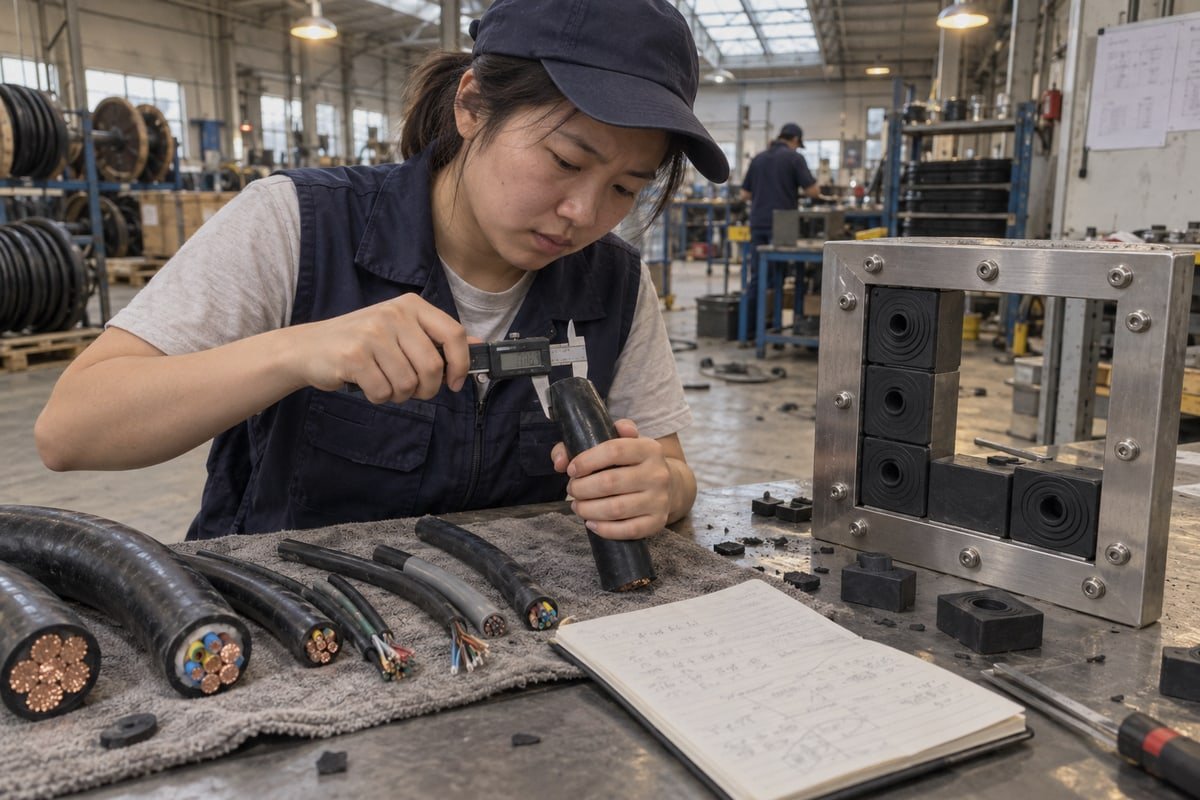
Le taux de remplissage est un rapport de surfaces de section transversale. Ce n'est pas un décompte de câbles, et ce n'est pas l'apparence d'encombrement du cadre. La formule est simple, mais les entrées nécessitent de l'attention. Je vais le décomposer en étapes, puis montrer où les gens se trompent.
Exemple concret étape par étape
Utilisez le diamètre extérieur de la gaine du câble, pas la taille du conducteur. Convertissez le diamètre en rayon, mettez-le au carré et multipliez par π. Ensuite, additionnez les surfaces et divisez par l'ouverture utilisable. Les chiffres ci-dessous sont illustratifs. Ils ne constituent pas une limite publiée pour un quelconque produit.
| Groupe de câbles | Diamètre extérieur (mm) | Rayon (mm) | Surface par câble (mm²) | Quantité | Surface du groupe (mm²) |
|---|---|---|---|---|---|
| Câbles d'alimentation | 22 | 11 | 380.1 | 4 | 1,520.5 |
| Câbles de commande | 14 | 7 | 153.9 | 6 | 923.6 |
| Câbles de signalisation | 8 | 4 | 50.3 | 8 | 402.1 |
| Surface totale des câbles | 18 | 2,846.2 |
Prenons maintenant un cadre avec une ouverture interne utilisable de 120 mm × 120 mm, soit 14 400 mm². Divisez 2 846,2 par 14 400 et multipliez par 100. Le taux de remplissage est d'environ 19,8 %. Cela se situe bien en dessous du plafond de 40 % utilisé par les systèmes alignés avec Résolution OMI A.754(18) 1, et en dessous de la limite de 50 % que certains systèmes d'étanchéité publient. Les homologations de type d'organismes comme ABS, DNV ou UL plafonnent généralement le remplissage entre 40 % et 70 %. Le nombre exact appartient au système testé, il faut donc lire le certificat.
La tolérance du diamètre des câbles est importante
Les gaines de câbles ne sont pas parfaites. Le diamètre extérieur réel peut différer de la valeur de la fiche technique. Nous conseillons aux acheteurs de mesurer un échantillon en deux points et d'utiliser la lecture la plus grande. Nos modules EPDM à âme étagée couvrent une gamme de diamètres au sein d'une même taille de module, de sorte que les petites variations sont absorbées. Néanmoins, le calcul du remplissage doit utiliser des valeurs mesurées réelles, et non des valeurs nominales.
Remplissage basé sur la surface versus calcul de l'espace de garnissage
Dans les systèmes modulaires, il y a une deuxième vérification. Le calcul de l'espace de garnissage confirme que les dimensions des modules d'étanchéité choisis, les plaques de maintien et l'unité de compression s'adaptent physiquement à la hauteur de garnissage du cadre. Les deux vérifications doivent être réussies. Une configuration peut être en dessous de la limite de remplissage mais ne pas s'adapter au cadre, ou s'adapter au cadre mais dépasser le remplissage approuvé.
Une autre tension mérite une réponse directe. Certains acheteurs visent le remplissage approuvé le plus élevé pour économiser de l'espace dans le cadre. D'autres souhaitent un remplissage conservateur. Des normes comme TIA-569 et IEEE 525 recommandent de laisser 20 % à 25 % de capacité de réserve 2 pour les câbles futurs. Mon conseil est de prévoir une capacité de réserve dès le départ. Ajouter un deuxième cadre plus tard coûte bien plus cher qu'un cadre plus grand aujourd'hui.
Quel taux de compression devrais-je viser pour garantir une étanchéité à l'eau et aux gaz ?
Chaque objectif de compression que nous fixons dans notre banc d'essai équilibre deux types de défaillances. Trop peu de serrage et l'eau trouve un chemin. Trop et la gaine du câble se resserre.
Visez le taux de compression indiqué dans la documentation d'homologation du fabricant, pas un chiffre générique. Il est calculé comme la course de l'unité de compression divisée par la hauteur de pile du module non compressé. La valeur correcte dépend du matériau du module, des dimensions du module d'étanchéité et de la dureté de la gaine du câble, et est vérifiée par un test d'intégrité d'étanchéité à l'eau.
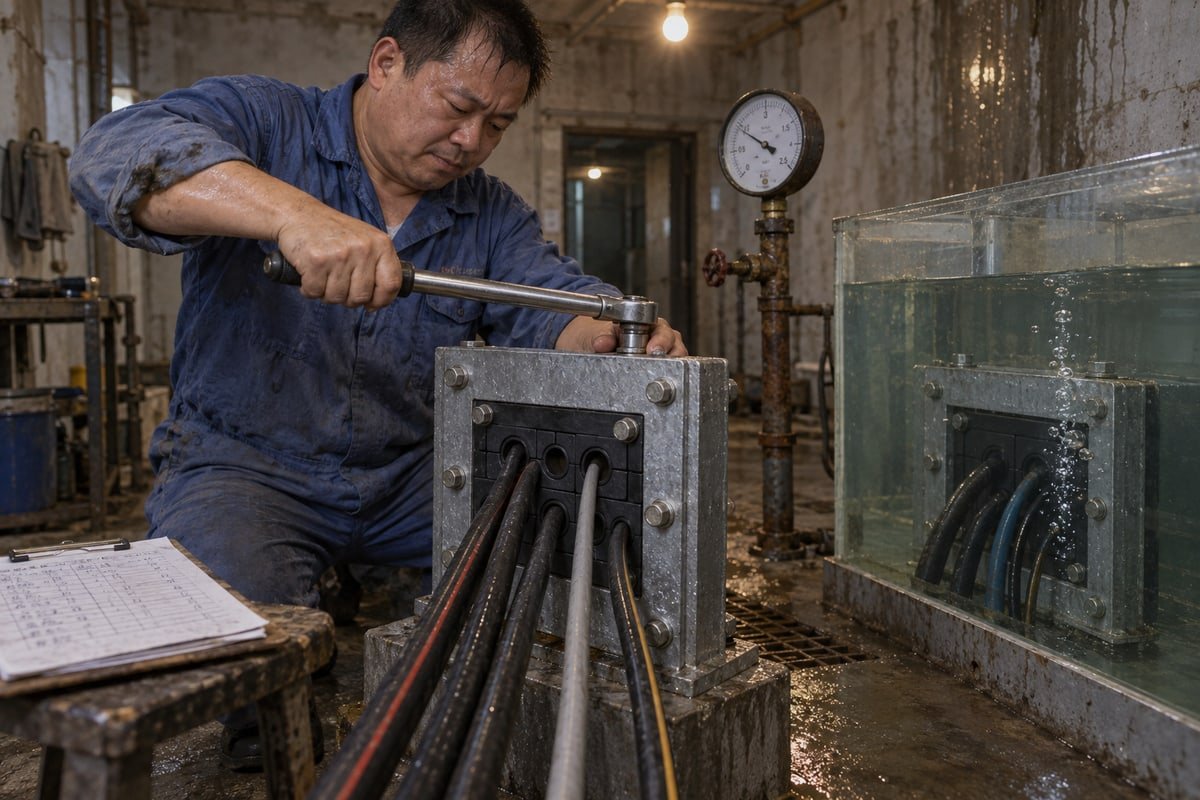
Le taux de compression est moins standardisé que le taux de remplissage. Les directives publiques le considèrent comme la réduction en pourcentage de la hauteur du module après serrage. En pratique, le cadre a une hauteur de garnissage fixe. Les modules, les plaques de maintien et l'unité de compression sont empilés à l'intérieur. Lorsque la cale de compression est insérée, elle se dilate et serre les blocs d'étanchéité élastomères contre les câbles et les parois du cadre.
La formule en pratique
Le rapport est la course divisée par la hauteur de pile non compressée. Si vos modules s'empilent à 100 mm non compressés et que la course de la cale est de 8 mm, le taux est de 8 %. Les chiffres ci-dessous sont uniquement illustratifs. Les objectifs réels proviennent du rapport de test du produit.
| Scénario | Hauteur de pile non compressée (mm) | Course de la cale (mm) | Taux de compression | Résultat probable |
|---|---|---|---|---|
| Sous-compressé | 100 | 4 | 4% | Chemin de fuite le long des gaines de câble |
| Dans la plage testée | 100 | 8 | 8% | Joint étanche à l'eau et au gaz |
| Sur-compressé | 100 | 14 | 14% | Rétrécissement de la gaine, distorsion du module |
Réglage de la cale de compression est l'endroit où les installateurs réussissent ou ratent l'étanchéité. Serrez les boulons par étapes et vérifiez que le coin se dilate uniformément. Une compression inégale charge un côté de la pile plus que l'autre. C'est aussi pourquoi le placement des plaques de maintien est important. Une plaque de maintien entre chaque rangée de modules répartit la force sur la pile et empêche les modules de sauter sous pression ou explosion.
Dureté de la gaine, fluage et déformation rémanente à la compression
Trois facteurs matériels déplacent la bonne cible. Premièrement, la Dureté Shore 3 de la gaine du câble. Une gaine en PVC souple se déforme plus qu'une gaine en XLPE dure à la même force, donc la pression d'étanchéité qui fonctionne pour l'un peut étrangler l'autre. Deuxièmement, le fluage à froid. Les gaines polymères fluant au fil des ans, et la pression d'étanchéité effective peut chuter. Troisièmement, la déformation rémanente à la compression. Le matériau du module doit conserver sa force de rappel élastique pendant des décennies pour compenser ce fluage.
Nous avons choisi l'EPDM sans halogène pour nos modules TSC et TSR pour cette raison. L'EPDM conserve bien sa force de récupération et tolère les variations de température dans les conteneurs BESS et les appareillages extérieurs. Notre plage d'étanchéité testée est de 0,01 à 0,4 MPa étanche à l'eau et aux gaz, et les documents de test sont disponibles sur demande. Quel que soit le système que vous utilisez, le taux de compression cible est celui lié au rapport de test de ce système, pas un chiffre copié d'une autre marque.
Qu'arrive-t-il à mon installation si le taux de remplissage ou le taux de compression tombe en dehors de la plage qualifiée ?
La leçon la plus difficile depuis nos débuts en 2013 : un joint peut réussir un contrôle de pression sur site et être toujours non qualifié sur le papier.
En dehors de la plage qualifiée, l'installation perd son statut d'homologation. Le sur-remplissage laisse trop peu d'élastomère pour assurer l'étanchéité ou résister au feu. La sous-compression permet des fuites d'eau et de gaz. La sur-compression endommage les gaines de câble et accélère le fluage. Le résultat est un joint qui peut passer l'inspection d'aujourd'hui mais échoue à la certification, à la garantie et à l'intégrité à long terme.
"Qualifié" a un sens précis ici. Cela signifie que la configuration installée correspond à ce que le test de type a prouvé. Cela couvre le pourcentage de remplissage maximal, les diamètres de câble autorisés, la profondeur du cadre, l'épaisseur du mastic et la compression admissible. Sortez de l'un d'entre eux et le certificat ne décrit plus votre installation. Rien ne peut fuir le premier jour. Mais la classification au feu, la classification de pression et la position d'assurance reposent toutes sur ce certificat.
Modes de défaillance par paramètre
| Paramètre | Condition hors plage | Effet immédiat | Effet à long terme |
|---|---|---|---|
| Taux de remplissage | Au-dessus du maximum approuvé | Parois d'élastomère minces, compression inégale | Perte d'intégrité au feu et aux gaz, risque d'éjection de module |
| Taux de remplissage | Espace inutilisé laissé ouvert | Chemin de fuite direct | Pas un joint qualifié ; modules obturateurs requis |
| Taux de compression | En dessous du minimum testé | Fuite d'eau et de gaz au niveau des gaines | Fuite progressive à mesure que les gaines fluant |
| Taux de compression | Au-dessus du maximum testé | Étranglement de la gaine, contrainte d'isolation | Durée de vie réduite du câble, déformation rémanente à la compression du module |
Conséquences du feu, de la pression et de l'explosion
La performance au feu dépend de la masse d'élastomère présente. Lorsque trop de câbles encombrent l'ouverture, il n'y a pas assez de caoutchouc pour carboniser, isoler et maintenir la limite A-0 ou A-60. La conformité du système coupe-feu échoue même si le joint est sec. La performance en pression dépend du frottement entre le caoutchouc et la gaine. Certaines documentations produits mentionnent une résistance à la pression certifiée jusqu'à 2,5 bar, mais ce chiffre n'est valable qu'à la compression testée. En cas d'explosion ou de surtension, une pile trop remplie ou sous-compressée peut éjecter des modules, c'est pourquoi les plaques de maintien sont obligatoires entre les rangées.
L'objection de la rénovation
J'entends souvent cela des équipes d'approvisionnement EPC : "La pénétration est fixe. Nous avons besoin de chaque millimètre." Je comprends la pression. Mais dépasser le remplissage approuvé ne crée pas de capacité. Cela supprime l'approbation. La meilleure voie est la planification de la capacité de réserve au stade de la conception, ou un cadre plus grand qui s'insère toujours dans une découpe de cadre 120 commune. Les exigences SOLAS de l'OMI sur les navires marins et les normes d'étanchéité des pénétrations terrestres pointent toutes deux vers la même règle : rester à l'intérieur de l'enveloppe testée.
Comment puis-je vérifier mon taux de compression calculé par rapport à la documentation de test certifiée avant l'installation ?
Dans notre baie de contrôle qualité, chaque lot de modules subit des contrôles de hauteur de pile par rapport au dessin avant expédition. Nous demandons aux acheteurs de répéter une étape de ce contrôle sur site.
Demandez le certificat d'homologation et le rapport d'essai, puis comparez quatre éléments : les dimensions d'ouverture du cadre, les tailles et quantités de modules, l'emplacement des plaques de maintien, et la course spécifiée de l'unité de compression. Recalculez la course divisée par la hauteur d'empilement à partir de votre dessin. Si votre valeur et la disposition correspondent à la configuration testée, l'installation est vérifiable comme qualifiée.
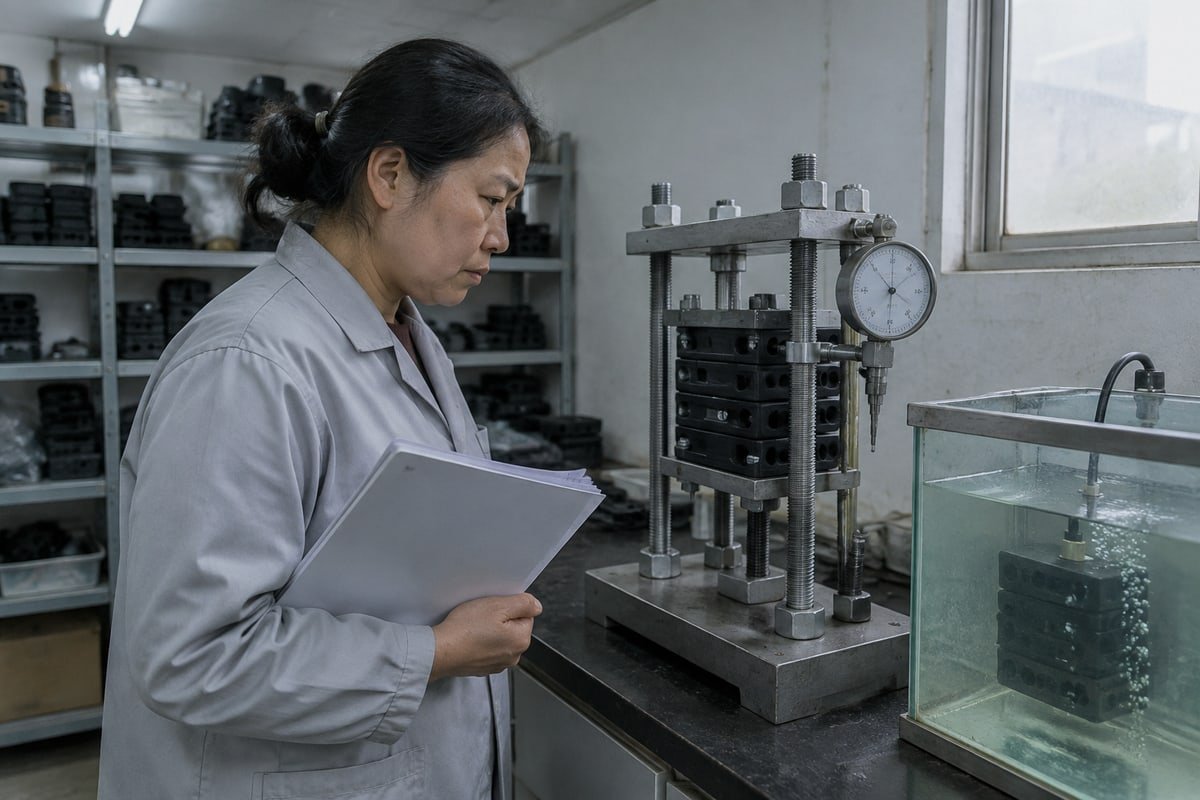
La vérification est d'abord un exercice sur papier, puis un exercice sur site. Les ingénieurs d'approvisionnement sceptiques avec lesquels nous travaillons en Europe veulent des preuves, pas des assurances. Donc cette section est un processus, pas une promesse.
Un processus de vérification en cinq étapes
- Obtenez le certificat et le rapport de test complet qui le sous-tend. Le certificat indique les limites. Le rapport montre la configuration testée en détail.
- Comparez les dimensions d'ouverture du cadre sur votre dessin au cadre testé. Confirmez que la hauteur de garnissage correspond.
- Listez vos modules par taille et quantité. Vérifiez que chaque diamètre de câble se situe dans la plage de pas de noyau de son module et que les modules vierges remplissent tout l'espace inutilisé.
- Confirmez le placement des plaques de maintien entre chaque rangée, exactement comme testé.
- Prenez la course spécifiée de l'unité de compression du rapport. Divisez par votre hauteur de pile non compressée. Confirmez que le résultat se situe dans la plage de compression testée.
Quel document prouve quoi
| Document | Ce qu'il prouve | Ce qu'il faut vérifier avant l'installation |
|---|---|---|
| Certificat d'homologation 4 | Le système répond aux normes d'étanchéité des traversées pour le feu et la pression | Remplissage maximal, plage de diamètre de câble, profondeur du cadre, date de validité |
| Rapport d'essai au feu | Performance A-0 / A-60 de la disposition testée | Matériau du module, nombre de modules, agencement des plaques de maintien |
| Rapport d'essai d'intégrité d'étanchéité à l'eau | Pression nominale à la compression testée | Pression d'essai, valeur de course, durée |
| Certificats de qualité d'usine | Production cohérente du produit testé | ISO 9001 5, IATF 16949, approbation d'usine par la société de classification |
| Tableau de correspondance | Équivalence dimensionnelle au système en place | Hauteurs de module, compatibilité avec la découpe du cadre |
Nous fournissons tout cela pour nos systèmes TSC et TSR. Notre usine est approuvée BV et utilise les systèmes ISO 9001 et IATF 16949. Les acheteurs nous qualifiant comme deuxième source demandent généralement d'abord les rapports d'incendie et de pression, puis un échantillon de validation gratuit, puis les fichiers CAD ou STEP à superposer sur leur dessin de cadre existant. Étant donné que nos modules sont dimensionnellement compatibles avec les normes courantes de cadre 120, la hauteur d'empilement et la vérification de la course se transfèrent normalement directement.
Une tendance émergente mérite d'être notée. Certains navires et installations étiquettent désormais les modules avec RFID et enregistrent les données de remplissage et de compression dans des jumeaux numériques basés sur.
Conclusion
Deviner le taux de remplissage et la compression entraîne des fuites et la perte des approbations. Calculez les deux, restez dans les limites testées et exigez des documents qui le prouvent — nous partageons les nôtres sur demande.
Notes de bas de page
L'OMI fournit les normes internationales pour les procédures d'essai au feu utilisées pour certifier les traversées de câbles marins. ↩︎
Les normes IEEE fournissent des directives sur la planification de la capacité de réserve dans les systèmes de câbles pour s'adapter à l'expansion future sans compromettre l'intégrité du joint. ↩︎
La dureté Shore est une mesure standard de la résistance d'un matériau à l'indentation, essentielle pour calculer la compression correcte de l'élastomère. ↩︎
DNV est une société de classification de premier plan qui fournit l'approbation de type pour les traversées de câbles dans les industries maritimes et offshore. ↩︎
ISO 9001 est la norme internationale pour les systèmes de gestion de la qualité utilisée pour assurer la fabrication cohérente de composants critiques pour la sécurité. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский