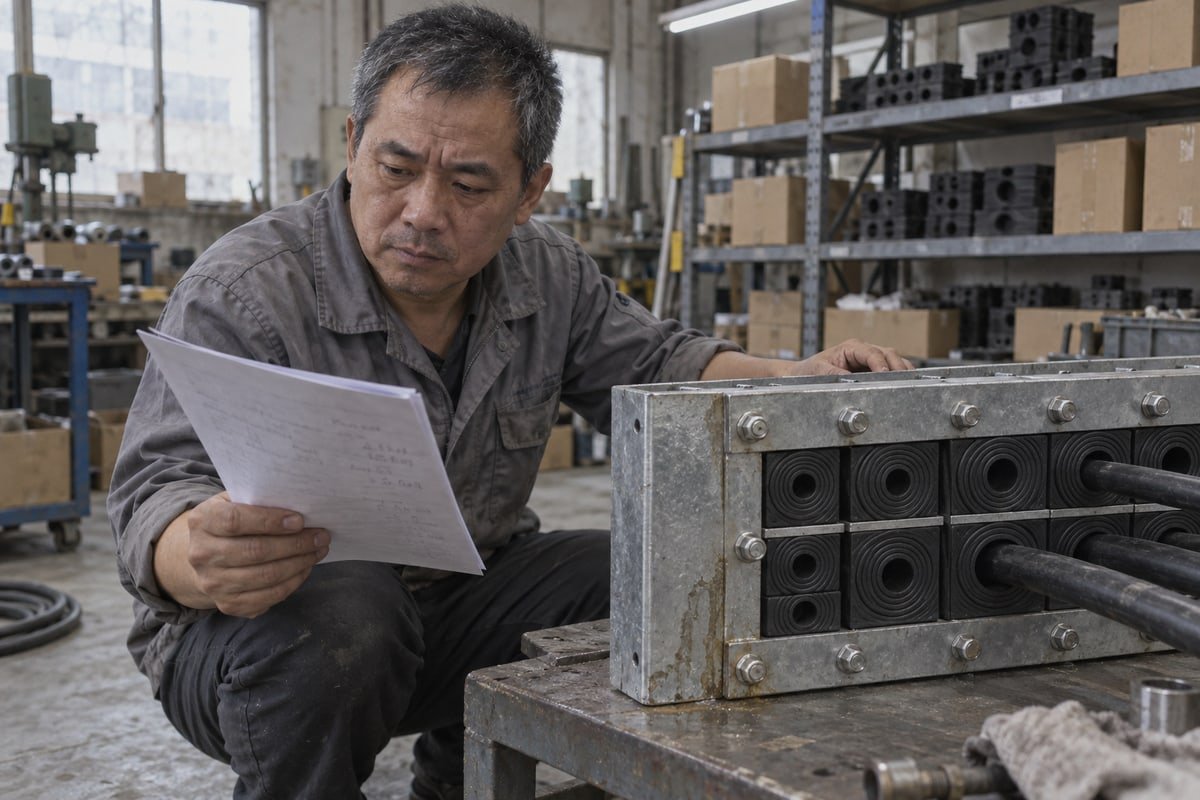
Un tránsito pasa la inspección, luego gotea un año después. En nuestra línea, rastreamos la mayoría de las fallas a una tasa de llenado y tasa de compresión mal calculadas en la instalación de tránsito de cables múltiples calificada.
La tasa de llenado es el área transversal total del cable dividida por el área de apertura útil del tránsito, expresada como un porcentaje. La tasa de compresión es la carrera de la unidad de compresión dividida por la altura de pila del módulo sin comprimir. Una instalación calificada mantiene ambos dentro de los límites aprobados por tipo establecidos en el certificado del fabricante.
Esas dos oraciones ocultan muchos detalles. A continuación, explico cada cálculo, muestro un ejemplo resuelto, explico qué sale mal fuera de los límites y describo cómo verificar sus números con documentos de prueba reales.
¿Cómo calculo la tasa de llenado correcta para mi selección de módulos de tránsito de cables?
Un ingeniero de compras en Europa una vez nos envió una foto de un marco que parecía "lleno" y preguntó si pasaba. En su lugar, pedimos los diámetros de los cables.
Mida el diámetro exterior de cada cable, calcule su área con πr², sume todas las áreas y divida por el área interna útil de la abertura del marco. Multiplique por 100 para obtener el porcentaje. Compare el resultado con el llenado máximo en la aprobación de tipo y seleccione módulos cuyo rango de núcleo escalonado cubra cada diámetro.
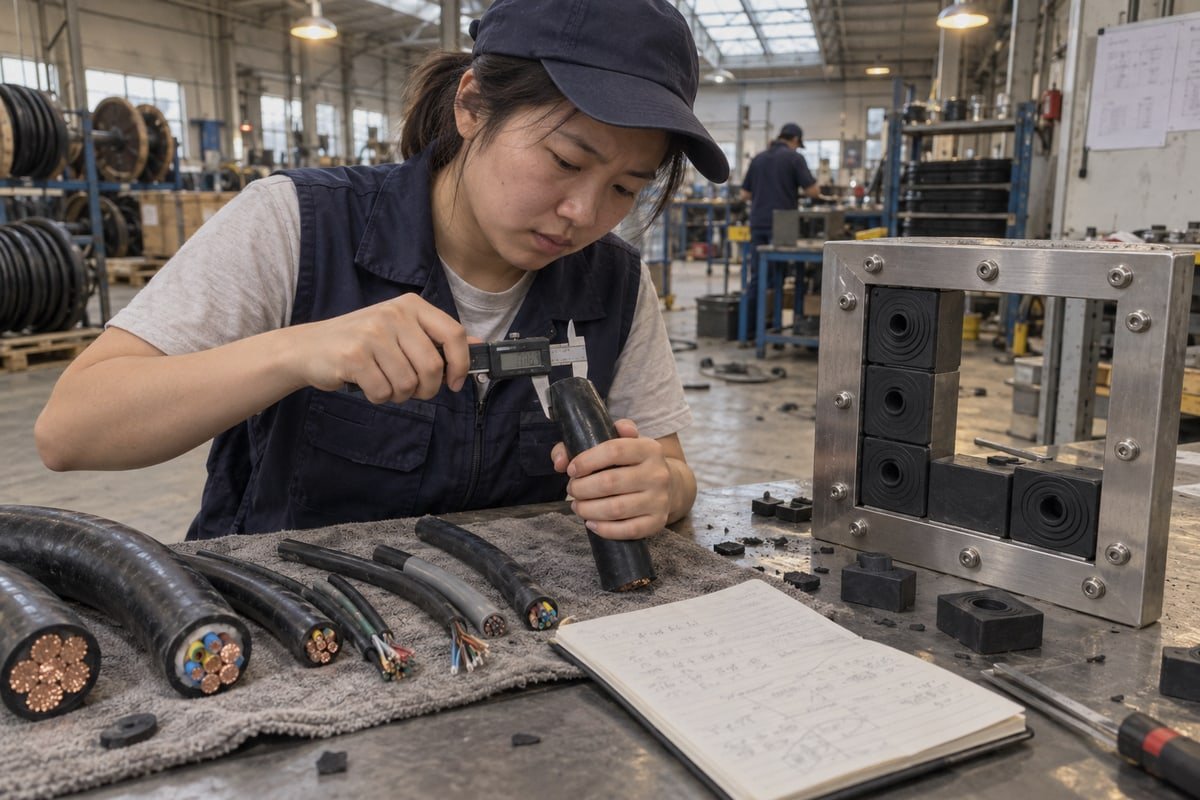
La tasa de llenado es una relación de área transversal. No es un recuento de cables, y no es cuán abarrotado se ve el marco. La fórmula es simple, pero las entradas necesitan cuidado. Lo dividiré en pasos, luego mostraré dónde se equivocan las personas.
Ejemplo resuelto paso a paso
Utilice el diámetro exterior de la cubierta del cable, no el tamaño del conductor. Convierta el diámetro a radio, elévelo al cuadrado y multiplíquelo por π. Luego sume las áreas y divida por la apertura útil. Los números a continuación son ilustrativos. No son un límite publicado para ningún producto.
| Grupo de cables | Diámetro exterior (mm) | Radio (mm) | Área por cable (mm²) | Cantidad | Área del grupo (mm²) |
|---|---|---|---|---|---|
| Cables de alimentación | 22 | 11 | 380.1 | 4 | 1,520.5 |
| Cables de control | 14 | 7 | 153.9 | 6 | 923.6 |
| Cables de señal | 8 | 4 | 50.3 | 8 | 402.1 |
| Área total del cable | 18 | 2,846.2 |
Ahora tome un marco con una apertura interna útil de 120 mm × 120 mm, que es 14,400 mm². Divida 2,846.2 por 14,400 y multiplique por 100. La tasa de llenado es de aproximadamente 19.8%. Eso está muy por debajo del límite del 40% utilizado por los sistemas alineados con Resolución OMI A.754(18) 1, y por debajo del límite del 50% que publican algunos sistemas de sellado. Las aprobaciones de tipo de organismos como ABS, DNV o UL generalmente limitan el llenado entre el 40% y el 70%. El número exacto pertenece al sistema probado, así que lea el certificado.
La tolerancia del diámetro del cable importa
Las cubiertas de los cables no son perfectas. El diámetro exterior real puede diferir del valor de la hoja de datos. Les decimos a los compradores que midan una muestra en dos puntos y usen la lectura más grande. Nuestros módulos de EPDM con núcleo escalonado cubren un rango de diámetros dentro de un tamaño de módulo, por lo que se absorbe una pequeña variación. Aun así, el cálculo de llenado debe usar valores medidos reales, no nominales.
Llenado basado en área versus cálculo de espacio de empaquetado
En sistemas modulares, hay una segunda verificación. El cálculo del espacio de empaquetado confirma que las dimensiones del módulo de sellado elegido, las placas de retención y la unidad de compresión encajan físicamente en la altura de empaquetado del marco. Ambas verificaciones deben pasar. Un diseño puede estar por debajo del límite de llenado y aun así no encajar en el marco, o encajar en el marco y aun así exceder el llenado aprobado.
Una tensión más merece una respuesta directa. Algunos compradores presionan por el llenado aprobado más alto para ahorrar espacio en el marco. Otros quieren un llenado conservador. Estándares como TIA-569 e IEEE 525 recomiendan dejar del 20% al 25% capacidad de reserva 2 para futuros cables. Mi consejo es planificar la capacidad de reserva desde el principio. Añadir un segundo marco más tarde cuesta mucho más que un marco más grande hoy.
¿Qué tasa de compresión debería buscar para garantizar un sellado hermético al agua y a los gases?
Cada objetivo de compresión que establecemos en nuestro banco de pruebas equilibra dos fallas. Demasiado poca compresión y el agua encuentra un camino. Demasiado y la cubierta del cable se estrangula.
Apunte a la tasa de compresión establecida en la documentación de homologación del fabricante, no a una cifra genérica. Se calcula como la carrera de la unidad de compresión dividida por la altura de la pila del módulo sin comprimir. El valor correcto depende del material del módulo, las dimensiones del módulo de sellado y la dureza de la cubierta del cable, y se verifica mediante una prueba de integridad estanca.
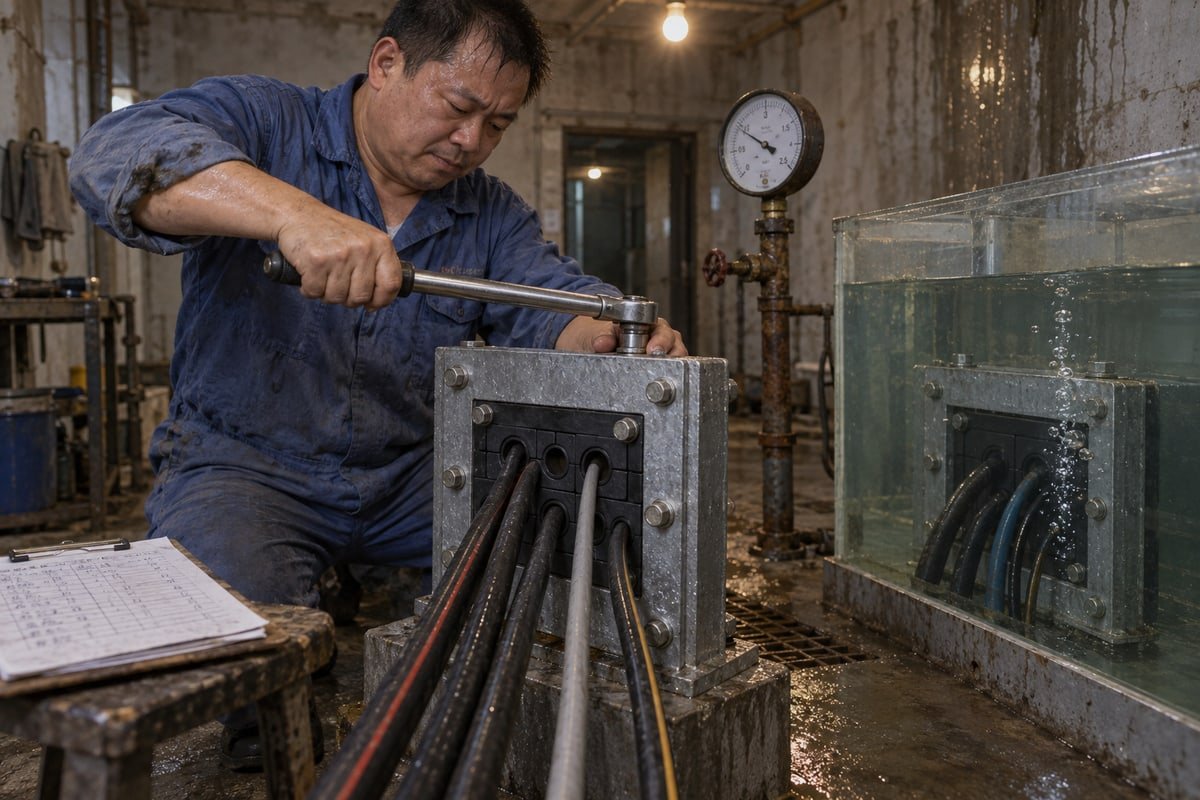
La tasa de compresión está menos estandarizada que la tasa de llenado. La guía pública lo trata como la reducción porcentual en la altura del módulo después del ajuste. En la práctica, el marco tiene una altura de empaquetado fija. Los módulos, las placas de retención y la unidad de compresión se apilan dentro. Cuando se introduce la cuña de compresión, se expande y aprieta los bloques de sellado elastoméricos contra los cables y las paredes del marco.
La fórmula en la práctica
La relación es la carrera dividida por la altura de pila sin comprimir. Si sus módulos se apilan a 100 mm sin comprimir y la carrera de la cuña es de 8 mm, la tasa es del 8%. Los números a continuación son solo ilustrativos. Los objetivos reales provienen del informe de prueba del producto.
| Escenario | Altura de pila sin comprimir (mm) | Carrera de la cuña (mm) | Tasa de compresión | Resultado probable |
|---|---|---|---|---|
| Subcomprimido | 100 | 4 | 4% | Trayectoria de fuga a lo largo de las cubiertas de los cables |
| Dentro del rango probado | 100 | 8 | 8% | Sello hermético al agua y al gas |
| Sobrecomprimido | 100 | 14 | 14% | Estrangulamiento de la cubierta, distorsión del módulo |
Ajuste de la cuña de compresión es donde los instaladores logran o pierden el sellado. Apriete los pernos en pasos y verifique que la cuña se expanda uniformemente. La compresión desigual carga un lado de la pila más que el otro. Por eso también es importante la colocación de la placa de retención. Una placa de retención entre cada fila de módulos distribuye la fuerza a través de la pila y evita que los módulos salgan bajo presión o explosión.
Dureza de la cubierta, fluencia y deformación permanente por compresión
Tres factores materiales desvían el objetivo correcto. Primero, la Dureza Shore 3 de la cubierta del cable. Una cubierta de PVC blanda se deforma más que una cubierta de XLPE dura con la misma fuerza, por lo que la presión de sellado que funciona para una puede estrangular la otra. Segundo, la fluencia en frío. Las cubiertas de polímero se deforman por fluencia con los años, y la presión de sellado efectiva puede disminuir. Tercero, la deformación permanente por compresión. El material del módulo debe mantener su retroceso elástico durante décadas para compensar esa fluencia.
Elegimos EPDM sin halógenos para nuestros módulos TSC y TSR por esa razón. El EPDM mantiene bien su fuerza de recuperación y tolera las fluctuaciones de temperatura en contenedores BESS y equipos de conmutación exteriores. Nuestro rango de sellado probado es de 0,01 a 0,4 MPa, estanco al agua y al gas, y los documentos de prueba están disponibles bajo petición. Cualquier sistema que utilice, la tasa de compresión objetivo es la vinculada al informe de prueba de ese sistema, no una cifra copiada de otra marca.
¿Qué sucede a mi instalación si la tasa de llenado o la tasa de compresión cae fuera del rango calificado?
La lección más difícil desde que comenzamos en 2013: un sellado puede pasar una verificación de presión en el sitio y aún así no estar calificado en papel.
Fuera del rango calificado, la instalación pierde su estado de homologación. El sobrellenado deja muy poco elastómero para sellar o resistir el fuego. La subcompresión permite la fuga de agua y gas. La sobrecompresión daña las cubiertas de los cables y acelera la fluencia. El resultado es un sello que puede pasar la inspección de hoy, pero falla la certificación, la garantía y la integridad a largo plazo.
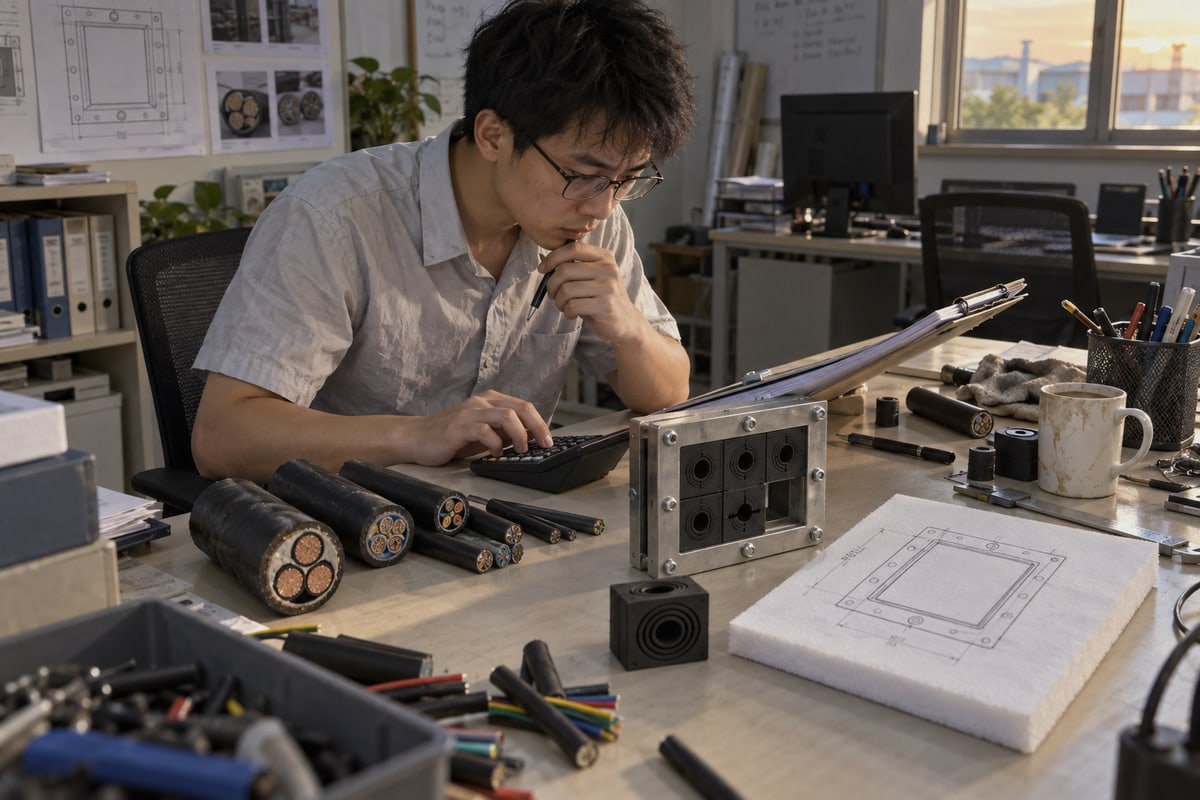
"Calificado" tiene un significado preciso aquí. Significa que la configuración instalada coincide con lo que la prueba de tipo demostró. Eso cubre el porcentaje máximo de llenado, los diámetros de cable permitidos, la profundidad del marco, el espesor del sellador y la compresión admisible. Si se sale de cualquiera de ellos, el certificado ya no describe su instalación. Puede que nada gotee el primer día. Pero la clasificación contra incendios, la clasificación de presión y la posición del seguro se basan en ese certificado.
Modos de fallo por parámetro
| Parámetro | Condición fuera de rango | Efecto inmediato | Efecto a largo plazo |
|---|---|---|---|
| Tasa de llenado | Por encima del máximo aprobado | Paredes de elastómero delgadas, compresión desigual | Pérdida de integridad contra incendios y gases, riesgo de expulsión del módulo |
| Tasa de llenado | Espacio no utilizado dejado abierto | Trayectoria de fuga directa | No es un sellado calificado; se requieren módulos ciegos |
| Tasa de compresión | Por debajo del mínimo probado | Fugas de agua y gas en las cubiertas | Fugas progresivas a medida que las cubiertas se deforman por fluencia |
| Tasa de compresión | Por encima del máximo probado | Estrangulamiento de la cubierta, tensión del aislamiento | Vida útil reducida del cable, deformación permanente por compresión del módulo |
Consecuencias de incendio, presión y explosión
El rendimiento contra incendios depende de la masa de elastómero presente. Cuando demasiados cables abarrotan la abertura, no hay suficiente caucho para carbonizar, aislar y mantener el límite A-0 o A-60. El cumplimiento del sistema cortafuegos falla incluso si el sellado está seco. El rendimiento a la presión depende de la fricción entre el caucho y la cubierta. Algunas publicaciones de productos hacen referencia a una resistencia a la presión certificada de hasta 2,5 bar, pero esa cifra solo es válida con la compresión probada. Bajo explosión o sobretensión, una pila sobrellenada o subcomprimida puede expulsar módulos, por lo que las placas de retención son obligatorias entre filas.
La objeción de la adaptación
Esto lo escucho a menudo de los equipos de adquisiciones de EPC: "La penetración es fija. Necesitamos cada milímetro". Entiendo la presión. Pero exceder el llenado aprobado no crea capacidad. Elimina la aprobación. El mejor camino es la planificación de capacidad de reserva en la etapa de diseño, o un marco más grande que aún encaje en un recorte común de marco 120. En mi opinión, los requisitos SOLAS en buques marinos y los estándares de sellado de penetraciones en tierra apuntan a la misma regla: permanecer dentro del envolvente probado.
¿Cómo puedo verificar mi tasa de compresión calculada contra la documentación de prueba certificada antes de la instalación?
En nuestra bahía de control de calidad, cada lote de módulos se somete a verificaciones de altura de pila según el dibujo antes de su envío. Pedimos a los compradores que repitan un paso de esa verificación en el sitio.
Solicite el certificado de homologación y el informe de prueba, luego compare cuatro elementos: dimensiones de la abertura del marco, tamaños y cantidades de módulos, ubicación de la placa de retención y la carrera especificada de la unidad de compresión. Recalcule la carrera dividida por la altura de la pila de su dibujo. Si su valor y diseño coinciden con la configuración probada, la instalación es verificable como cualificada.
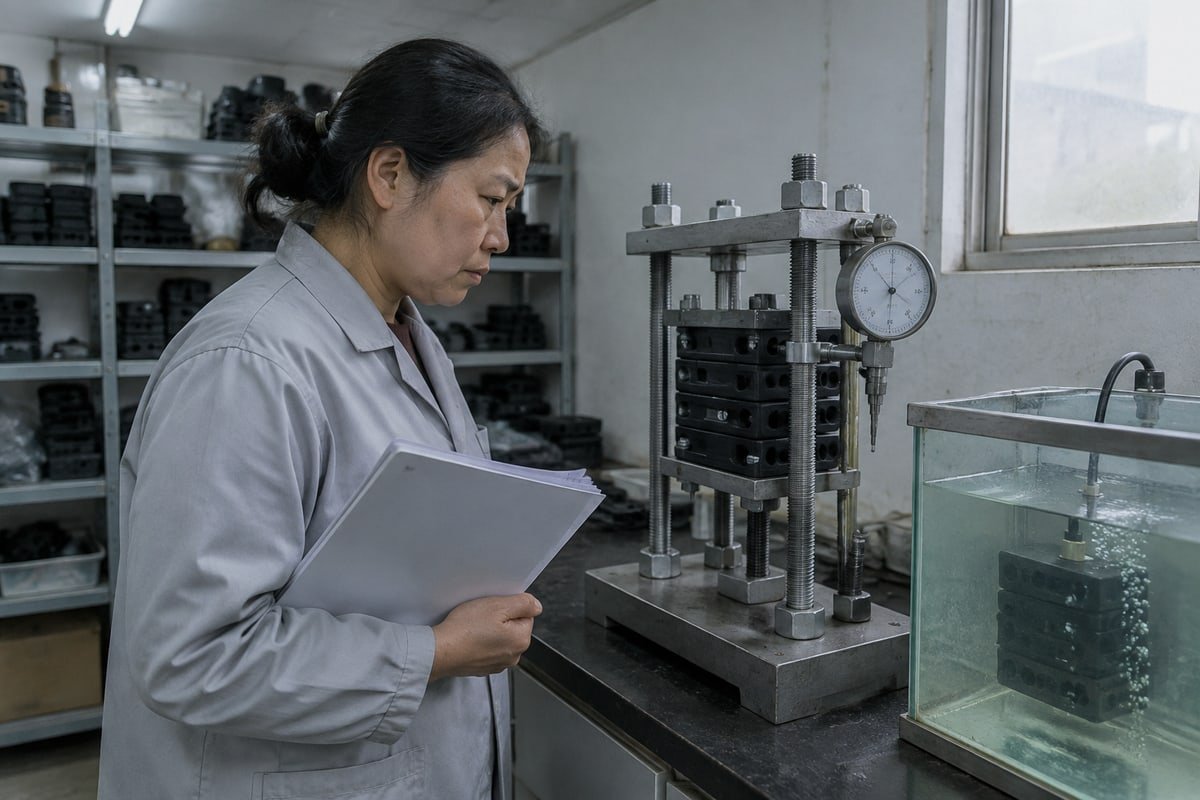
La verificación es un ejercicio en papel primero y un ejercicio en el sitio segundo. Los ingenieros de abastecimiento escépticos con los que trabajamos en Europa quieren pruebas, no garantías. Por lo tanto, esta sección es un proceso, no una promesa.
Un proceso de verificación de cinco pasos
- Obtenga el certificado y el informe de prueba completo que lo respalda. El certificado establece los límites. El informe muestra la configuración probada en detalle.
- Compare las dimensiones de la abertura del marco en su dibujo con el marco probado. Confirme que la altura de empaquetado coincide.
- Liste sus módulos por tamaño y cantidad. Compruebe que cada diámetro de cable cae dentro del rango del núcleo escalonado de su módulo y que los módulos ciegos llenan todo el espacio no utilizado.
- Confirme la colocación de la placa de retención entre cada fila, exactamente como se probó.
- Tome la carrera especificada de la unidad de compresión del informe. Divida por su altura de pila sin comprimir. Confirme que el resultado se encuentra dentro del rango de compresión probado.
¿Qué documento prueba qué
| Documento | Lo que prueba | Qué comprobar antes de la instalación |
|---|---|---|
| Certificado de homologación 4 | El sistema cumple los estándares de sellado de penetración para fuego y presión | Relleno máximo, rango de diámetro de cable, profundidad del marco, fecha de validez |
| Informe de prueba de fuego | Rendimiento A-0 / A-60 del diseño probado | Material del módulo, recuento de módulos, disposición de la placa de retención |
| Informe de prueba de integridad estanca | Clasificación de presión a compresión probada | Presión de prueba, valor de carrera, duración |
| Certificados de calidad de fábrica | Producción consistente del producto probado | ISO 9001 5, IATF 16949, aprobación de fábrica de la sociedad de clasificación |
| Tabla de referencia cruzada | Equivalencia dimensional al sistema existente | Alturas de módulo, compatibilidad con el recorte del marco |
Suministramos todo esto para nuestros sistemas TSC y TSR. Nuestra fábrica está aprobada por BV y opera sistemas ISO 9001 e IATF 16949. Los compradores que nos califican como segunda fuente suelen solicitar primero los informes de incendio y presión, luego una muestra de validación gratuita, luego archivos CAD o STEP para superponer en su dibujo de marco existente. Debido a que nuestros módulos son dimensionalmente compatibles con los estándares comunes de marcos de 120, la altura de la pila y la verificación de la carrera normalmente se transfieren directamente.
Una tendencia emergente digna de mención. Algunas embarcaciones e instalaciones ahora etiquetan los módulos con RFID y registran datos de llenado y compresión en gemelos digitales basados en BIM. Eso ayuda a los equipos de mantenimiento a rastrear la salud de la compresión a lo largo del tiempo. No reemplaza la verificación inicial. La tasa de compresión calculada debe coincidir con la probada antes de apretar el primer perno.
Conclusión
Adivinar el llenado y la compresión invita a fugas y aprobaciones perdidas. Calcule ambos, manténgase dentro de los límites probados, y exija documentos que lo prueben; compartimos los nuestros bajo petición.
Notas al pie
La OMI proporciona los estándares internacionales para los procedimientos de prueba de fuego utilizados para certificar las penetraciones de cables marinos. ↩︎
Los estándares IEEE proporcionan orientación sobre la planificación de capacidad de reserva en sistemas de cables para acomodar futuras expansiones sin comprometer la integridad del sello. ↩︎
La dureza Shore es una medida estándar de la resistencia del material a la indentación, crítica para calcular la compresión correcta del elastómero. ↩︎
DNV es una sociedad de clasificación líder que proporciona aprobación de tipo para sellos de tránsito de cables en las industrias marítima y offshore. ↩︎
ISO 9001 es el estándar internacional para sistemas de gestión de calidad utilizados para asegurar la fabricación consistente de componentes críticos para la seguridad. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский