Cable ODs change late in a project. Every change once meant a new gland order and a stalled panel IATF 16949 1. Multi-layer peelable rubber modules fixed that problem on our production line.
Los módulos de goma pelables multicapa se adaptan a diferentes diámetros de cable a través de un cuerpo con núcleo escalonado de capas concéntricas de EPDM. Los instaladores pelan las capas hasta que la abertura interior sea 0,5–1,5 mm más pequeña que el diámetro exterior del cable, luego una cuña de compresión aprieta el módulo contra el cable y el marco.
That is the short version. The rest of this article walks through the geometry, the sealing physics, the frame compatibility question, and how to test a sample in your own frame before you commit.
¿Cómo permite el diseño de capa pelable de núcleo escalonado que un módulo se adapte a múltiples diámetros de cable?
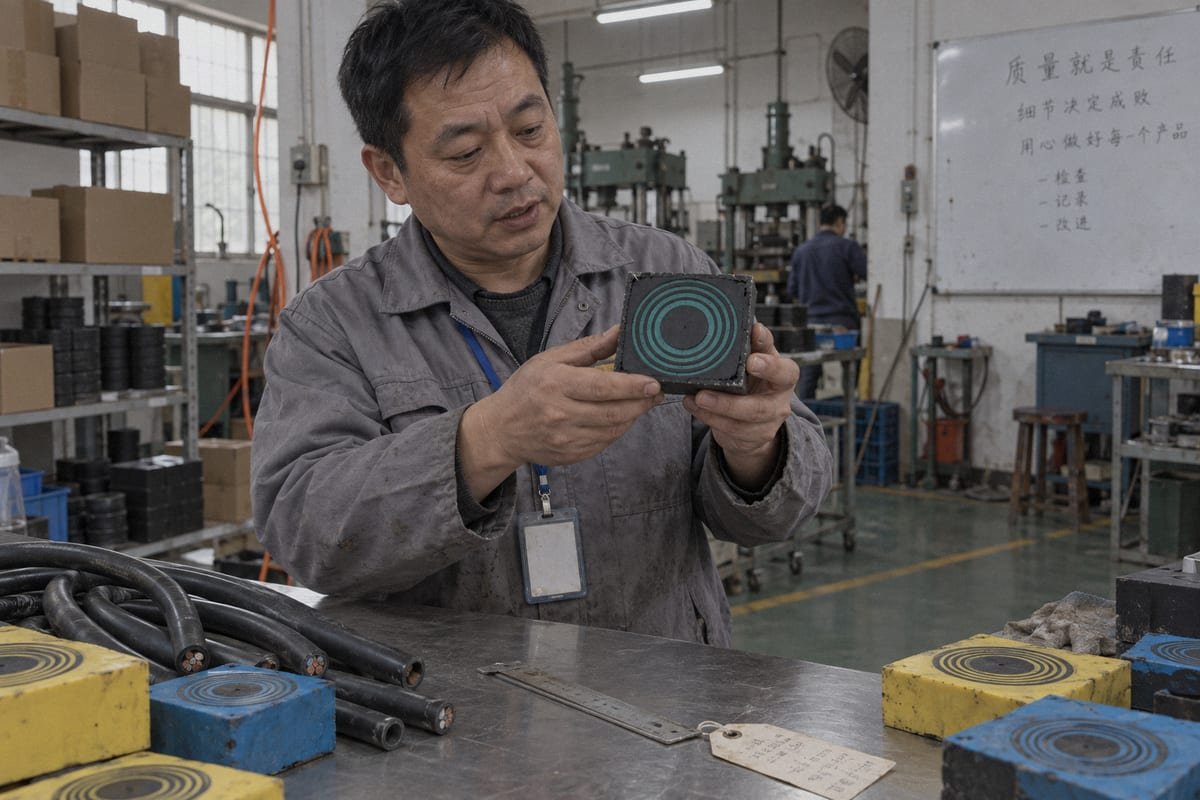
Last month our QC team sectioned a TSC module to check layer bonding. The cut face showed the step-core geometry clearly: a center core wrapped by thin, evenly spaced rings.
El diseño de núcleo escalonado coloca un núcleo central extraíble dentro de capas concéntricas pelables. Cada capa retirada reduce el diámetro interior en un paso fijo. Un tamaño de módulo, por lo tanto, cubre una banda de diámetros exteriores de cable, y una familia de seis tamaños típicamente abarca aproximadamente de 3 mm a 99 mm.
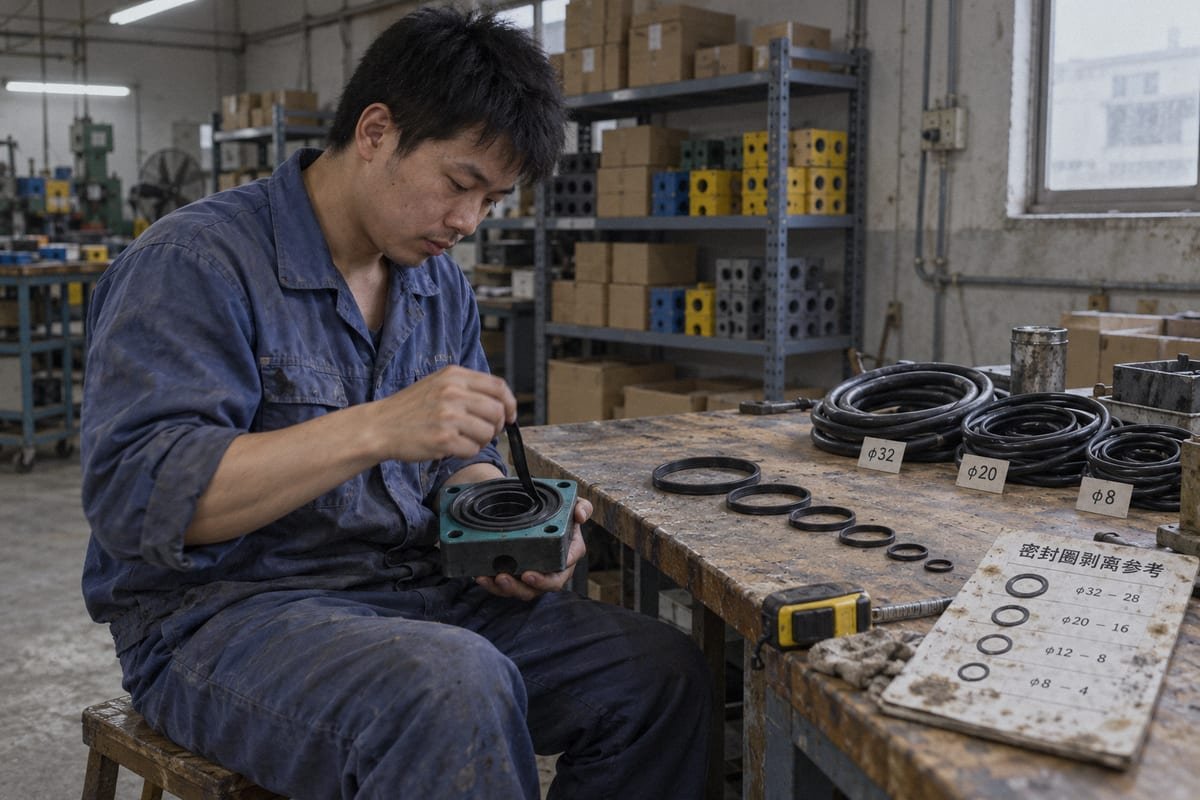
The concept is often sold under the name Multidiameter technology. The idea is simple. A square rubber block is split into two halves. Inside each half sits a solid center core. Around that core, the factory molds concentric rings of halogen-free caucho EPDM 2. The rings are bonded lightly enough to peel by hand, but firmly enough to survive shipping and handling.
Anatomy of a step-core module
When the installer removes the center core, the module has its smallest usable opening. Each ring peeled after that opens the bore by one fixed step. The step size is set by the mold, not by the installer. That is why we call it a step-core design. The fit is predictable, and the same peel count always gives the same inner diameter.
| Module base size (example family) | Typical cable OD band | Layers to peel |
|---|---|---|
| Smallest size | ~3–7 mm | Core only, then 1–2 rings |
| Pequeño | ~7–16 mm | Up to 4 rings |
| Medio | ~16–32 mm | Up to 6 rings |
| Large (e.g. RM60-class) | ~28–54 mm | Up to 8 rings |
| Extra large | ~54–99 mm | Up to 10 rings |
The RM60-class row is a good reference point. One module of that size adapts to cables from 28 mm to 54 mm OD just by removing internal rubber layers. That single part replaces a whole shelf of fixed-size glands.
Why a fixed step matters for your inventory
A modular cable entry built this way cuts SKU count hard. Instead of stocking one gland per cable OD, a panel builder stocks five or six module sizes. Last-minute cable changes on site become a peel operation, not a purchase order. I should be honest about one limit, though. A very wide OD spread still needs different base sizes. "One module fits all" is not literal. It is "one module fits a band," and the bands are wide enough to matter.
¿Puedo confirmar si estos módulos de goma pelables seguirán sellando correctamente después de quitar capas para cables más pequeños?
Every peel decision trades interference against insertion effort. Too little interference leaks; too much fights the compression wedge. Our engineers weigh that balance when they write the peel tables.
Sí. El sellado no depende de cuántas capas queden. Depende de la compresión. Cuando la abertura post-pelado se sitúa 0.5–1.5 mm por debajo del diámetro exterior del cable y una holgura de 0.1–1.0 mm queda entre las mitades antes de apretar, el módulo alcanza su rendimiento nominal estanco al agua y al gas.
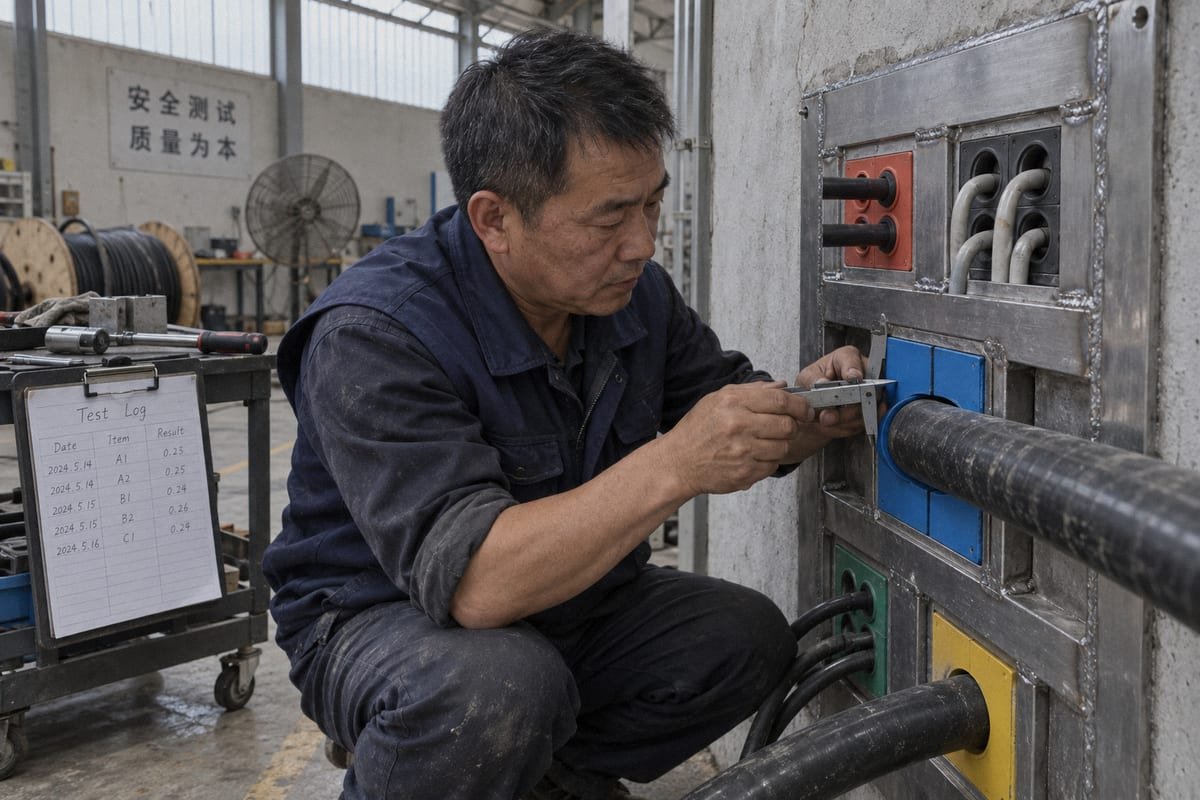
This is the question I hear most from purchasing engineers. It deserves a direct answer with numbers, so here is the mechanism and the checks behind it.
The peel-to-seal workflow, step by step
- Measure the actual cable OD, not the nominal value from the datasheet.
- Peel layers until the module bore is 0.5–1.5 mm smaller than that OD.
- Test-fit the two halves around the cable. A gap of roughly 0.1–1.0 mm should remain between the halves. That gap is the compression reserve.
- Load the module into the transit frame with its stay plates.
- Insert the compression wedge or bolt-type compression unit and tighten to the specified torque.
The final seal is created in step five. The wedge deforms the caucho EPDM radially. Because each remaining layer is a full ring, the deformation is even around the cable. The result is a gas-tight seal that also gives useful strain relief, since the rubber grips the jacket over its full length.
What the test documents show
Our TSC and TSR sealing modules are tested for watertight and gas-tight performance across 0.01–0.4 MPa, and for IP68 ingress protection. Some buyers only specify IP67 ingress protection 3, which the same module clears with margin. Fire-rated seals are tested to A-0 and A-60. All of these results were achieved on modules with layers removed, because that is how modules are used in the field. We supply the test documents on request.
| Installation fault | Qué sucede | Cómo solucionarlo |
|---|---|---|
| Pelado insuficiente (diámetro interior demasiado pequeño) | Las mitades no cerrarán; cuña sobrecargada | Pelar una capa más, volver a verificar el espacio |
| Pelado excesivo (diámetro interior demasiado grande) | Sin interferencia; trayectoria de fuga a lo largo de la cubierta | Reemplazar módulo o añadir una talla menos |
| Sin espacio entre las mitades | El caucho no puede comprimirse más | Pelar una capa para restaurar la reserva |
| Par de cuña desigual | Un lado sella, el otro gotea | Volver a apretar uniformemente; verificar el asiento de la placa de retención |
Aquí plantearé la objeción honesta. La calidad de la instalación sí depende de un pelado correcto. Eso es una verdadera compensación frente a una prensaestopas fija. Lo manejamos con guías de pelado impresas en cada módulo y valores de par claros, para que un electricista pueda hacerlo bien al primer intento.
¿Son estos módulos multicapa dimensionalmente compatibles con el sistema de 120 marcos que ya utilizo?
Un ingeniero de compras de un fabricante de contenedores BESS nos envió un dibujo del marco y preguntó si nuestros módulos TSC encajaban sin tocar el recorte. Respondimos con una tabla de referencias cruzadas.
Sí. Nuestros módulos cuadrados TSC y conjuntos redondos TSR están construidos con dimensiones de marco comunes de 120, por lo que encajan en los recortes de marco de tránsito existentes como una segunda fuente. Suministramos una tabla de referencia cruzada de modelos que mapea sus números de pieza actuales a equivalentes DEWIN, además de archivos CAD/STEP para verificación.
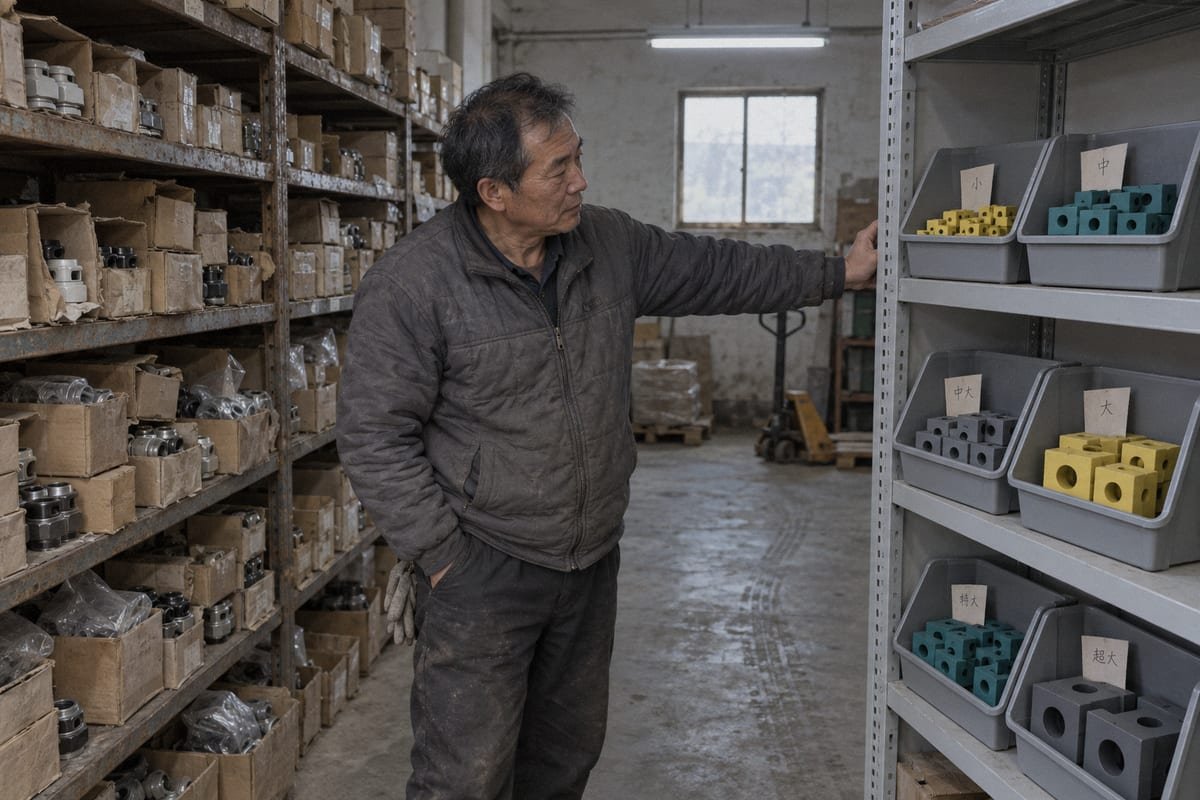
La compatibilidad no es un eslogan. Es una lista de dimensiones que coinciden o no. Esto es lo que realmente comparamos cuando un comprador envía un dibujo.
Qué significa la compatibilidad dimensional en la práctica
Un sistema de sellado de cables de marco de 120 se define por un ancho de empaque de 120 mm a lo largo de la abertura. Los módulos de diferentes alturas se apilan dentro de ese ancho. Las placas de retención se asientan entre las filas. La unidad de compresión llena la altura restante en la parte superior. Para un reemplazo directo, cuatro cosas deben coincidir: la huella del módulo, los pasos de altura del módulo, el grosor de la placa de retención y la altura de la pila que la unidad de compresión necesita para alcanzar su rango de trabajo.
| Punto de control de compatibilidad | Lo que comparamos | Lo que proporcionamos |
|---|---|---|
| Huella del módulo | Ancho de empaque de 120 mm, profundidad del marco | Dibujos acotados, archivos STEP |
| Pasos de altura del módulo | Incrementos de altura estándar por tamaño de módulo | Tabla de referencias cruzadas por tamaño |
| Espesor de la placa de retención | Altura del espaciador entre filas | Placas de retención a juego de stock |
| Rango de la unidad de compresión | Altura total de la pila y espacio residual | Cuña de compresión dimensionada para el marco |
| Mapeo de números de pieza | Modelo existente → Modelo DEWIN | Hoja de referencias cruzadas escrita |
Por qué esto importa más que solo el precio
Algunos ingenieros prefieren quedarse con prensaestopas de diámetro fijo, o con su marca de módulo actual, porque la calificación es más sencilla. Lo entiendo. Nuestra respuesta no es solo el menor costo de 40–60%. Es que el trabajo de calificación ya está hecho de nuestro lado. Nuestra fábrica opera ISO 9001 4 y sistemas IATF 16949 y está aprobada por BV. Poseemos más de 38 patentes concedidas sobre nuestros diseños de sellado. Cuando un módulo encaja en su marco existente y viene con documentos de prueba, el esfuerzo de calificación de su lado es una verificación de ajuste y una revisión de documentos, no un rediseño.
Si su marco no es del tipo estándar 120, nuestro taller de moldes interno fabrica módulos de tamaños personalizados. Esa es la misma capacidad de herramientas que utilizamos para la producción de marca privada. El punto es que la compatibilidad se verifica con dibujos y muestras, no se promete en un folleto.
¿Cómo puedo obtener una muestra de validación gratuita para probar el rendimiento del módulo pelable antes de cambiar de proveedor?
Aprendimos temprano que una hoja de especificaciones nunca cierra una calificación de segunda fuente. Un módulo en el propio marco del comprador sí lo hace. Así que construimos un programa de muestras gratuitas en torno a esa lección.
Envíenos su número de pieza de módulo actual, lista de diámetros exteriores de cables y dibujo del marco. Hacemos coincidir un equivalente DEWIN de nuestra tabla de referencias cruzadas y enviamos una muestra de validación gratuita con documentos de prueba, archivos CAD/STEP y guía de instalación para que pueda verificar el ajuste y el sellado en su propio marco.
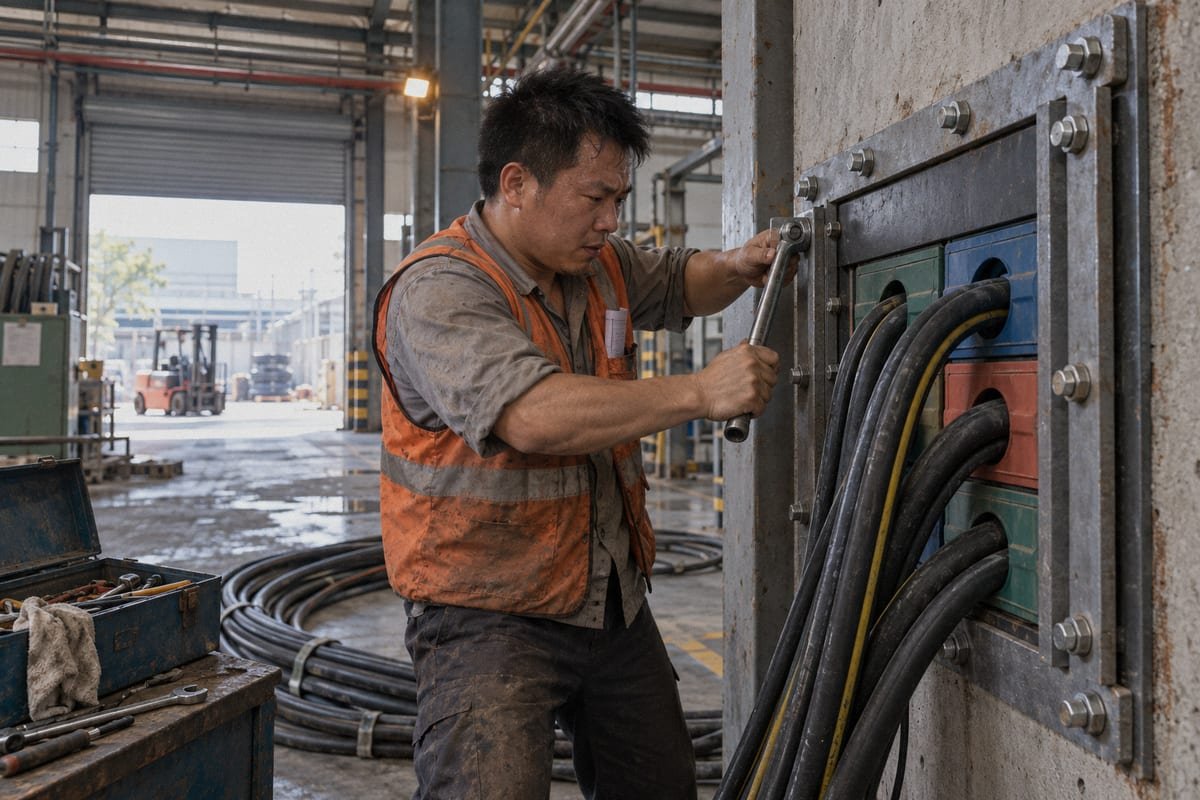
El proceso de muestra es corto, pero cada paso tiene un propósito. Quiero que la muestra responda a sus preguntas, no que cree nuevas. Así es como lo gestionamos desde nuestra oficina de exportación en Shaanxi, con la producción en Shandong y Hunan alimentando el stock de muestras.
El proceso de muestra de validación
| Paso | Lo que usted hace | Lo que nosotros hacemos |
|---|---|---|
| Solicitud | Envíe el número de pieza, la lista de DE de cables, el tipo de marco | Confirme el equivalente DEWIN de la referencia cruzada |
| Documentos primero | Revise los informes de prueba y los archivos STEP | Envíe documentos IP68, 0.01–0.4 MPa, A-0/A-60 |
| Envío de muestra | Reciba el módulo, la placa de retención, la cuña según sea necesario | Envíe muestra gratuita con guía de pelado y valores de torque |
| Prueba de ajuste | Instale en su marco 120 existente | Soporte técnico en inglés durante la instalación |
| Prueba de sellado | Prueba de presión o agua según su procedimiento | Compare los resultados con nuestros datos de fábrica |
| Decisión | Apruebe como segunda fuente calificada | Configure la marca privada y el suministro de módulos de repuesto |
Qué probar en la muestra
Pruebe lo que importa a su producto. Para un contenedor BESS o un centro de datos modular, eso generalmente significa el ajuste en el marco, el comportamiento de pelado en el DE real de su cable y una prueba de ingreso. Verifique el espacio entre las mitades antes de la compresión. Verifique que la cuña alcance su rango de trabajo con su pila de placas de retención. Si su aplicación necesita sellos resistentes al fuego, pruebe contra la configuración A-0 o A-60 que documentamos, no una configuración genérica.
También sugiero una prueba práctica que los compradores a menudo omiten. Retire la cuña después de la prueba de sellado, cambie un cable por uno de diferente DE, vuelva a pelar y vuelva a comprimir. Eso le dice cómo se comporta el módulo durante un futuro cambio de cable, que es la verdadera razón para elegir módulos pelables sobre sellos compuestos.
Después de que la muestra pase
Una vez que apruebe la muestra, nosotros nos encargamos del resto como socio de suministro a largo plazo. El marcado de marca privada, la documentación de exportación 5, y la entrega rápida de módulos de sellado de repuesto se realizan internamente. El objetivo es una segunda fuente calificada que reduzca el costo de sus componentes sin reducir su nivel de certificación o su confianza en el tiempo de entrega.
Conclusión
Los diámetros de los cables seguirán cambiando. Los prensaestopas fijos convierten cada cambio en un retraso. Los módulos de EPDM pelables con núcleo escalonado absorben el cambio, sellan de forma fiable y se insertan en su marco 120 a un costo menor.
Notas al pie
Organismo oficial de supervisión del estándar global de gestión de calidad automotriz. ↩︎
Información técnica detallada sobre las propiedades y aplicaciones del caucho EPDM. ↩︎
Organismo internacional responsable de las normas sobre clasificaciones de protección de ingreso para equipos eléctricos. ↩︎
Sitio web oficial del estándar internacional para sistemas de gestión de calidad. ↩︎
Recurso oficial del gobierno de EE. UU. para la documentación de comercio internacional y cumplimiento de exportaciones. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский