Une étape sautée dans le processus d'installation standard pour les systèmes de passage de câbles multiples peut annuler une classification au feu IATF 16949 1. Notre usine voit les cadres retournés. Voici la séquence complète.
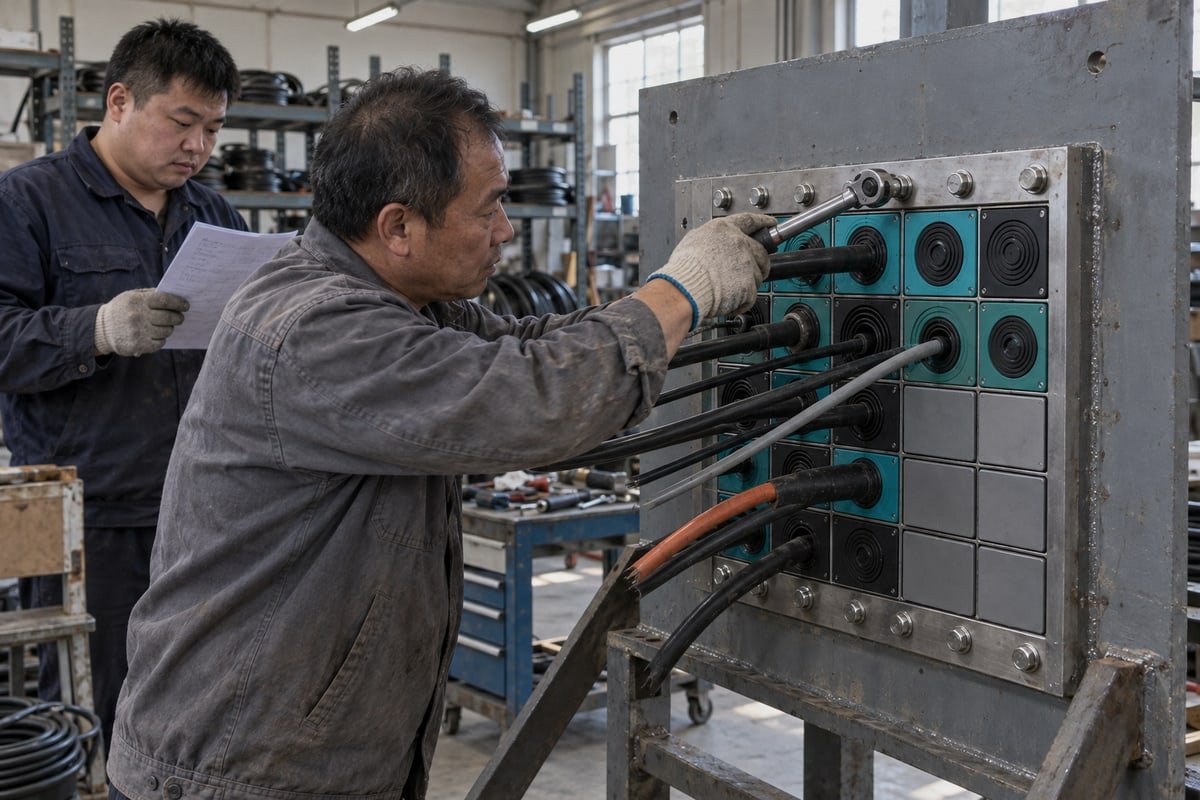
Le processus d'installation standard pour les systèmes de traversée multicâbles comporte six étapes : planifier l'agencement de la traversée, monter le cadre par soudage ou boulonnage, préparer et acheminer les câbles, insérer les modules d'étanchéité dimensionnés avec des plaques de maintien, compresser avec une cale au couple spécifié, puis inspecter et tester pour des performances étanches et résistantes au feu.
Chacune de ces six étapes a ses propres points de défaillance. Je vais passer en revue les quatre qui causent le plus de problèmes à nos clients : la découpe, le dimensionnement des modules, le couple de compression et la validation finale.
Quelles sont les étapes de préparation de la découpe du cadre avant d'installer un système MCT ?
Un ingénieur d'approvisionnement en Allemagne nous a envoyé un jour un dessin de découpe qui était légèrement sous-dimensionné. Nous l'avons détecté avant l'expédition des cadres. La préparation de la découpe commence sur papier.
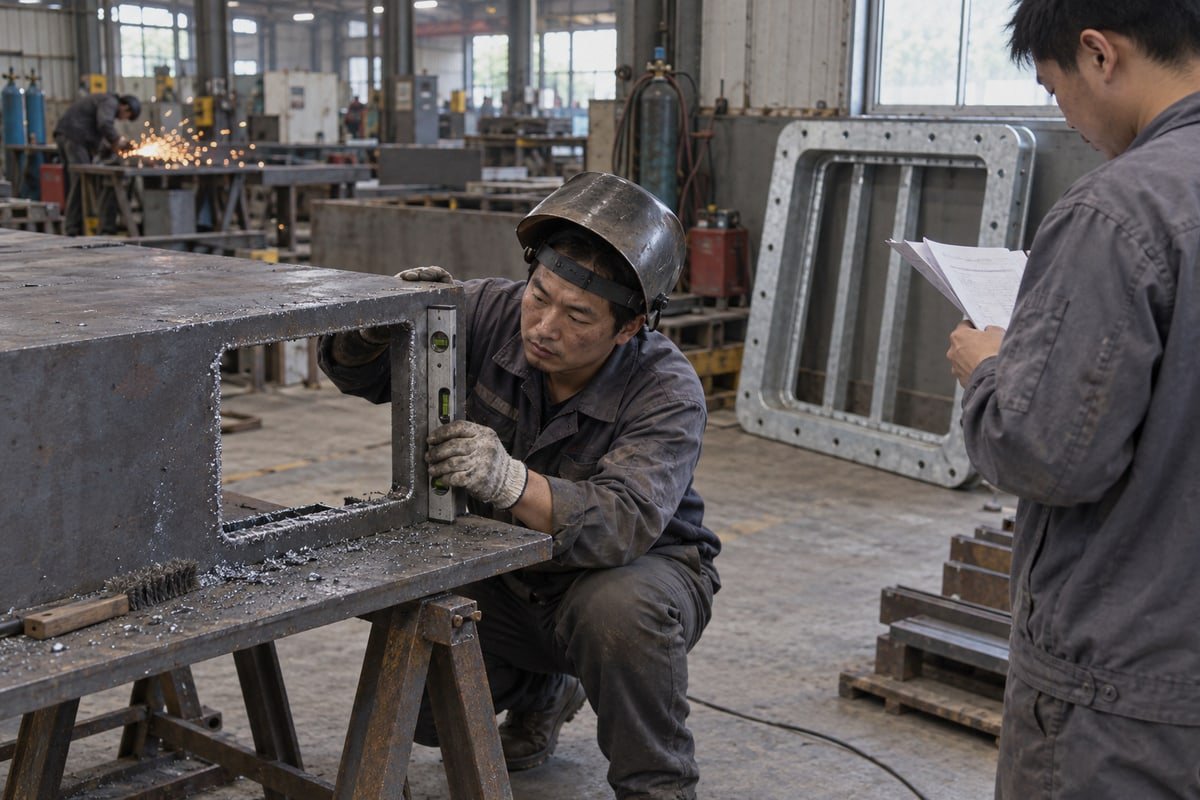
La préparation de la découpe du cadre implique de confirmer le plan de transit, de mesurer l'épaisseur de la paroi ou de la cloison, de couper l'ouverture aux dimensions extérieures du cadre plus la tolérance du fabricant, de nettoyer et d'équarrir les bords, de vérifier le niveau et l'aplomb, puis d'ancrer le cadre par soudage, boulonnage ou coulage avant que tout câble ne soit tiré.
Commencez par le plan de passage, pas par la meuleuse
Le plan de passage est le dessin qui fixe la position du cadre, le nombre de câbles et la disposition des modules. Je le demande aux acheteurs avant de faire un devis. Il me donne l'épaisseur de la paroi, le type de cadre et si l'ouverture se trouve dans une limite coupe-feu ou étanche. Nos cadres TSC suivent les normes courantes des cadres 120. Donc les dimensions de la découpe correspondent à ce que la plupart des installateurs connaissent déjà. Nous envoyons également des fichiers CAD/STEP, de sorte que la découpe peut être dessinée directement à partir du modèle au lieu d'un croquis sur papier.
Découpe et nettoyage de l'ouverture
- Marquez l'ouverture à partir du dessin du cadre. Ajoutez la tolérance indiquée sur la fiche technique.
- Découpez l'ouverture. Gardez les bords d'équerre. Un bord biseauté laisse un espace derrière la bride.
- Enlevez les scories, la peinture et les bavures. Les modules d'étanchéité de câbles scellent contre le métal propre, pas contre les débris.
- Vérifiez le niveau et l'aplomb. Un cadre tordu charge le unité de coin de compression 2 de manière inégale plus tard.
- Montez le cadre à sec. Confirmez que la bride repose à plat sur les quatre côtés.
Trois façons d'ancrer les cadres de passage coupe-feu
| Méthode | Substrat typique | Où nous le voyons le plus | Point d'attention |
|---|---|---|---|
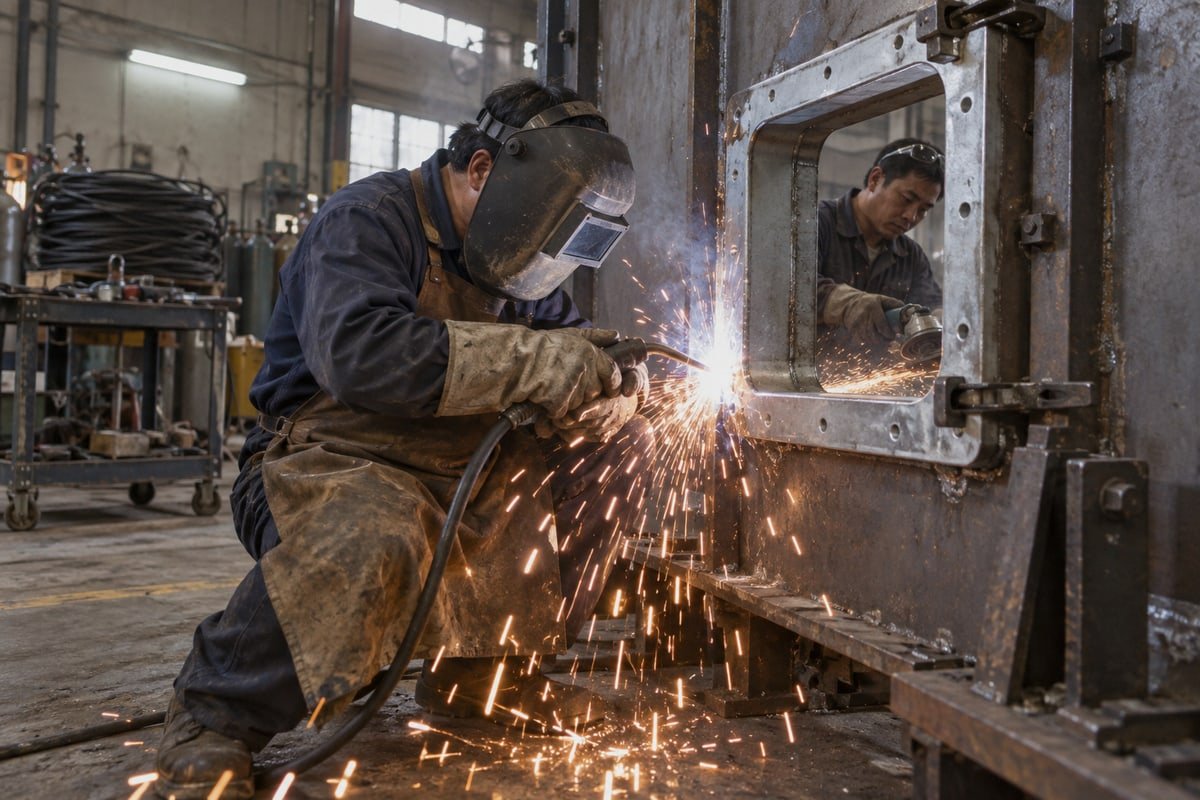
| Soudage | Cloison en acier, pont, paroi de conteneur | Applications marines et offshore, conteneurs BESS | Soudez entièrement autour du cadre ; meulez les projections des faces intérieures |
| Boulonnage | Panneaux, enceintes, parois minces | Appareillage de commutation, centres de données modulaires, rénovations | Montez le joint ; serrez les boulons en croix |
| Coulage | Murs et planchers en béton | Sous-stations, bâtiments d'usine | Protégez l'ouverture du cadre contre l'infiltration de béton |
Deux choses que les acheteurs oublient souvent
Premièrement, la préfabrication. Beaucoup de nos clients de conteneurs BESS soudent les cadres en atelier, installent un obturateur temporaire et expédient. Le travail final sur les câbles se fait sur site. C'est plus rapide et plus cohérent que le soudage sur site.
Deuxièmement, la planification de la capacité de réserve. Couper un mur classé deux fois est coûteux. Si le projet doit ajouter des câbles dans deux ans, dimensionnez le cadre pour eux maintenant et remplissez les rangées vides avec des modules obturateurs. Notez que certains systèmes de passage basés sur des mastics nécessitent une couche de mastic d'au moins 15 mm. Les cadres MCT modulaires ne dépendent pas du mastic pour l'étanchéité, de sorte que la précision de la découpe a plus de poids.
Comment puis-je sélectionner la taille de module correcte et la configuration d'insert pour mes diamètres de câble ?
Chaque taille de module est un compromis entre la plage d'adaptation et la course de compression. Nous pesons cela chaque fois que nous coupons un nouveau moule à noyau étagé au Shaanxi.
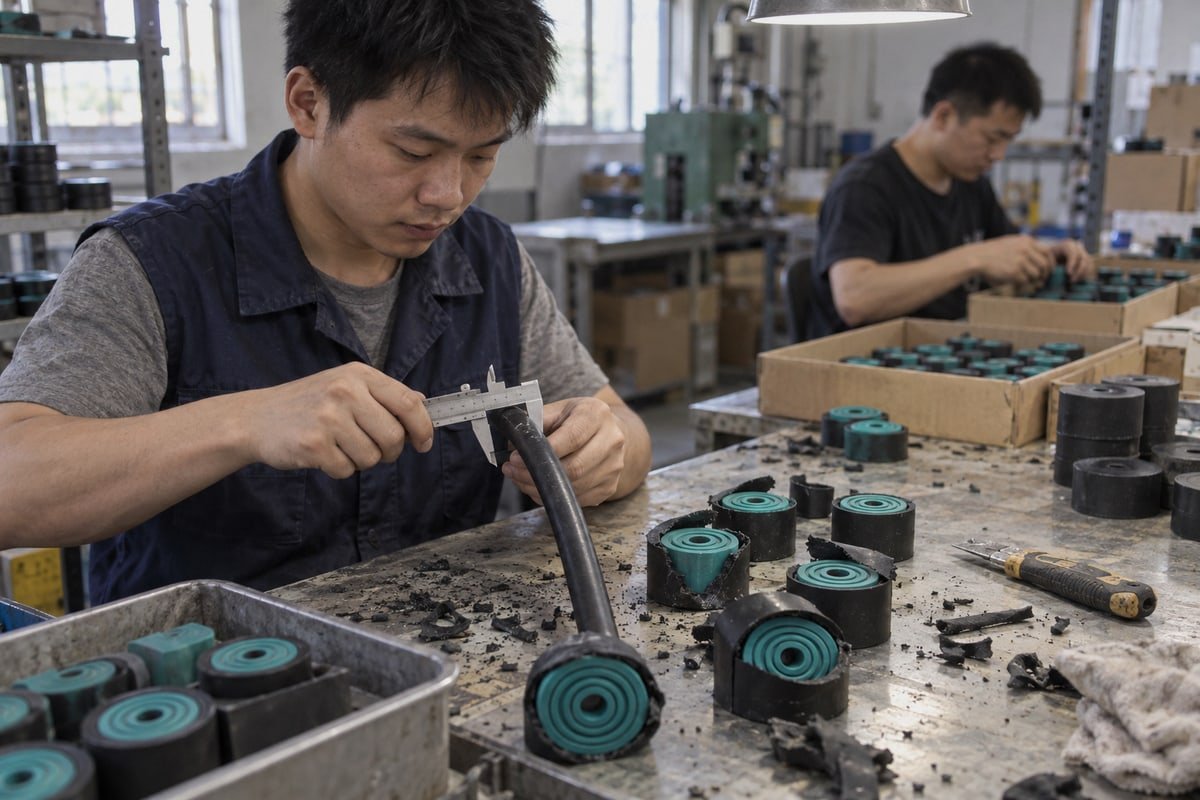
Sélectionner la taille du module en mesurant le diamètre extérieur de chaque câble avec un pied à coulisse à plusieurs points, en choisissant le module dont la plage d'adaptation encadre ce diamètre, en dénudant les couches à pas progressif jusqu'à ce que le câble s'ajuste parfaitement, en remplissant l'espace inutilisé avec des modules vierges pour une capacité de réserve, et en insérant une plaque de maintien entre chaque rangée.
La mesure du diamètre du câble vient en premier
La plupart des erreurs de dimensionnement remontent à une mauvaise mesure. Les fiches techniques des câbles indiquent un diamètre nominal. Le câble réel peut être un millimètre plus grand ou plus petit. L'ovalité ajoute plus d'erreur. Je dis donc aux installateurs de mesurer le câble réel, pas le catalogue.
| Étape | Outil | Règle d'acceptation |
|---|---|---|
| Mesurez le diamètre extérieur | Pied à coulisse à vernier | Prenez trois lectures à 120° d'espacement ; utilisez la moyenne |
| Vérifiez l'ovalité | Même pied à coulisse | Si le max moins le min dépasse le pas du module, considérer comme la taille supérieure |
| Faire correspondre à la plage du module | Tableau de sélection du fabricant | Le diamètre mesuré doit se situer à l'intérieur de la plage, pas à son bord |
| Enregistrer le résultat | Plan de transit | Écrire le code du module à côté de chaque ID de câble |
Comment les modules à âme étagée s'adaptent
Nos modules carrés TSC et nos assemblages ronds TSR utilisent EPDM sans halogène 4 avec des couches pelables concentriques. Vous retirez les couches jusqu'à ce que l'âme restante corresponde au câble. Arrêtez-vous lorsque le câble glisse juste avec une légère résistance. Retirez une couche de trop et le module ne pourra pas se comprimer suffisamment pour adhérer. Retirez une couche de trop peu et le câble est écrasé. C'est le compromis que j'ai mentionné ci-dessus. Une large plage d'adaptation est pratique, mais chaque couche retirée réduit le caoutchouc restant à comprimer.
Construction de la pile
Remplissez chaque rangée par le bas. Placez une plaque de maintien entre chaque rangée. Les plaques de maintien ne sont pas des entretoises optionnelles. Elles maintiennent les rangées alignées afin que le unité de coin de compression pousse uniformément sur tous les modules. Les positions vides reçoivent des modules obturateurs, jamais de caoutchouc ou de mousse lâche. Pour les câbles à fibres optiques, utilisez un manchon de guidage à l'intérieur du transit afin que le rayon de courbure soit protégé là où le câble sort du cadre.
Une note sur le second approvisionnement
Parce que nos modules sont dimensionnellement compatibles avec les normes courantes de cadre 120, un acheteur qui a déjà un cadre installé peut utiliser notre tableau de correspondance de modèles pour mapper son code de module actuel à un code DEWIN. Nous envoyons des échantillons de validation gratuits afin que l'ajustement puisse être confirmé sur le banc avant un bon de commande. Cela évite à un ingénieur d'approvisionnement de deviner.
Quelles spécifications de couple et de compression devrais-je suivre pour obtenir un joint étanche certifié ?
Lors d'un contrôle qualité sur nos modules TSC l'année dernière, une cale est revenue avec un boulon foiré. L'installateur avait deviné le couple. C'est la leçon à retenir.
Suivez le couple indiqué par le fabricant pour votre unité de coin de compression—certains systèmes spécifient environ 5 à 8 Nm avec une clé dynamométrique calibrée—serrez les boulons uniformément par étapes, appliquez d'abord un lubrifiant approuvé pour les joints de câble, et arrêtez-vous lorsque les modules présentent une compression complète et uniforme sans qu'aucune lumière du jour ne soit visible à travers le passage.
Pourquoi la compression est l'étape qui échoue le plus souvent
Une compression incomplète est le point de défaillance le plus courant dans les installations de transit. C'est aussi le plus facile à cacher. Une cale à moitié serrée semble terminée à un mètre de distance. Les interstices n'apparaissent que lorsque l'eau ou la fumée les trouve. Cette étape nécessite donc une procédure écrite, et non une sensation de "suffisamment serré"."
La séquence que nous enseignons
| Étape | Action | Vérifier avant de continuer |
|---|---|---|
| Lubrifier | Appliquer le lubrifiant approuvé pour les joints de câble sur les faces des modules et les parois intérieures du cadre | Film mince et uniforme ; pas de zones sèches |
| Asseoir la pile | Confirmer que chaque plaque de maintien est plate et que chaque module est entièrement repoussé | Aucun module ne dépasse de la face du cadre |
| Insérer la cale | Glisser l'unité de cale de compression dans l'espace supérieur | La cale est bien d'équerre, pas de travers |
| Premier passage | Serrer les boulons à environ la moitié du couple spécifié, en alternant les côtés | La pile descend uniformément |
| Passage final | Serrer au couple de la fiche technique avec une clé dynamométrique calibrée | La clé clique sur les deux boulons |
| Stabiliser et revérifier | Attendre, puis resserrer une fois | Pas de mouvement supplémentaire |
Le lubrifiant est plus important qu'on ne le pense. Il permet au caoutchouc de s'écouler dans les interstices autour de chaque câble pendant la compression. Sans lui, les modules se bloquent contre les parois du cadre et les rangées inférieures ne subissent jamais la pleine charge.
L'objection que j'entends des installateurs
Les entrepreneurs me disent que le processus doit être rapide et bon marché. Les organismes de certification me disent qu'il doit être effectué par des personnes formées selon une spécification écrite. Les deux ont raison. Le travail physique sur un transit bien planifié prend des minutes. La discipline réside dans la valeur du couple et son enregistrement. Les clés dynamométriques numériques enregistrent désormais chaque lecture de boulon avec un horodatage. Cela donne à l'EPC un enregistrement d'installation vérifiable sans ralentir l'équipe. Certains fournisseurs équipent également les cales de capteurs IoT pour la surveillance à distance de la pression du joint. Nous considérons cela comme un ajout utile, et non comme un remplacement de la clé dynamométrique.
Ce que nos données de test confirment
Nos modules sont testés étanches à l'eau et aux gaz de 0,01 à 0,4 MPa lorsqu'ils sont installés à la compression spécifiée. Ce chiffre n'est valable que si la cale atteint son couple nominal. Sous-serré, la valeur nominale diminue avec elle. Les documents de test sont disponibles sur demande, et ils indiquent clairement la condition de compression.
Comment puis-je valider que mon installation répond aux exigences IP68 et de résistance au feu avant la validation finale ?
Notre approbation d'usine BV nous a appris une chose : un certificat sur le module ne signifie rien si le test sur le terrain est ignoré. La validation comble cette lacune avant la signature.
Valider l'installation en vérifiant le couple de serrage des cales par rapport au registre, en effectuant un test de lumière du jour pour les interstices, en tirant chaque câble pour confirmer l'adhérence, en effectuant un test de tuyau d'air ou de pression pour les limites étanches à l'eau et au gaz, et en faisant correspondre la configuration installée au certificat testé pour le classement au feu A-0/A-60 et IP68.
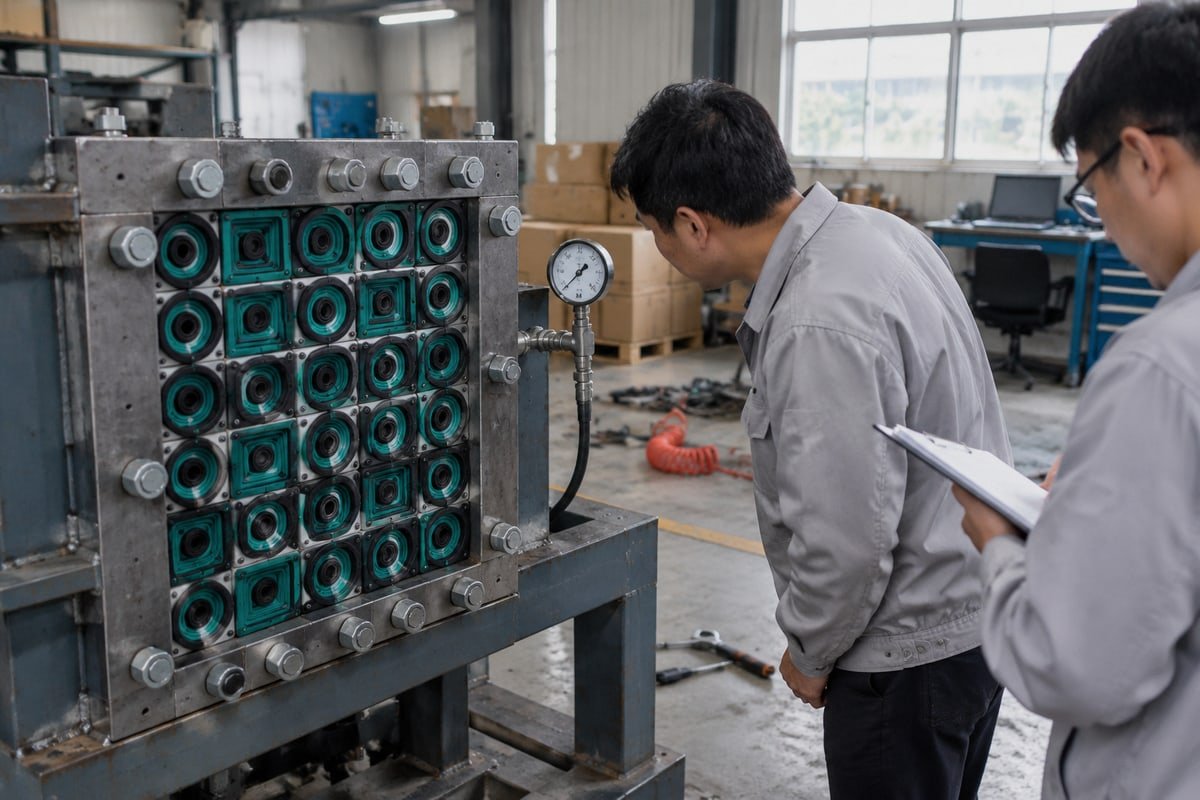
Tests sur le terrain qui détectent les défauts réels
| Test | What it finds | Condition de réussite | Where it is required |
|---|---|---|---|
| Torque log review | Under-compression | Every bolt at datasheet value | All installations |
| Daylight / torch test | Gaps between modules or around cables | No light passes through the transit | All installations |
| Pull test | Wrong module size, low compression | Cables do not slip under firm hand pull | All installations |
| Air-hose test | Leak paths in watertight, air-tight, oil-tight boundaries | No bubbles or pressure loss | NAVSEA guidance for new or disturbed transits |
| Pressure test | Seal performance under load | Holds within the 0.01–0.4 MPa tested range | Marine and offshore applications, pressurised rooms |
Fire rating compliance is a configuration check
Fire rating compliance is different from the leak tests. You cannot burn-test a finished wall. Instead, the inspector compares the installed transit with the tested configuration on the certificate. That means the same frame type, the same module family, stay plates in every row, and the wedge at rated compression. Our A-0 and A-60 test reports describe that configuration. If the installer substituted a foam filler or skipped a stay plate, the installation is outside the certificate, even if it passed the air test.
Documentation for the sign-off pack
A sourcing manager once asked me what to put in the handover file. My answer is short. Include the transit plan with module codes, the torque log, the test results, and our certificate set. We run ISO 9001 5 and IATF 16949 systems, and the factory is BV-approved, so the paperwork maps cleanly onto what an EPC quality team expects. For repeat projects, augmented reality overlays are starting to appear that show module placement on a tablet during the build. They reduce layout errors, but the inspector still signs the paper.
When validation fails
Do not add sealant on top. Loosen the wedge, find the wrong module or missing stay plate, correct it, re-torque, and re-test. A modular transit is designed to be opened. That is its advantage over a poured penetration.
Conclusion
Skipped steps cost certifications. A disciplined multi cable transit installation—plan, mount, size, compress, verify—protects them. Request our cross-reference tables and validation samples to start qualification.
Notes de bas de page
1. The official site for the IATF 16949 automotive quality standard, relevant to the factory’s certifications. ↩︎
2. Wikipedia entry for cable transits, explaining the mechanical compression components used to seal penetrations. ↩︎
3. The IMO sets the international standards for fire-tested configurations in marine and offshore safety certificates. ↩︎
4. Technical reference for EPDM rubber, the material used for the modular seals discussed in the article. ↩︎
5. Official ISO page for the quality management standard mentioned in the manufacturer’s documentation section. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский