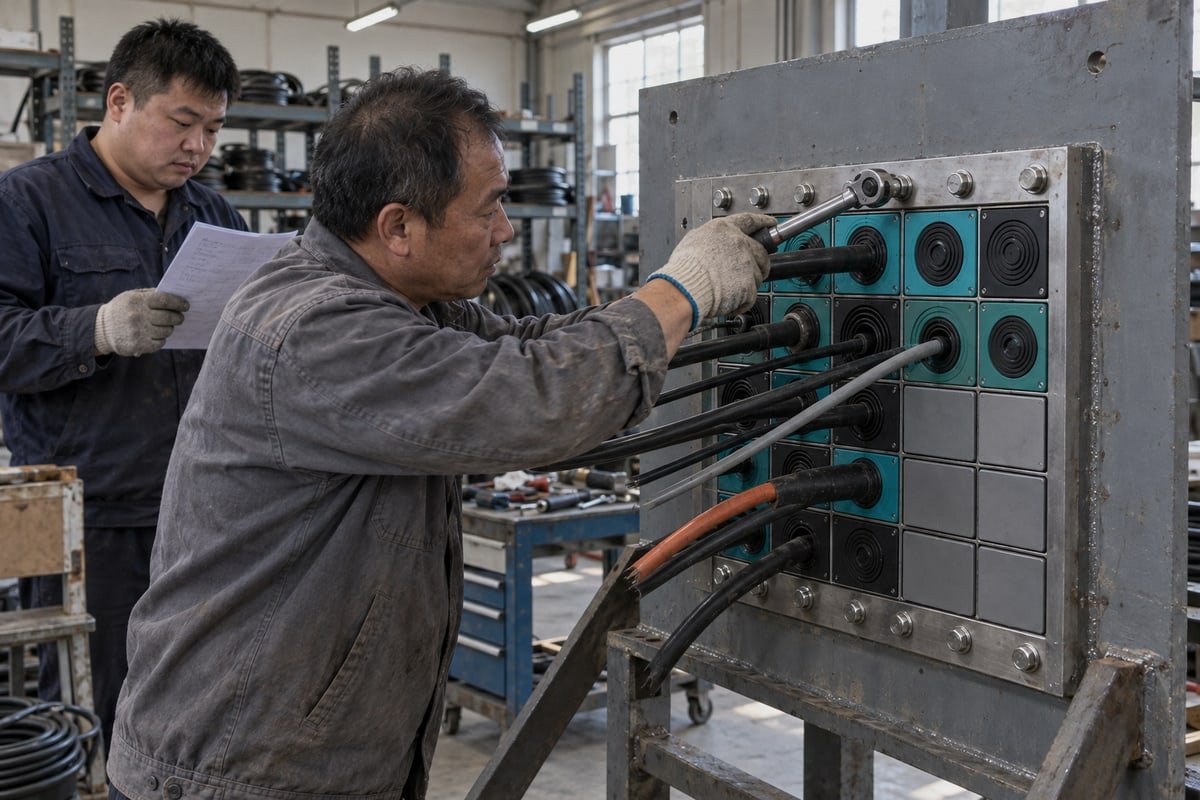
Un paso omitido en el proceso de instalación estándar para sistemas de tránsito de cables múltiples puede anular una clasificación de resistencia al fuego IATF 16949 1. Nuestra fábrica ve los marcos devueltos. Aquí está la secuencia completa.
El proceso de instalación estándar para sistemas de tránsito de cables múltiples tiene seis pasos: planificar la disposición del tránsito, montar el marco mediante soldadura o atornillado, preparar y enrutar cables, insertar módulos de sellado dimensionados con placas de retención, comprimir con una cuña al par especificado, luego inspeccionar y probar para un rendimiento estanco e ignífugo.
Cada uno de esos seis pasos tiene sus propios puntos de falla. Repasaré los cuatro que causan más problemas a nuestros clientes: el recorte, el dimensionamiento del módulo, el par de compresión y la validación final.
¿Qué pasos están involucrados en la preparación del recorte del marco antes de instalar un sistema MCT?
Un ingeniero de compras en Alemania una vez nos envió un dibujo de recorte que estaba ligeramente subdimensionado. Lo detectamos antes de que se enviaran los marcos. La preparación del recorte comienza en papel.
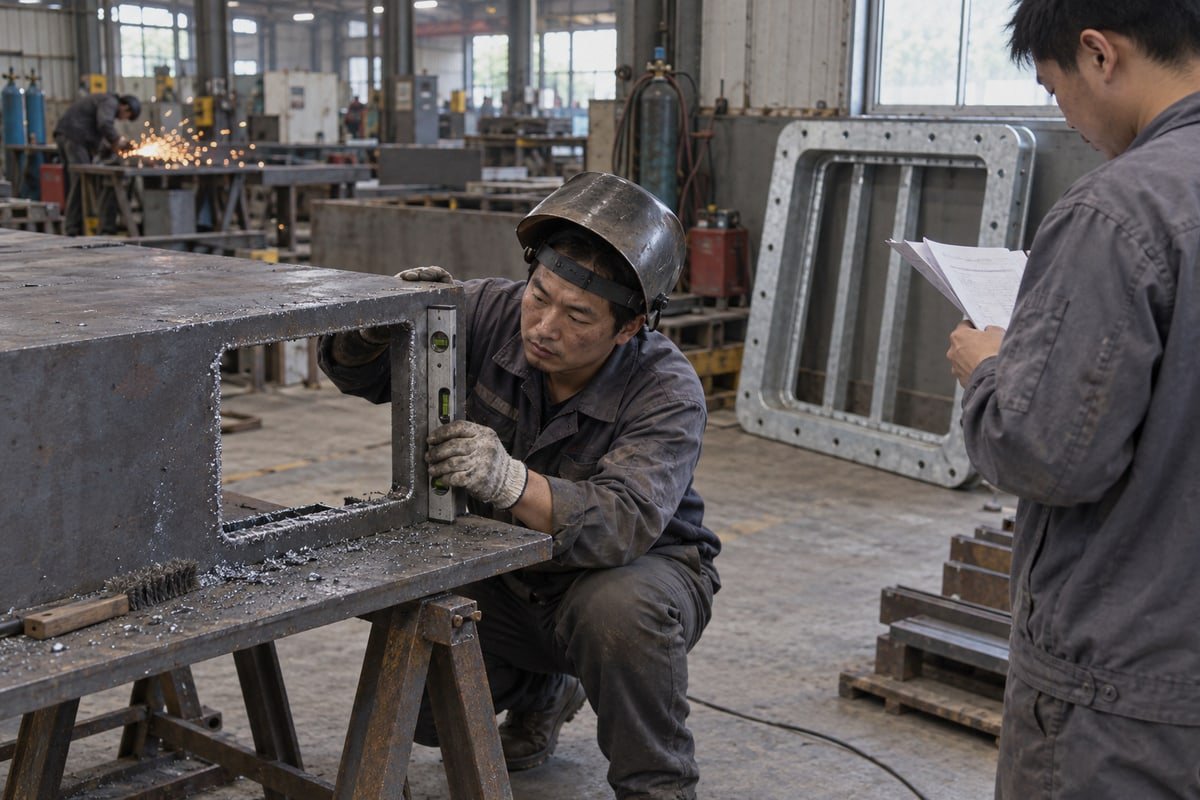
La preparación del recorte del marco implica confirmar el plan de tránsito, medir el espesor de la pared o del mamparo, cortar la abertura a las dimensiones exteriores del marco más la tolerancia del fabricante, limpiar y escuadrar los bordes, verificar la nivelación y el aplomo, y luego anclar el marco mediante soldadura, atornillado o fundición antes de que se tire de cualquier cable.
Empiece con el plan de tránsito, no con la amoladora
El plan de tránsito es el dibujo que fija la posición del marco, el número de cables y la disposición de los módulos. Se lo pido a los compradores antes de cotizar. Me indica el espesor de la pared, el tipo de marco y si la abertura se encuentra en un límite resistente al fuego o estanco. Nuestros marcos TSC siguen los estándares comunes de marcos de 120. Así que el dimensiones del recorte coinciden con lo que la mayoría de los instaladores ya saben. También enviamos archivos CAD/STEP, para que el recorte se pueda dibujar directamente del modelo en lugar de un boceto en papel.
Cortar y limpiar la abertura
- Marque la abertura según el dibujo del marco. Añada la tolerancia indicada en la hoja de datos.
- Corte la abertura. Mantenga los bordes cuadrados. Un borde cónico deja un hueco detrás de la brida.
- Elimine escoria, pintura y rebabas. Los módulos de sellado de cables sellan contra metal limpio, no contra escombros.
- Compruebe el nivel y la plomada. Un marco torcido carga el unidad de cuña de compresión 2 de forma desigual más tarde.
- Monte el marco en seco. Confirme que la brida asienta plana en los cuatro lados.
Tres formas de anclar marcos de tránsito cortafuegos
| Método | Substrato típico | Donde más lo vemos | Punto de observación |
|---|---|---|---|
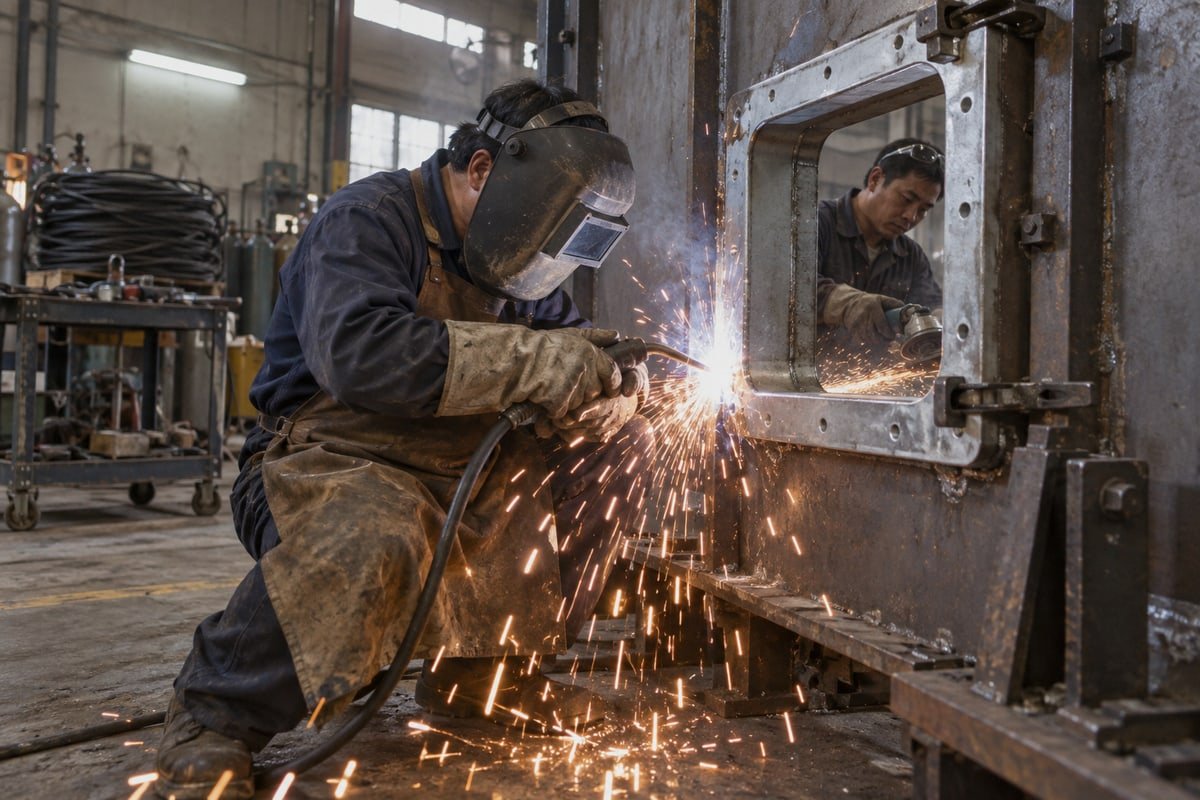
| Soldadura | Mamparo de acero, cubierta, pared de contenedor | Aplicaciones marinas y offshore, contenedores BESS | Suelde completamente alrededor del marco; lije las salpicaduras de las caras interiores |
| Atornillado | Paneles, cerramientos, paredes delgadas | Aparamenta, centros de datos modulares, reacondicionamientos | Coloque la junta; apriete los pernos en un patrón cruzado |
| Fundición en | Muros y suelos de hormigón | Subestaciones, edificios de plantas | Proteja la abertura del marco de la entrada de hormigón |
Dos cosas que los compradores suelen olvidar
Primero, prefabricación. Muchos de nuestros clientes de contenedores BESS sueldan marcos en el taller, colocan un obturador temporal y envían. El trabajo final de cableado se realiza en el sitio. Esto es más rápido y consistente que la soldadura en campo.
Segundo, planificación de capacidad de reserva. Cortar una pared clasificada dos veces es caro. Si el proyecto añadirá cables en dos años, dimensione el marco para ellos ahora y rellene las filas vacías con módulos ciegos. Tenga en cuenta que algunos sistemas de tránsito basados en selladores requieren una capa mínima de sellador de 15 mm. Los marcos modulares MCT no dependen del sellador para el sellado, por lo que la precisión del recorte tiene más peso.
¿Cómo selecciono el tamaño de módulo correcto y la configuración de inserto para mis diámetros de cable?
Cada tamaño de módulo es un compromiso entre el rango de adaptación y el recorrido de compresión. Sopesamos esto cada vez que cortamos un nuevo molde de núcleo escalonado en Shaanxi.
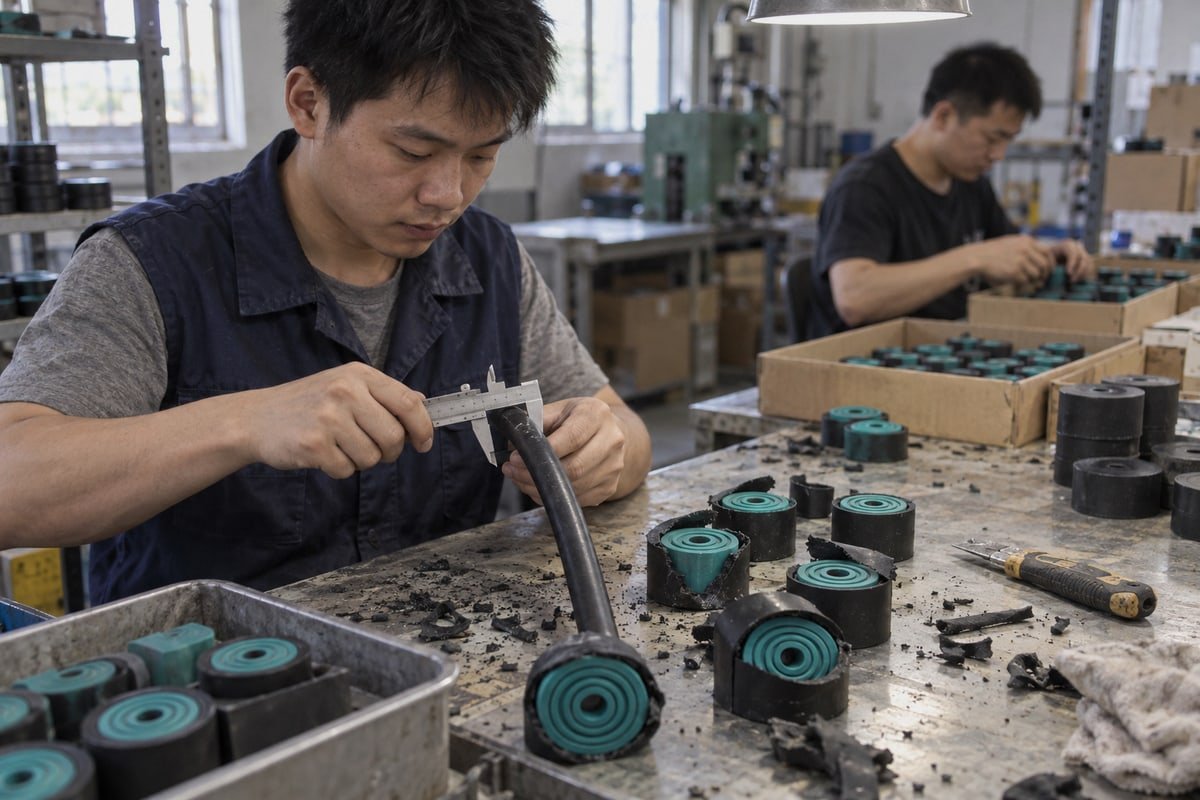
Seleccione el tamaño del módulo midiendo el diámetro exterior de cada cable con calibradores en varios puntos, eligiendo el módulo cuyo rango de adaptación abarca ese diámetro, pelando las capas de núcleo escalonado hasta que el cable encaje ajustadamente, rellenando el espacio no utilizado con módulos ciegos para capacidad de reserva, e insertando una placa de retención entre cada fila.
La medición del diámetro del cable es lo primero
La mayoría de los errores de dimensionamiento se remontan a una mala medición. Las hojas de datos de los cables enumeran un diámetro nominal. El cable real puede ser un milímetro más grande o más pequeño. La ovalidad añade más error. Así que les digo a los instaladores que midan el cable real, no el catálogo.
| Paso | Herramienta | Regla de aceptación |
|---|---|---|
| Medir el diámetro exterior | Calibre Vernier | Tome tres lecturas con una separación de 120°; use el promedio |
| Comprobar la ovalidad | Mismo calibre | Si el máximo menos el mínimo excede el paso del módulo, tratar como el tamaño más grande |
| Coincidir con el rango del módulo | Tabla de selección del fabricante | El diámetro medido debe quedar dentro del rango, no en su borde |
| Registrar el resultado | Plan de tránsito | Escribir el código del módulo junto a cada ID de cable |
Cómo se adaptan los módulos de núcleo escalonado
Nuestros módulos cuadrados TSC y conjuntos redondos TSR utilizan EPDM sin halógenos 4 con capas concéntricas desprendibles. Se quitan capas hasta que el núcleo restante coincide con el cable. Detenerse cuando el cable se desliza con una ligera resistencia. Si se quita una capa de más, el módulo no puede comprimirse lo suficiente para sujetar. Si se quita una de menos, el cable se aplasta. Este es el compromiso que mencioné anteriormente. Un amplio rango de adaptación es conveniente, pero cada capa eliminada reduce la goma restante para comprimir.
Construyendo la pila
Llenar cada fila desde abajo. Colocar una placa de retención entre cada fila. Las placas de retención no son espaciadores opcionales. Mantienen las filas alineadas para que el unidad de cuña de compresión empuje sobre todos los módulos de manera uniforme. Las posiciones vacías se llenan con módulos ciegos, nunca con goma o espuma suelta. Para cables de fibra óptica, usar un manguito guía dentro del tránsito para proteger el radio de curvatura donde el cable sale del marco.
Una nota sobre el segundo abastecimiento
Debido a que nuestros módulos son dimensionalmente compatibles con los estándares comunes de bastidores de 120, un comprador que ya tiene un bastidor instalado puede usar nuestra tabla de referencia cruzada de modelos para mapear su código de módulo actual a un código DEWIN. Enviamos muestras de validación gratuitas para que el ajuste pueda confirmarse en el banco antes de una orden de compra. Eso evita que un ingeniero de abastecimiento tenga que adivinar.
¿Qué especificaciones de par y compresión debo seguir para lograr un sellado hermético certificado?
Durante una ejecución de control de calidad en nuestros módulos TSC el año pasado, una cuña regresó con un perno pelado. El instalador había adivinado el par de apriete. Esa es la lección aquí.
Siga el par de apriete indicado por el fabricante para su unidad de cuña de compresión—algunos sistemas especifican alrededor de 5–8 Nm con una llave dinamométrica calibrada—apriete los pernos uniformemente en etapas, aplique primero lubricante aprobado para los sellos de cable, y deténgase cuando los módulos muestren una compresión completa y uniforme sin luz visible a través del tránsito.
Por qué la compresión es el paso que más falla
La compresión incompleta es el punto de falla más común en las instalaciones de tránsito. También es el más fácil de ocultar. Una cuña medio apretada parece terminada desde un metro de distancia. Los huecos solo se muestran cuando el agua o el humo los encuentran. Por lo tanto, este paso necesita un procedimiento escrito, no una sensación de "suficientemente apretado"."
La secuencia que enseñamos
| Etapa | Acción | Verificar antes de continuar |
|---|---|---|
| Lubricar | Aplicar el lubricante aprobado para sellos de cables en las caras de los módulos y las paredes internas del marco | Película fina y uniforme; sin parches secos |
| Asentar la pila | Confirmar que cada placa de retención esté plana y que cada módulo esté completamente empujado hacia atrás | Ningún módulo sobresale de la cara del marco |
| Insertar la cuña | Deslizar la unidad de cuña de compresión en el espacio superior | La cuña se asienta recta, no torcida |
| Primera pasada | Apretar los pernos a aproximadamente la mitad del par especificado, alternando los lados | La pila se mueve hacia abajo uniformemente |
| Pasada final | Apretar al par de la hoja de datos con una llave dinamométrica calibrada | La llave hace clic en ambos pernos |
| Asentar y volver a verificar | Esperar, luego volver a apretar una vez | Sin más movimiento |
El lubricante importa más de lo que la gente piensa. Permite que la goma fluya hacia los huecos alrededor de cada cable durante la compresión. Sin él, los módulos se atascan contra las paredes del marco y las filas inferiores nunca reciben la carga completa.
La objeción que escucho de los instaladores
Los contratistas me dicen que el proceso debe ser rápido y barato. Los organismos de certificación me dicen que debe ser realizado por personas capacitadas según una especificación escrita. Ambos tienen razón. El trabajo físico en un tránsito bien planificado lleva minutos. La disciplina está en el valor del par de apriete y su registro. Las llaves dinamométricas digitales con registro de par ahora capturan cada lectura de perno con una marca de tiempo. Eso le da al EPC un registro de instalación verificable sin ralentizar al equipo. Algunos proveedores también están instalando sensores IoT en las cuñas para el monitoreo remoto de la presión del sello. Tratamos eso como un complemento útil, no como un reemplazo de la llave dinamométrica.
Lo que nuestros datos de prueba respaldan
Nuestros módulos se prueban herméticos al agua y al gas de 0.01 a 0.4 MPa cuando se instalan con la compresión especificada. Ese número solo se mantiene si la cuña alcanza su par nominal. Si el par es insuficiente, la clasificación disminuye con él. Los documentos de prueba están disponibles bajo petición, y establecen claramente la condición de compresión.
¿Cómo puedo validar que mi instalación cumple con los requisitos IP68 y de clasificación contra incendios antes de la aprobación final?
Nuestra aprobación de fábrica BV nos enseñó una cosa: un certificado en el módulo no significa nada si se omite la prueba de campo. La validación cierra esa brecha antes de la aprobación final.
Validar la instalación comprobando el par de la cuña contra el registro, realizando una prueba de luz diurna para detectar huecos, tirando de cada cable para confirmar el agarre, realizando una prueba de manguera de aire o de presión para límites estancos al agua y al gas, y haciendo coincidir la configuración instalada con el certificado probado para la clasificación de resistencia al fuego A-0/A-60 e IP68.
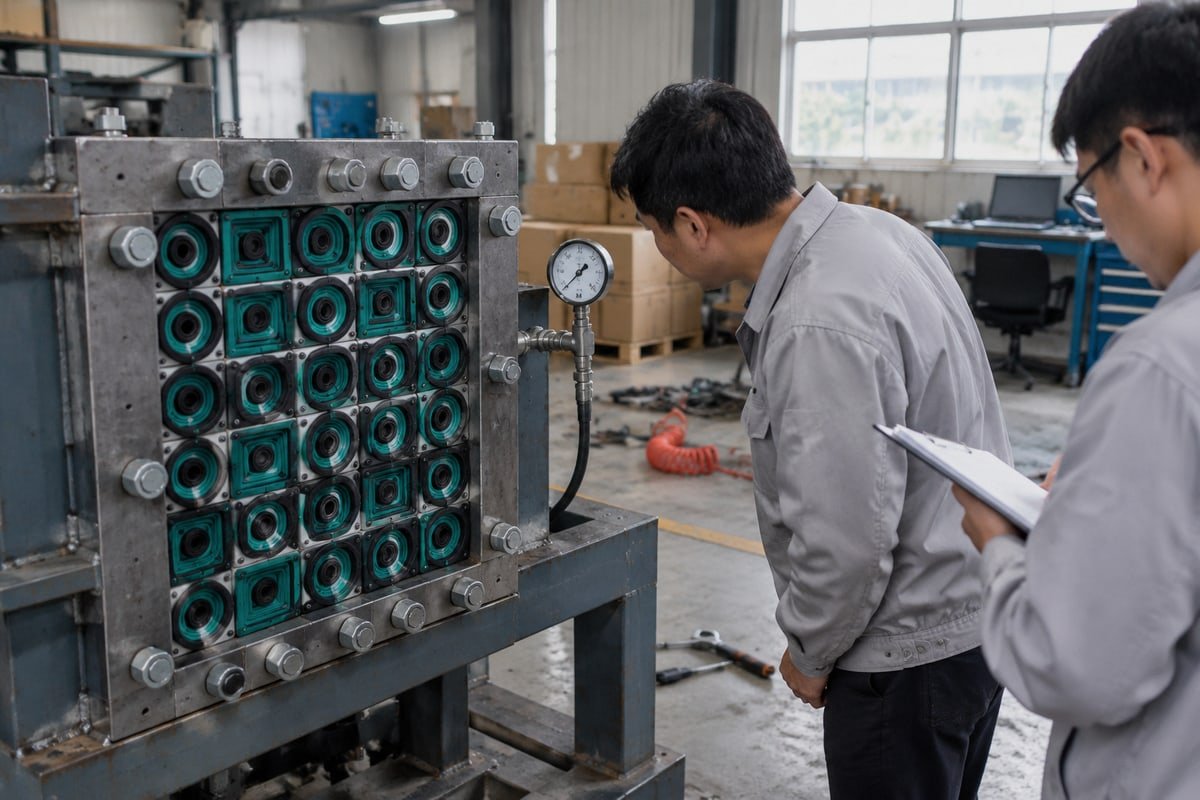
Pruebas de campo que detectan defectos reales
| Prueba | Lo que encuentra | Condición de aprobación | Dónde se requiere |
|---|---|---|---|
| Revisión del registro de par | Subcompresión | Cada perno al valor de la hoja de datos | Todas las instalaciones |
| Prueba de luz diurna / linterna | Huecos entre módulos o alrededor de los cables | No pasa luz a través del pasamuros | Todas las instalaciones |
| Prueba de tracción | Tamaño de módulo incorrecto, baja compresión | Los cables no se deslizan bajo un tirón firme con la mano | Todas las instalaciones |
| Prueba de manguera de aire | Rutas de fuga en límites estancos al agua, al aire y al aceite | Sin burbujas o pérdida de presión | Guía de NAVSEA para pasamuros nuevos o alterados |
| Prueba de presión | Rendimiento del sello bajo carga | Se mantiene dentro del rango probado de 0.01–0.4 MPa | Aplicaciones marinas y offshore, salas presurizadas |
El cumplimiento de la clasificación de resistencia al fuego es una verificación de configuración
El cumplimiento de la clasificación de resistencia al fuego es diferente de las pruebas de fuga. No se puede probar la resistencia al fuego de una pared terminada. En su lugar, el inspector compara el pasamuros instalado con la configuración probada en el certificado. Eso significa el mismo tipo de marco, la misma familia de módulos, placas de retención en cada fila y la cuña a la compresión nominal. Nuestros informes de prueba A-0 y A-60 describen esa configuración. Si el instalador sustituyó un relleno de espuma o se saltó una placa de retención, la instalación está fuera del certificado, incluso si pasó la prueba de aire.
Documentación para el paquete de aprobación final
Un gerente de compras una vez me preguntó qué poner en el archivo de entrega. Mi respuesta es corta. Incluya el plan de pasamuros con códigos de módulo, el registro de par, los resultados de las pruebas y nuestro conjunto de certificados. Operamos ISO 9001 5 y sistemas IATF 16949, y la fábrica está aprobada por BV, por lo que la documentación se ajusta perfectamente a lo que espera un equipo de calidad de EPC. Para proyectos repetidos, están empezando a aparecer superposiciones de realidad aumentada que muestran la colocación de módulos en una tableta durante la construcción. Reducen los errores de diseño, pero el inspector sigue firmando el papel.
Cuando la validación falla
No añada sellador encima. Afloje la cuña, encuentre el módulo incorrecto o la placa de retención faltante, corríjalo, vuelva a apretar y vuelva a probar. Un pasamuros modular está diseñado para ser abierto. Esa es su ventaja sobre una penetración vertida.
Conclusión
Los pasos omitidos cuestan certificaciones. Una instalación disciplinada de pasamuros multicable —planificar, montar, dimensionar, comprimir, verificar— los protege. Solicite nuestras tablas de referencia cruzada y muestras de validación para iniciar la cualificación.
Notas al pie
El sitio oficial del estándar de calidad automotriz IATF 16949, relevante para las certificaciones de la fábrica. ↩︎
Entrada de Wikipedia para pasamuros de cables, explicando los componentes de compresión mecánica utilizados para sellar penetraciones. ↩︎
La OMI establece los estándares internacionales para configuraciones probadas contra incendios en certificados de seguridad marina y offshore. ↩︎
Referencia técnica para caucho EPDM, el material utilizado para los sellos modulares discutidos en el artículo. ↩︎
Página oficial de ISO para el estándar de gestión de calidad mencionado en la sección de documentación del fabricante. ↩︎
 English
 Español de México
 Deutsch
 Français
 العربية
 Русский